


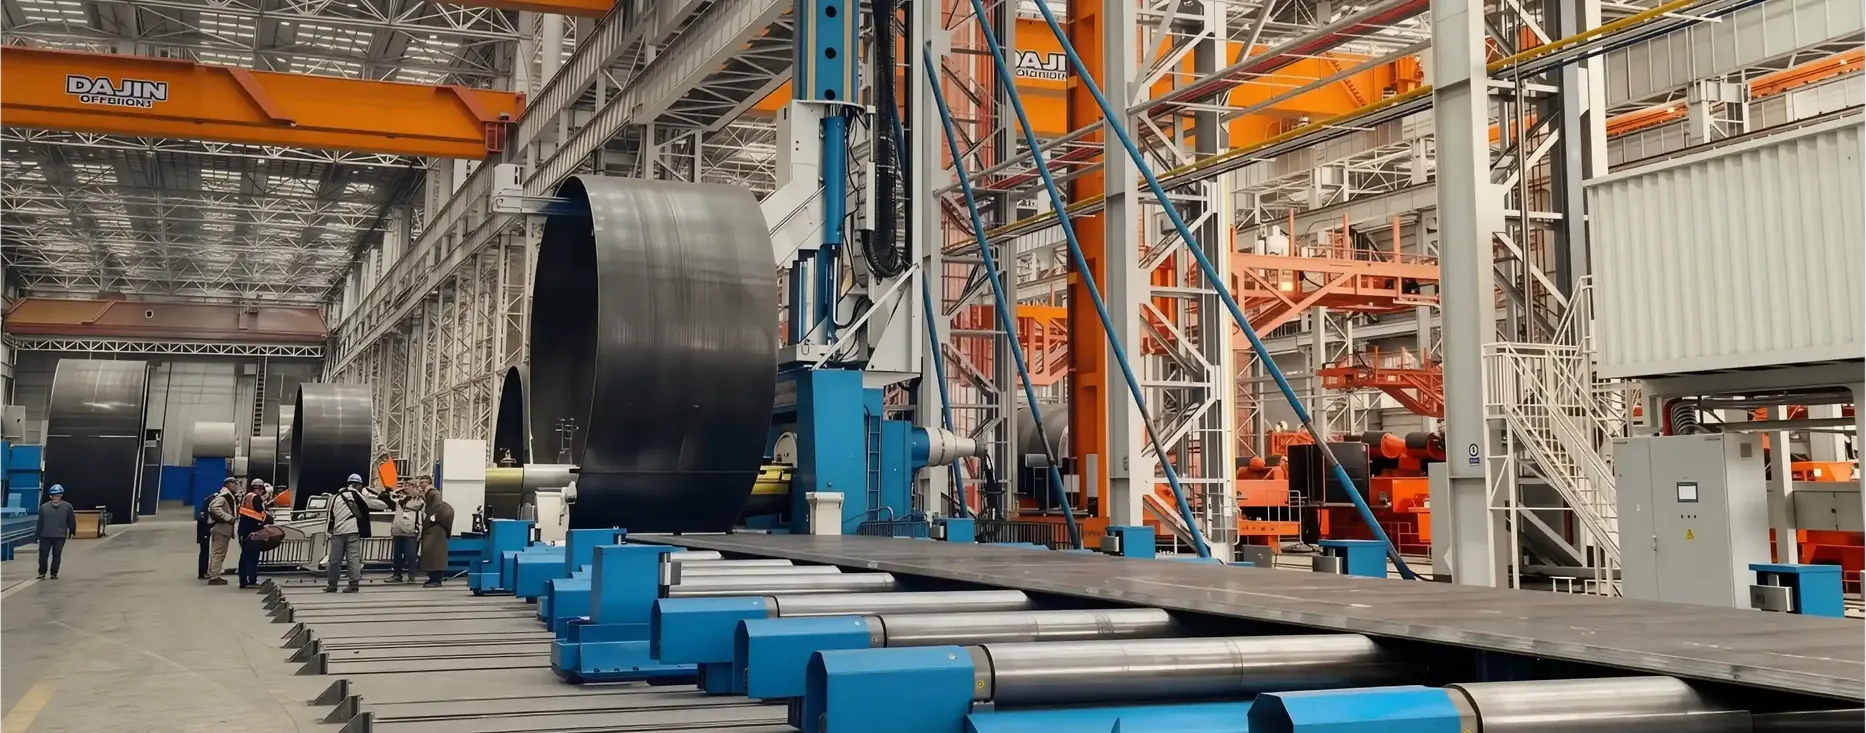
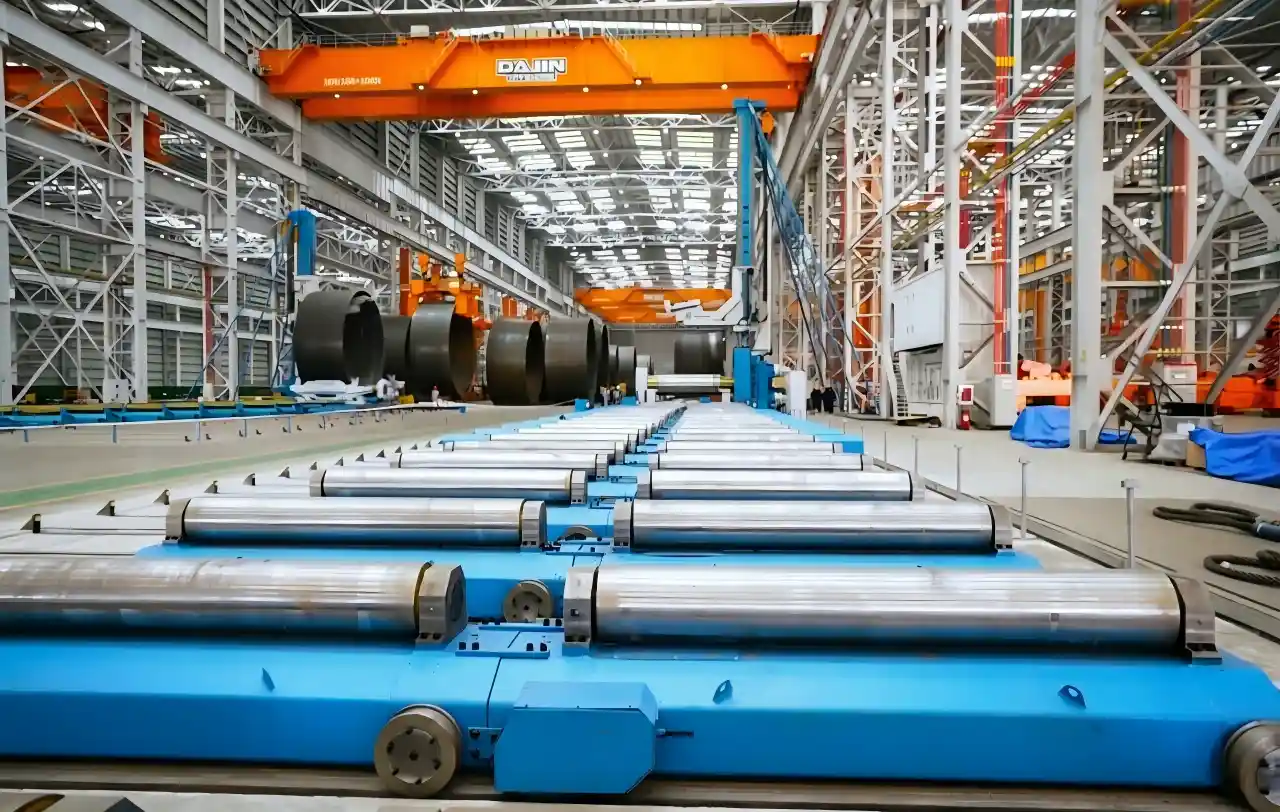
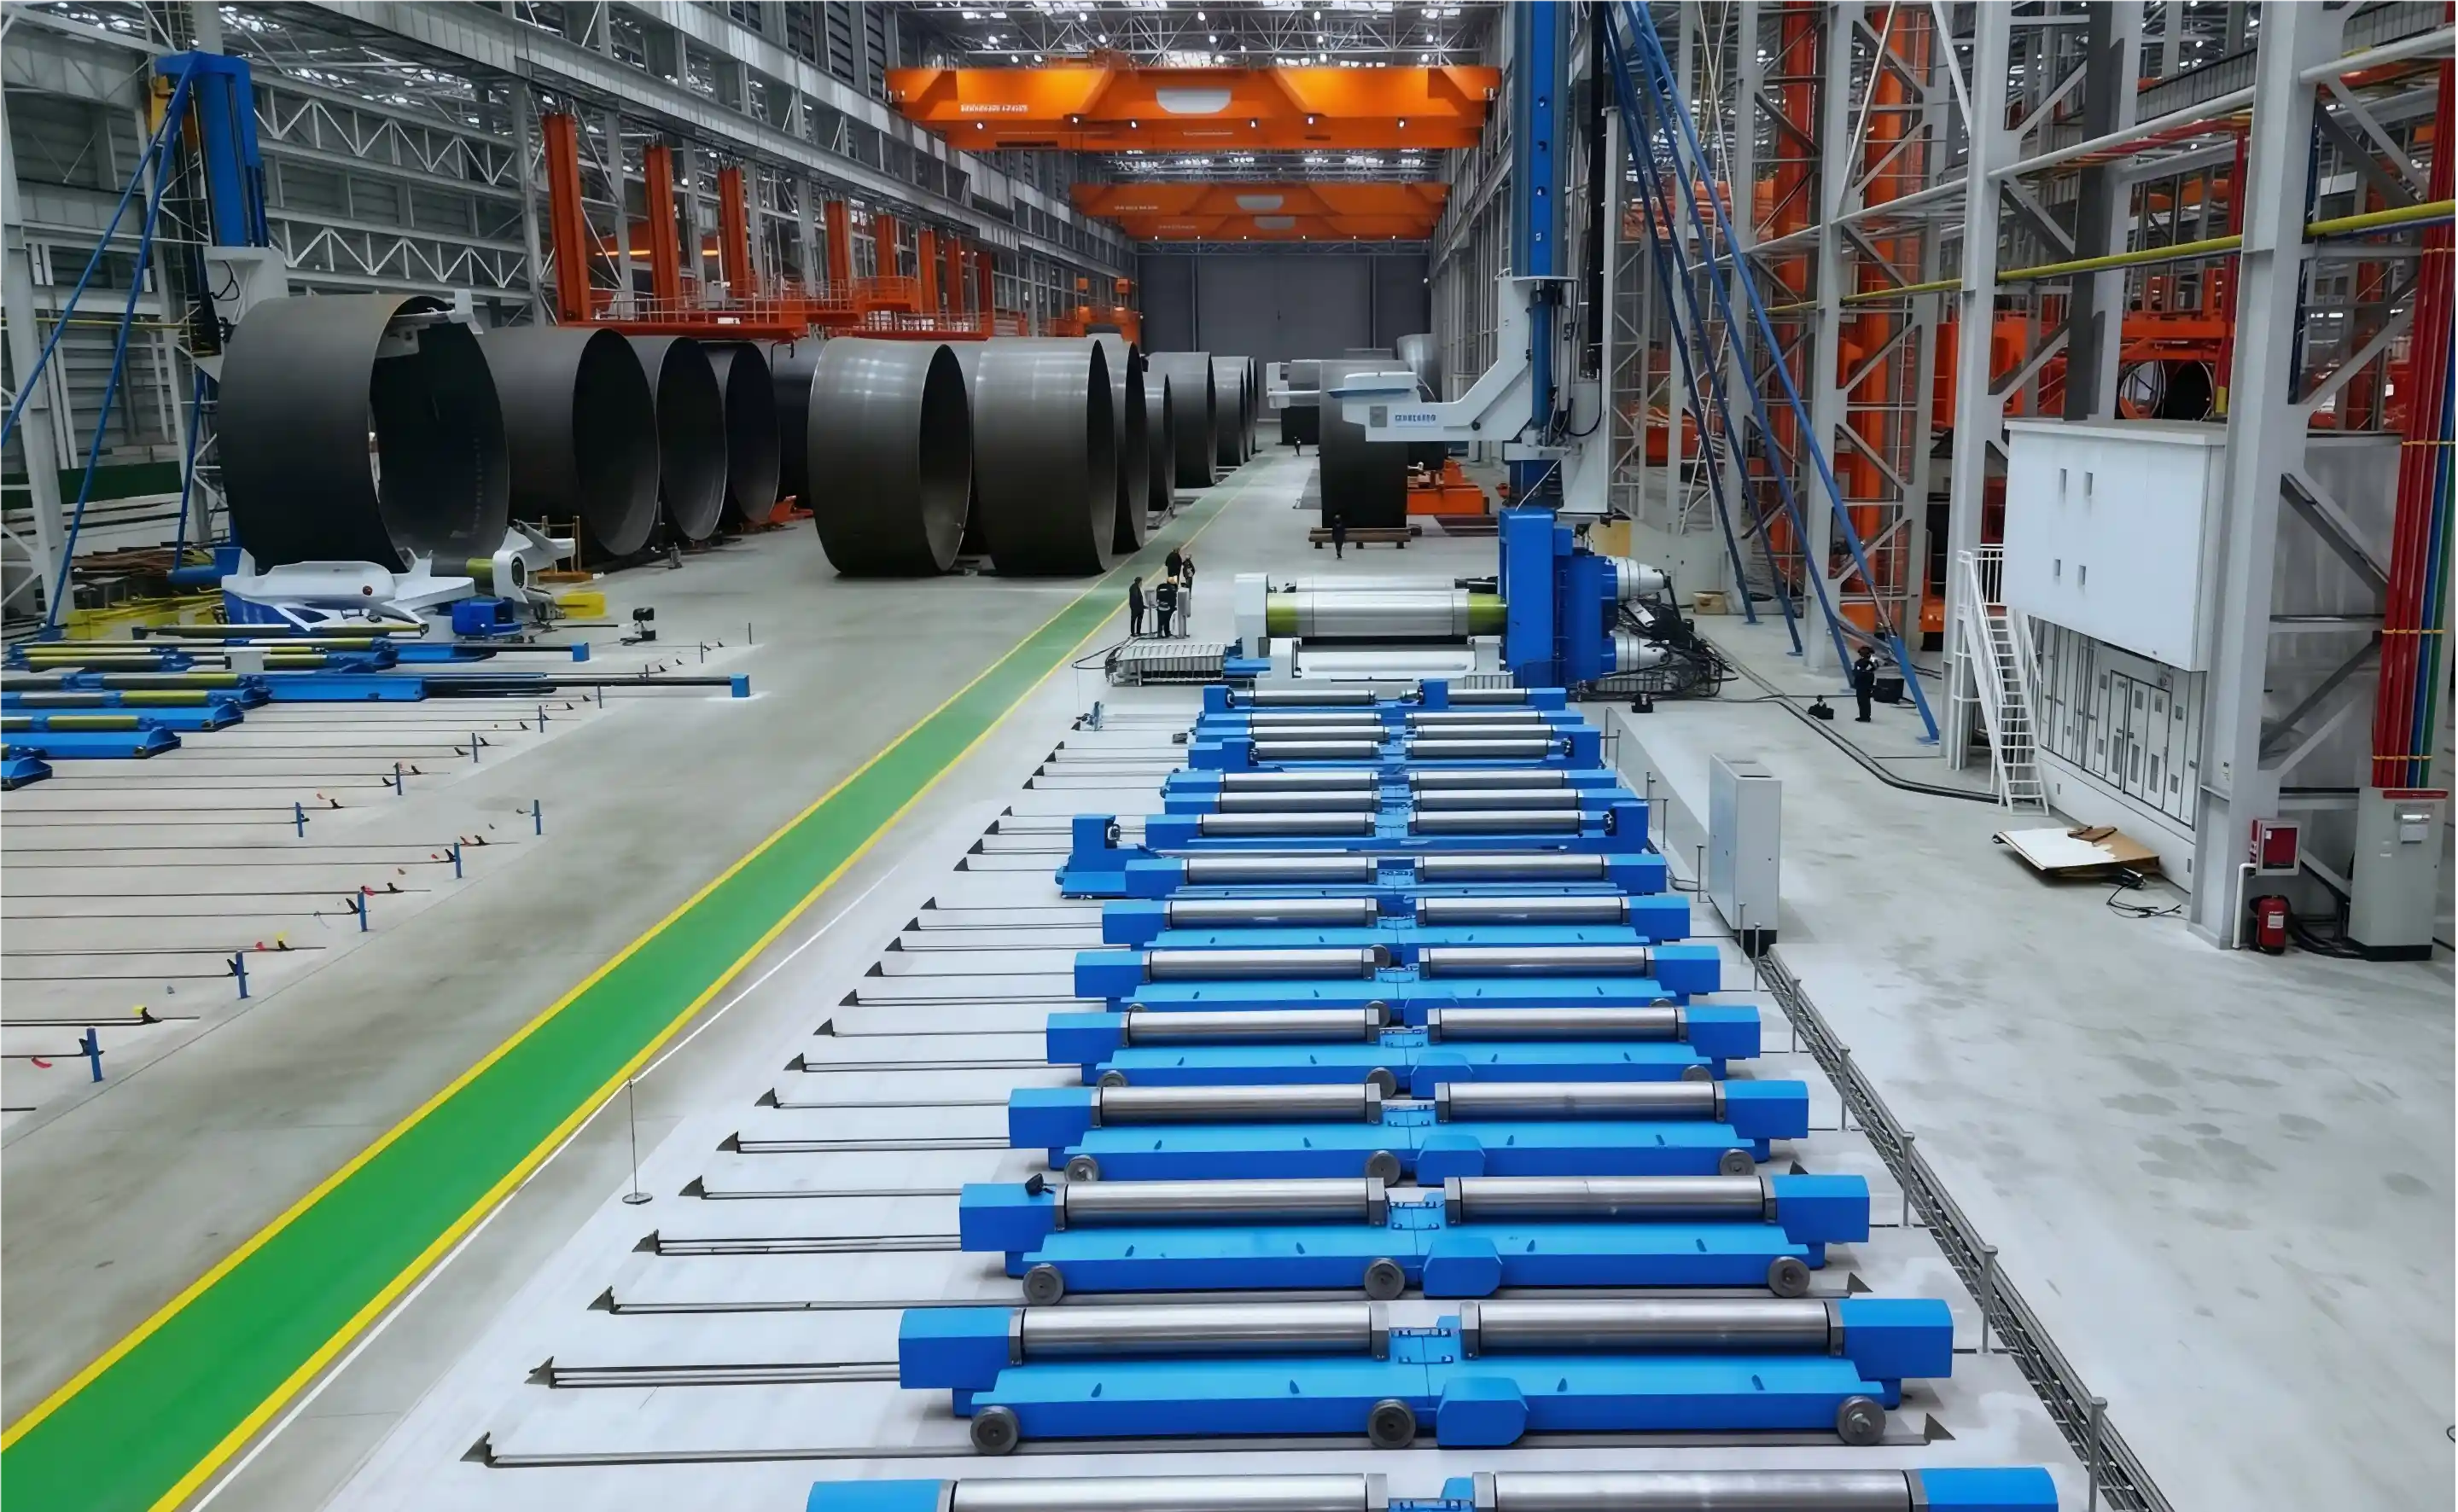
Ein einzelner Bediener kann eine vollständige Windturmkomponente alle 20-30 Minuten abschließen (einschließlich Tack-Schweißen). Ermöglicht kontinuierliche Produktion über 2-3 Schichten. Die branchenführende Reduzierung der Zykluszeit treibt die Kapazität auf 200+ vollständige Türme pro Jahr pro Maschine.
Two independent lower rollers, each with dedicated hydraulic positioning. Creates flexible geometric adaptation for both symmetrical and eccentric fan blade sections—critical for tapered tower geometry.
Upper bearing seat features integrated cone-blocking mechanism. Achieves 30° standard cone angles with load capacity at 50% machine rating. Eliminates need for separate cone-rolling equipment, reducing floor space 35%.
Echtzeit-Mehrfachpunkt-Verformungsüberwachung über die gesamte Plattenbreite. Automatische Servoanpassung hält die ±2 mm Flachheitstoleranz auch bei Lasten von 50 mm dicken Platten ein – unerlässlich für Turmbasisabschnitte, die eine präzise Flanschausrichtung erfordern.
CNC-Vordefinitionen speichern alle Windturm-Profilvorlagen. Der Bediener wählt den Turmtyp aus dem Dropdown-Menü aus; die Maschine passt automatisch Druck, Geschwindigkeit und Geometrie an. Dadurch werden manuelle Berechnungsfehler vermieden und die Schulungszeit um 60% reduziert.
Koordinierte Positionierung mit der nachgeschalteten Tack-Schweißstation. Das abgeschlossene Bauteil wird direkt zur Schweißvorrichtung übertragen, ohne neu positionieren zu müssen – spart 8-10 Minuten pro Stück und verbessert die Schweißnahtausrichtung um ±1 mm.
The machine employs dual hydraulic lower rollers with independent horizontal positioning. Each roller moves via dedicated proportional valve controlled by PLC algorithms specifically tuned for wind tower tapered sections.
Präzisionskennwerte:Diameter Tolerance: ±3mm at base, ±2mm at mid-section | Cone Angle Tolerance: ±0.5° | Ovality (Out-of-Roundness): ≤1.5% of diameter
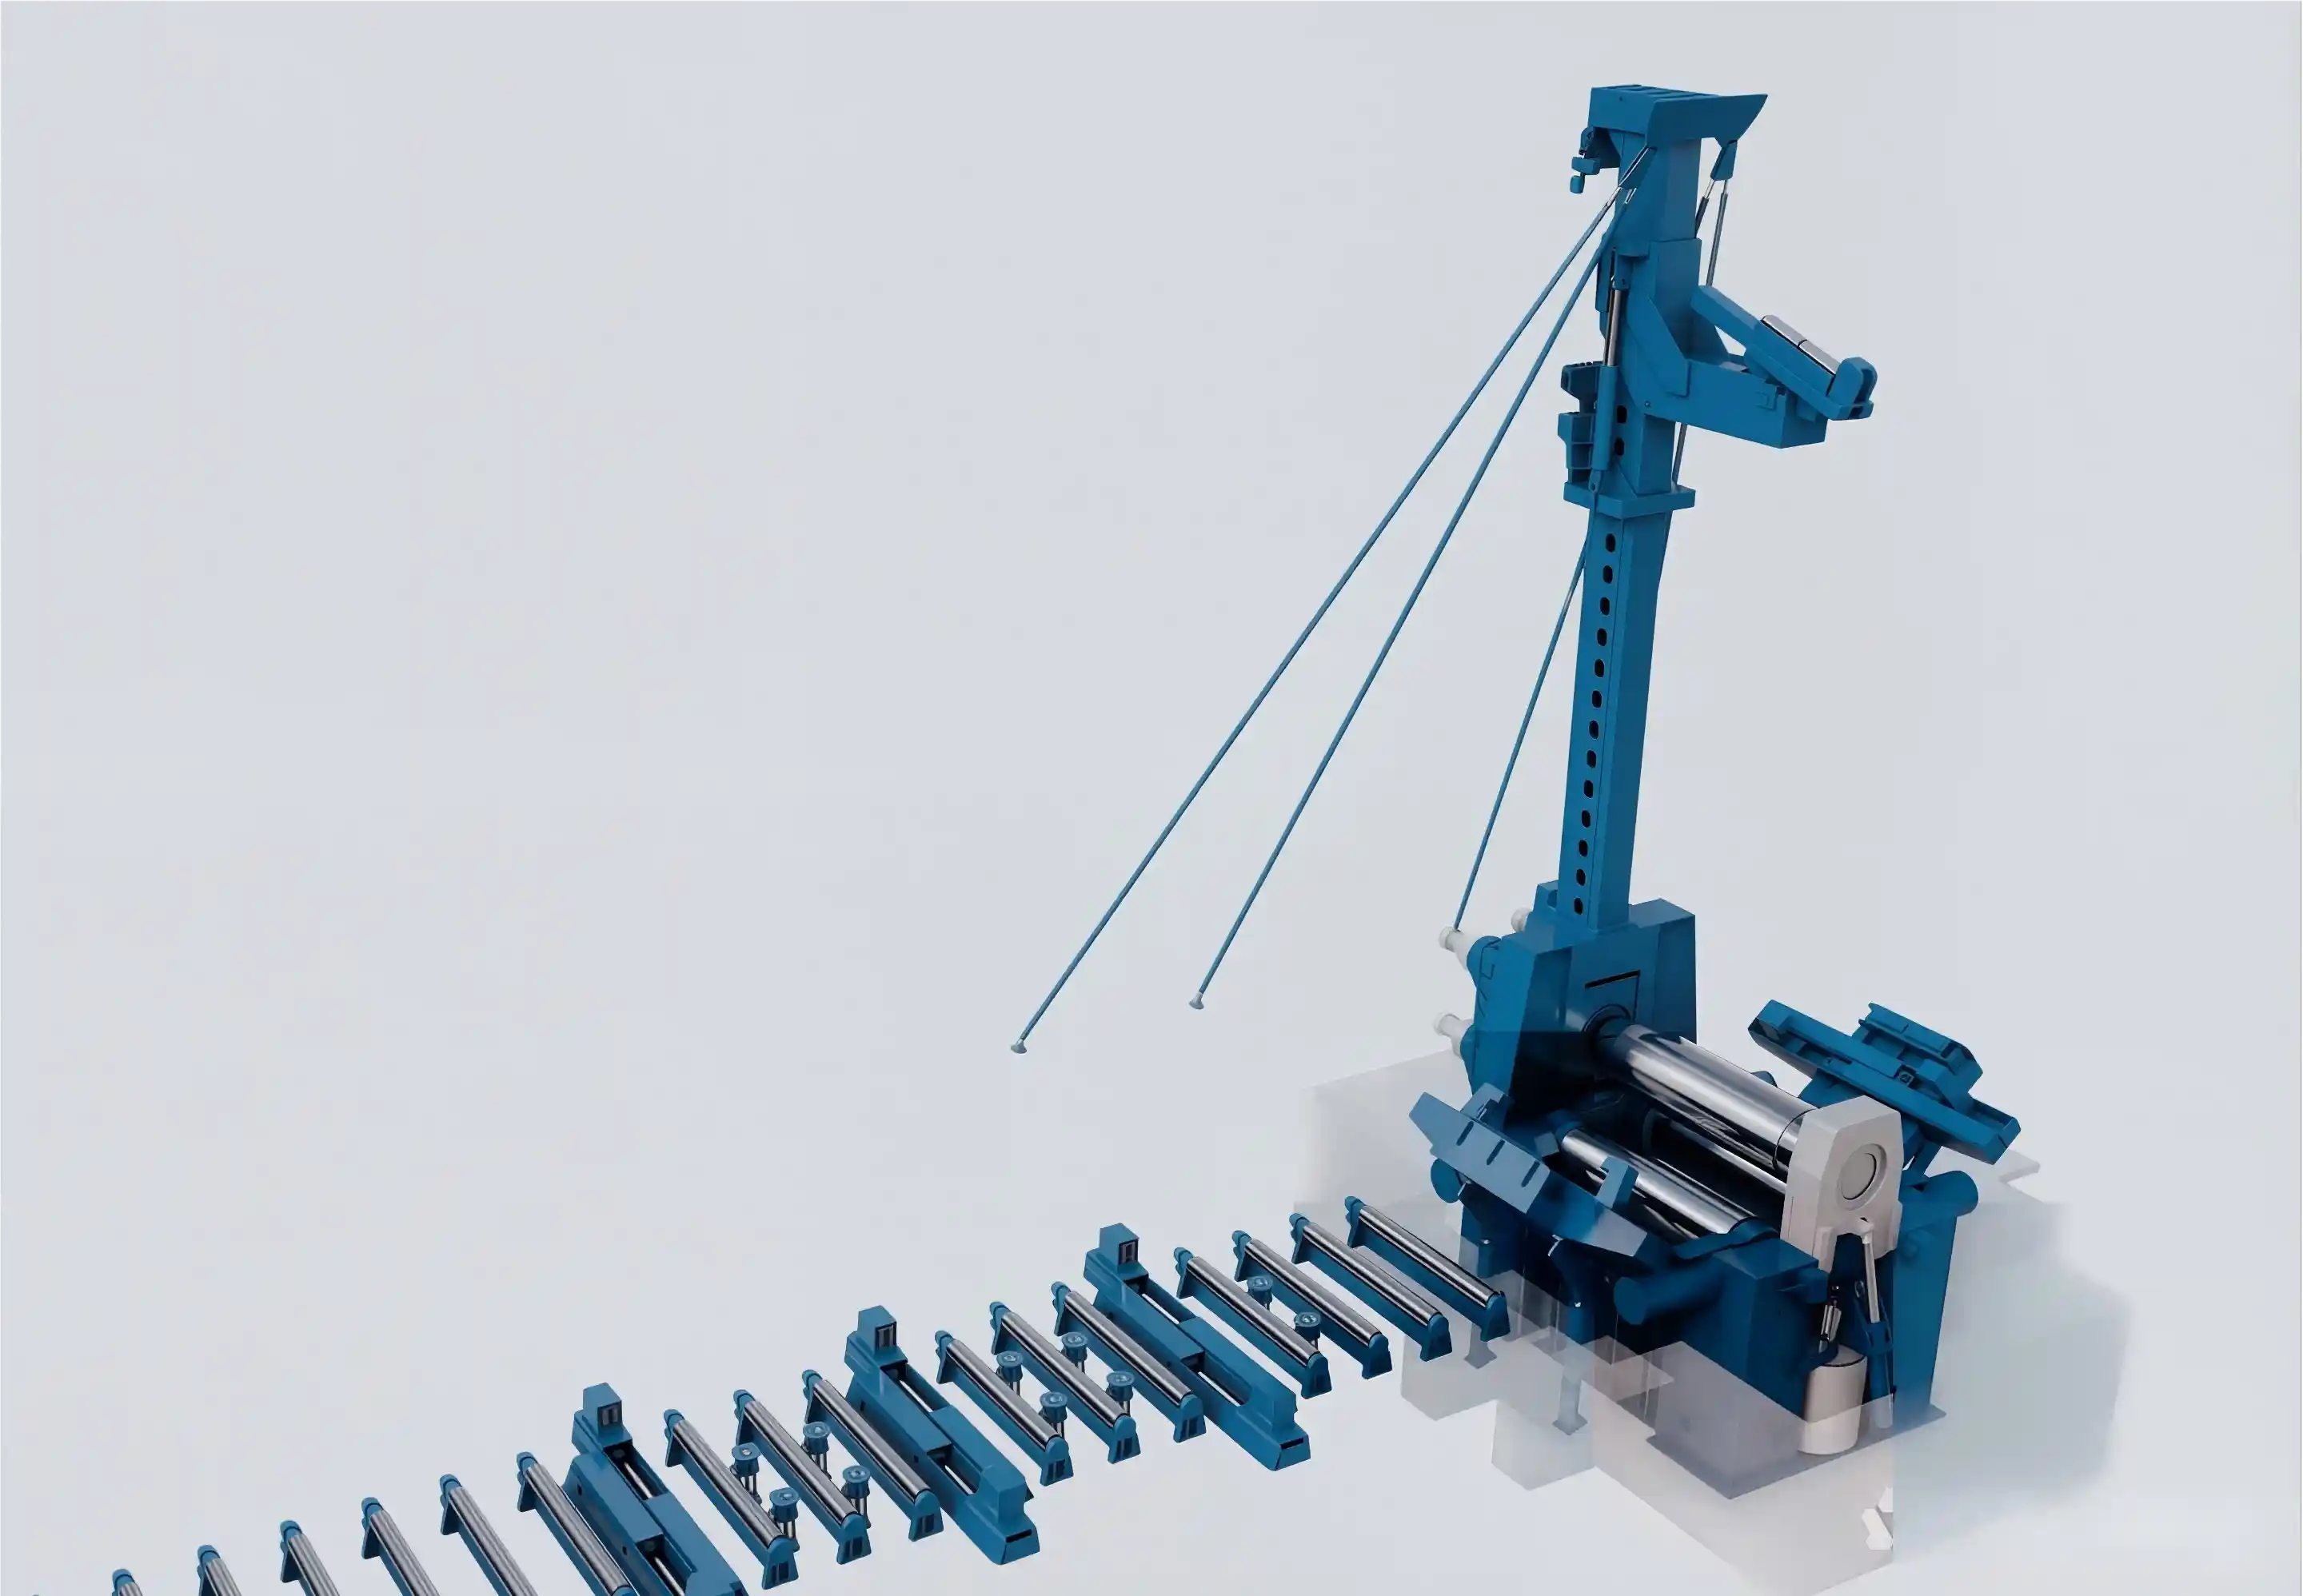
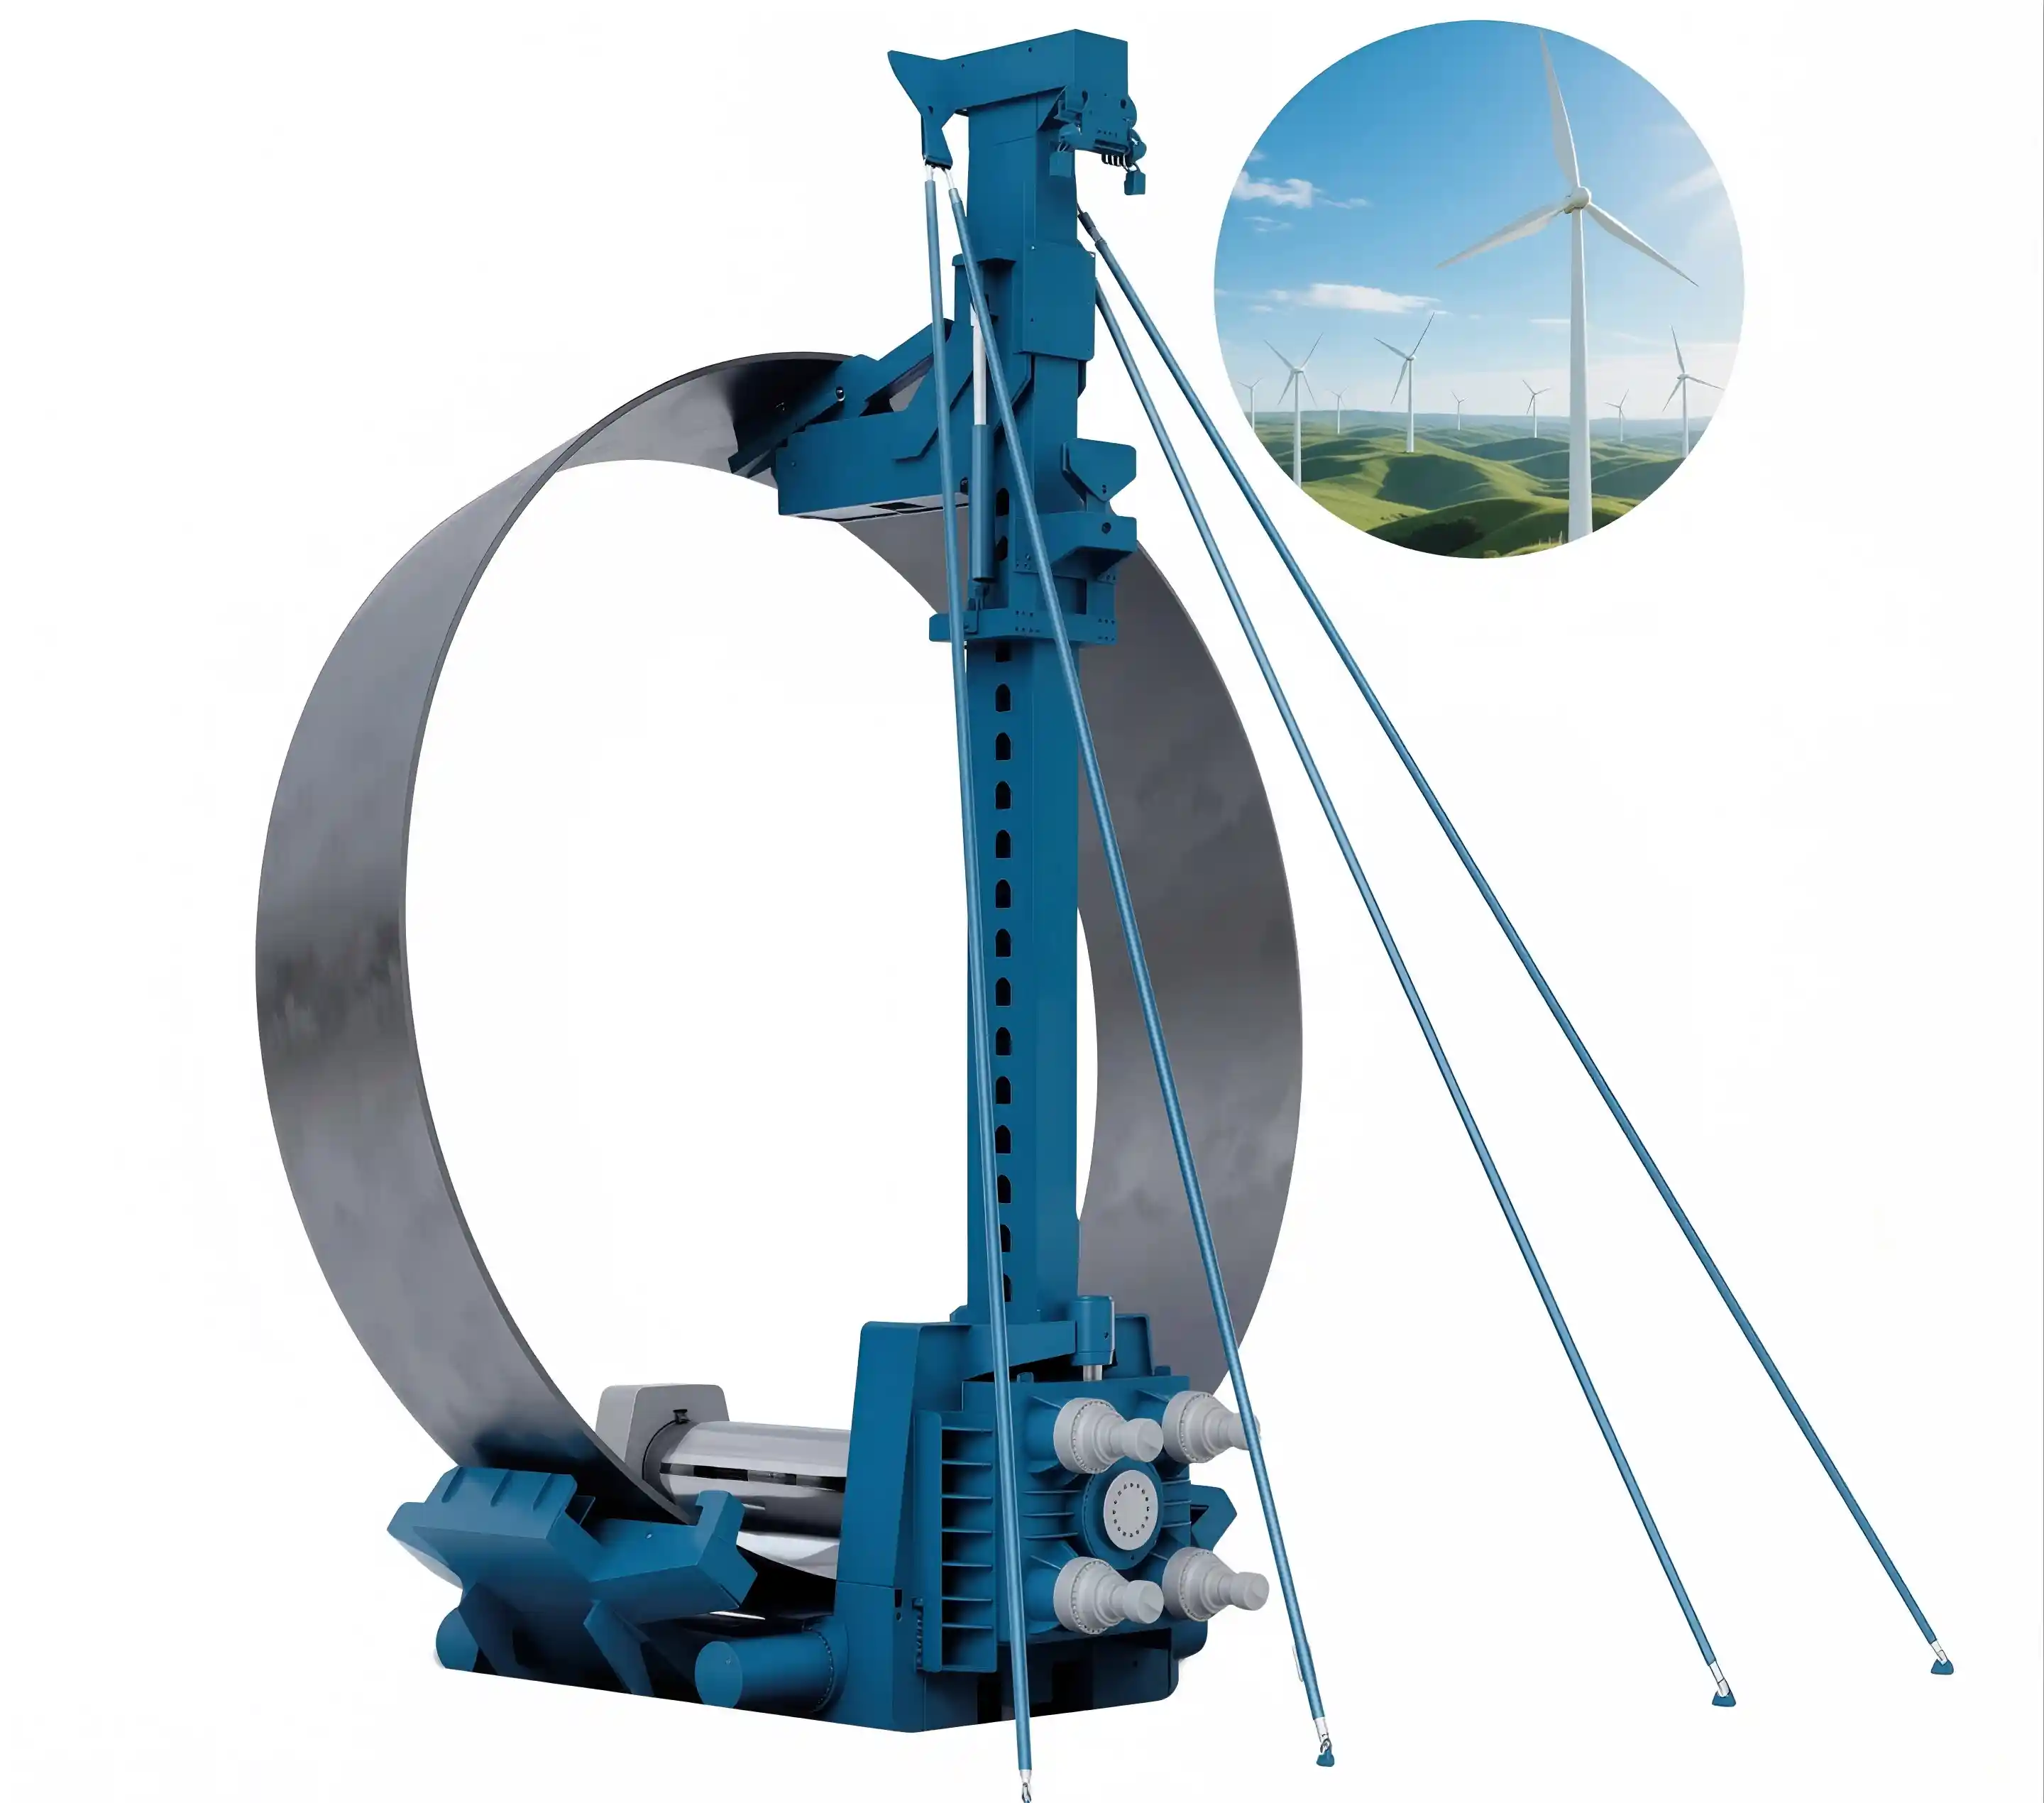
Specialized tilt mechanism on lower bearing seat accommodates eccentric rolling. Integrated tilt blocks prevent unwanted cone angle drift during high-pressure rolling.
Wind Tower Application:Enables seamless transition from cylindrical base section to tapered upper section. Small-mouth cone production without secondary equipment.
Das Windturmmaterial (Q345/Q420 Hochfeststahl) erfordert eine ausgeklügelte Druckführung, um Oberflächenfehler zu verhindern, während die gewünschte Rundheit erreicht wird.
Materialverträglichkeit:Q345: 40-60 MPa | Q420: 50-75 MPa | API 5L X65: 30-50 MPa
Voreingestellte Datenbank enthält 50+ standardisierte Windturmprofile, die 1.5MW-5.0MW-Turbinenmodelle von großen Herstellern abdecken (Vestas, GE, Siemens Gamesa, NREL-Standards).
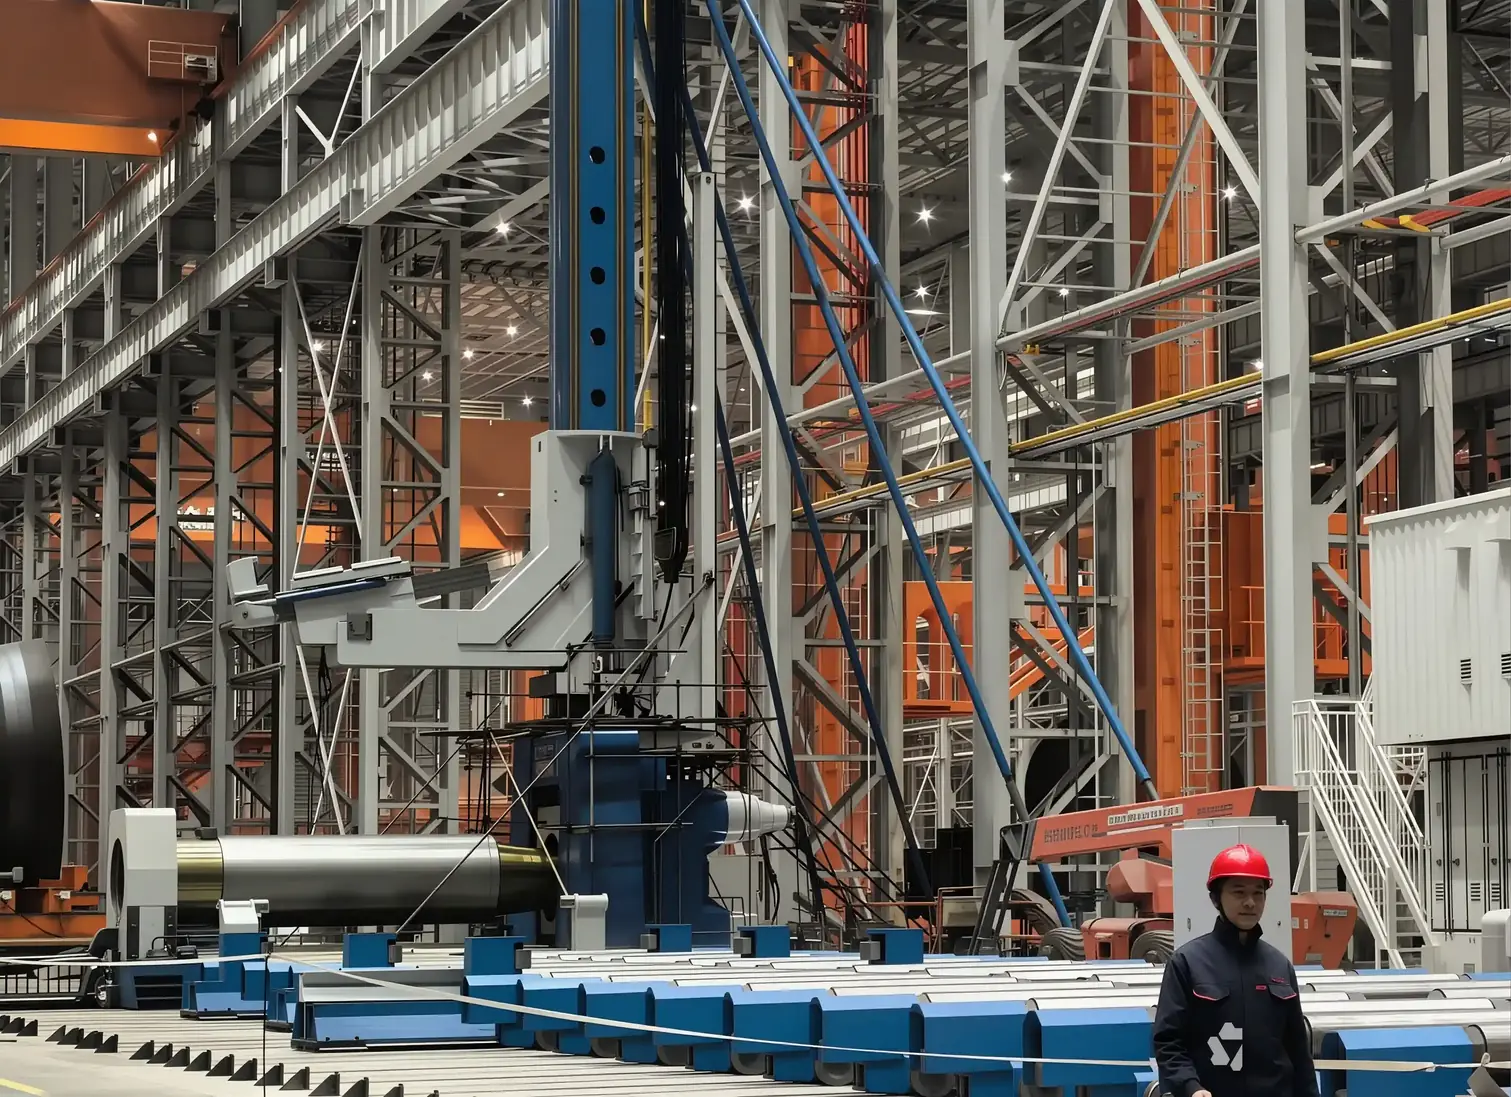
Hohe Feststahlplatten (Q345), spannungsarm ausgelegtes Design. Horizontale Balkenanordnung ermöglicht eine Plattenbreite von 3500 mm. Laterale Auslenkung weniger als 0,5 mm unter voller 4000 T Last.
42CrMo geschmiedete Walzen mit hydraulischem Dual-Unterwalzen-Antrieb. Dedizierte SAI/Parker Hydraulikmotoren mit Planetengetrieben, Rückspiel weniger als 3 Bogenminuten.
Schwimmblatt-Variabler-Verstellpumpen (80-140 cc/Rev). 2×20L Akkumulatoren für schnelle Neupositionierung. Proportionalventilanordnung, Druckentlastung 250 bar.
Siemens S7-1200 PLC mit redundanter Sicherheits-E/A. 7-Zoll-Farb-Touchscreen, chinesisch/englisch dualsprachig. Fünf LVDT-Sensoren für Positionsrückmeldung.
| Jetzt kaufen! | Plattenbreite (mm) | Dickenbereich (mm) | Kapazität (T) | Hauptmotorleistung (kW) | Walzgeschwindigkeit (m/min) | Kegelwinkelbereich | Abmessungen L×B×H (mm) |
|---|---|---|---|---|---|---|---|
| EZW11S-30×3500 | 3500 | 20-30 | 2500 | 37.5+15 | 2.0-4.5 | 15-30° | 6200×3500×2800 |
| EZW11S-40×3500 | 3500 | 25-40 | 3500 | 48+18.5 | 1.8-4.0 | 15-30° | 6800×3500×2900 |
| EZW11S-50×3500 | 3500 | 30-50 | vierfünftausend | 52+22 | 1,5-3,5 | 15-35° | 7200×3500×3200 |
| EZW11X-60×3500 | 3500 | 40-60 | 6000 | 60+30 | 1,2-3,0 | 20-40° | 7800×3700×3500 |
Beantworten Sie ein paar schnelle Fragen, um uns bei der Empfehlung der am besten geeigneten Plattenbiegemaschine für Ihre Anwendung zu helfen.
Q345, Q420 hochfeste Windstahl. 20-50 mm Dicke, 3500-4500 mm Durchmesser. Kritische Anforderung: Basisflansch Durchmesser genau ±3 mm.
Q345, Q420 Material. 15-40 mm Dicke, 2800-3500 mm Durchmesser. Kritisches Erfordernis: Ovalität ≤1.5%, Nahtausrichtung ±2 mm.
Q345, Q420, 16Mn Material. 12-35 mm Dicke, 15-30° Kegelwinkel. Kritisches Erfordernis: Konsistenter Kegelwinkel ±0.5°.
Q345, Q420 Material. 8-20 mm Dicke, 2500-4000 mm Durchmesser. Kritisches Erfordernis: Rundheit ±1 mm Toleranz.
Q345 + Kompositumhüllung. 15-30 mm Stahlstärke, 2000-3500 mm Durchmesser. Kritisches Erfordernis: Oberflächenbehandlung für Kompositumverbindung.
Q345, 16Mn Hochfestes Lochmaterial für Schrauben. 25-50 mm Dicke, 3000-4200 mm Durchmesser. Kritisches Erfordernis: Flanschoberflächenebenheit ±2 mm.
Herausforderung:Frühere Maschinen mit fester Geometrie erforderten einen 45-minütigen Werkzeugwechsel. Produktionsengpass bei 120 Türmen/Jahr gegenüber 180+ Nachfrage.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.Eingesetzt EZW11S-50×3500 mit 50+ vordefinierten Windturmprofilen.
Ergebnis:Erreicht 210 Türme/Jahr (+75%), Einrichtungszeit 45 Min → 2 Min, Überarbeitungsrate 8% → 1,2%
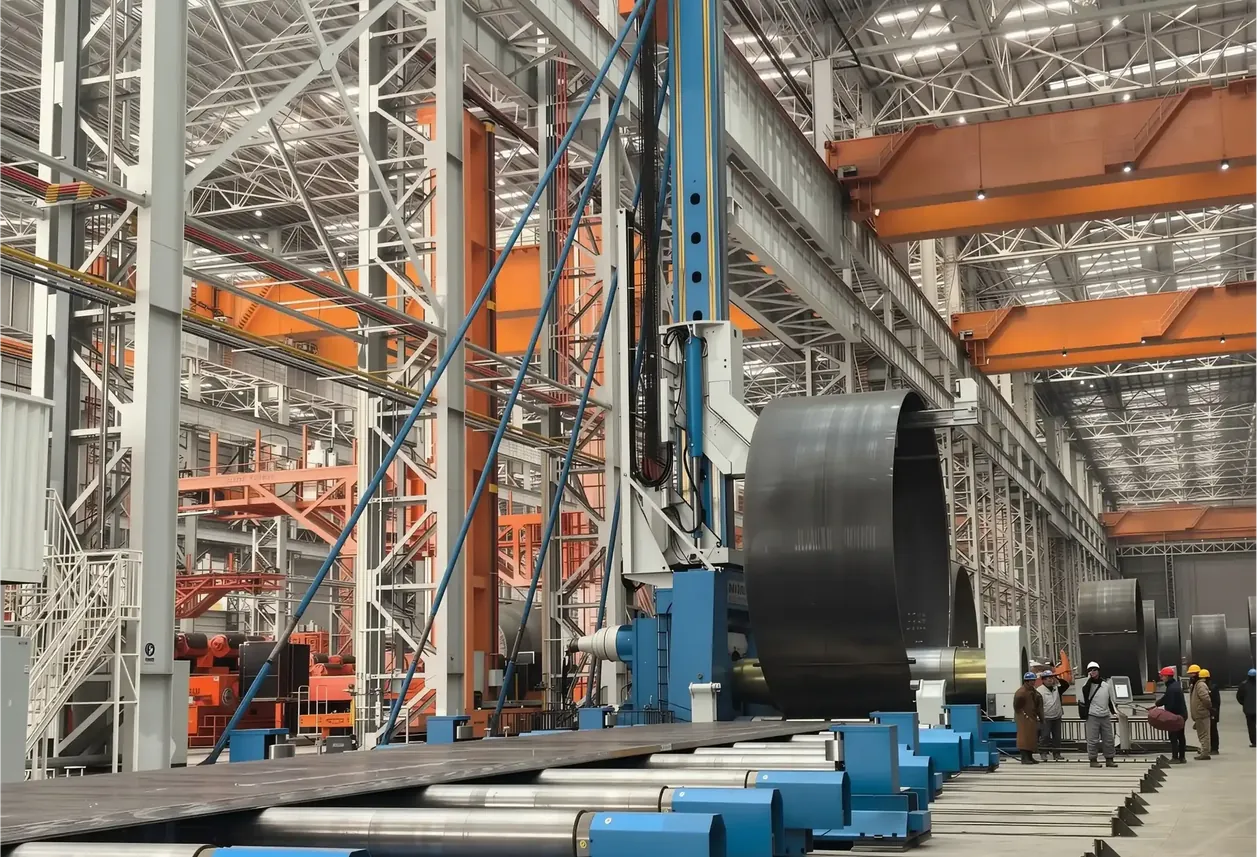
Herausforderung:Konische Turmabschnitte erforderten eine separate dedizierte Kegelwalzmaschine. Die Platzbeschränkungen begrenzten die Produktion auf 150 Türme pro Jahr.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.Installierte EZW11X-60×3500 mit integriertem Kegel-Tilt-System.
Ergebnis:Flächenbedarf von 250 m² beseitigt, auf 280 Türme pro Jahr erweitert, Kegelwinkelvariation von ±2° auf ±0.3°.
Herausforderung:Turmspezialisten bewältigen mehrere OEM-Aufträge. Manuelle Einrichtung 20-30 Minuten pro Wechsel.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.Standardisierte alle 15 Lieferantenfabriken auf der EZW11S-40×3500-Plattform mit universeller Vorlagenbibliothek.
Ergebnis:2-min standardisierter Wechsel, 504 zusätzliche Türme/Jahr branchenweit.
Herausforderung:Die Anforderungen an Offshore-Windtürme erforderten ultra-strenge Toleranzen. Die vorherige Ausschussrate von 12% verursachte Projektverzögerungen.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.EZW11X-60×3500 mit integrierter Lasermessung + SPC-Software implementiert.
Ergebnis:Ausschussrate 12% → 0,3%, First-Pass-Erfolgsquote 99,7%, Projektzeitplan um 3 Monate beschleunigt.
Ein vollständiger 3-Segment-Turm (Basis + Mitte + Oberteil) kann in etwa 5-6 Stunden gewalzt werden, einschließlich 20-30 Minuten Produktionszeit pro Abschnitt plus Umrüstung. Mit integrierter Tack-Schweißung in der Linie beträgt die Gesamtzykluszeit für den Turm 7-8 Stunden.
Die Maschine speichert 50+ vordefinierte Turmprofile, die großen OEM-Modelle abdecken (2,0-5,0 MW-Bereich). Der Bediener wählt aus dem HMI-Dropdown; das CNC berechnet automatisch Mitteldurchmesser, Druck, Drehzahl und Kegelwinkel. Die Anpassung neuer Profile dauert weniger als 10 Minuten.
Die Standardfähigkeit beträgt 15-30° Konuswinkel bei voller Maschinenleistung. Der erweiterte Bereich bis 40-50° ist bei 50% Lastkapazität möglich. Größere Winkel erfordern eine sekundäre Stützstruktur zur Einhaltung der Sicherheitsvorschriften.
Der ±5%-Flussausgleich zwischen den Walzen wird automatisch über ein Durchflussteiler-Ventil aufrechterhalten. Drucksensoren überwachen jeden unabhängig; der PLC-Alarm wird ausgelöst, wenn die Abweichung ±50 bar überschreitet. Diese Präzision stellt sicher, dass die Ovalität innerhalb der Toleranz von 1,5% für Abschnitte mit 3500 mm Durchmesser bleibt.
Ja, die Maschine rollt den Flanschrings. Das Bohren der Bolt-Löcher und das Gewindeschneiden wird nachgelagert auf dem CNC-Maschinenzentrum durchgeführt – außerhalb des Bereichs des Rollens. Die Maschine stellt sicher, dass die Flanschoberfläche ±2mm flach ist, was für die Genauigkeit des Bohrens kritisch ist.
Primär: Q345, Q420 (Windgrad Hochfeststahl). Auch kompatibel mit 16Mn, A36, API 5L X65. Die Maschine passt automatisch das Druckprofil an basierend auf der Materialhärteauswahl am HMI.
CNC-Programme speichern den Übergangsdurchmesser; die Maschine neigt den oberen Walzengraduell an, während das Walzen fortschreitet. Der Bediener wählt „Kegelstartpunkt“ (z. B. bei 2000 mm gewalzter Länge); der Servo erhöht den Neigungswinkel schrittweise von 0° auf das Ziel über die nächsten 500 mm, was einen glatten Übergang erzeugt.
Standardintegration: automatisierte Tack-Schweißstation (Schweißnahtverfolger akzeptiert ±2 mm Positionierungstoleranz). Optional: Lasersystem liefert Durchmesser- und Ovalitätsdaten an MES; In-Linie-Bohrpolierstation für die Glättung des inneren Flanschs.
250-300 Betriebsstunden (typischerweise 6-8 Wochen bei 2-3 Schichtproduktion). Service umfasst: hydraulisches Öl- und Filterwechsel, Nachschmieren der Lager, Druckventil-Kalibrierung, Prüfung der Dichtungssätze. Vollständige PM dauert 10-12 Stunden.
Standardkonfiguration ist Kaltwalzen (max. 50 °C Umgebung). Variante für Warmwalzen verfügbar für spezialisierte Anwendungen. Temperaturbewertung: Walzen arbeiten bis 100 °C kontinuierlich (für Warmwalzen bei 60-80 °C). Kontaktieren Sie EZHONG engineering für Warmwalz-Spezifikationen über 150 °C.
Ja. Ethernet/RS-485-Verbindung aktiviert. Standarddaten exportiert: Turmmodel, Material, Dicke, Zeit, Operator-ID, Druckkurve, Durchmesser-Messungen, Pass/Fail-Status. Integrations-Engineering typischerweise 1-2 Wochen.
2-tägiges On-Site-Training deckt ab: Maschinenstart/-stopp, HMI-Operation, Profilselektion, grundlegende Fehlersuche, vorbeugende Wartung. Zertifizierte Operatoren können innerhalb von Woche 2 unabhängig 95% der Standard-Turmprofile walzen.
Ja. Optionales Cloud-Monitoring-Paket. Echtzeit-Druck-, Temperatur- und Zykluszeit-Daten werden zum EZHONG Service-Portal gestreamt. Vorhersage-Alerts 2-4 Wochen vor Komponentenausfällen (85% Genauigkeit). Ferngesteuerte Fehlersuche reduziert durchschnittliche Ausfallzeit um 60%.
| Zubehör | Lieferzeit | Der Inhalt zum Übersetzen wurde nicht bereitgestellt. Bitte geben Sie den Text an, den Sie ins Deutsche übersetzen möchten. | Windturspezifischer Wert |
|---|---|---|---|
| Integrierte Vorschweißstation | 12 Wochen | Automatisches Nahtvorschweißen direkt nach dem Walzen | Eliminiert manuelles Vorschweißen; -45 Min. pro Turm; Nahtausrichtung ±1mm |
| Lasermesssystem in der Linie | 10 Wochen | Echtzeit-Durchmesser- & Ovalitäts-Rückmeldung während des Walzens | Erkennt Fehler während der Produktion; ermöglicht automatische Druckkorrektur; 98% Qualität der ersten Durchläufe |
| SPC (Statistische Prozesskontrolle) Software | 6 Wochen | Verfolgt Qualitätskenngrößen; generiert Trendberichte | Ermöglicht vorausschauende Anpassungen; reduziert Ausschuss um 70%; generiert Qualitätszertifikate |
| Automatisches Plattenladebett | 8 Wochen | Motorgetriebene Zufuhr mit automatischer Positionierung ±5 mm | -30 Min. manuelle Handhabung pro 8-Stunden-Schicht; reduziert Bedienerermüdung |
| Turmabschnitts-Transferband | 10 Wochen | Motorisierter Förderer verbindet Walze mit Tack-Schweißstation | Eliminiert manuelle Abschnittsbewegung; verhindert Beschädigung |
| Profilvorlagenbibliothek-Erweiterung | 4 Wochen | Zusätzliche 30+ Profile über den Standard 50 hinaus | Unterstützt regionale Originalgerätehersteller-Modelle, Retrofit-Anwendungen |
| Dual-Ausgang-CNC-Steuerung | 8 Wochen | Steuert sowohl die Walzmaschine als auch den nachgeschalteten Schweißroboter | Synchronisierte Produktion; automatische Auslösung des Startens des Schweißroboters |
| Mobilkrana-Integrationsvorrichtung | 6 Wochen | Standardisierte Hebelöcher für fertige Turmabschnitte | -5 Min. manuelles Rigging pro Abschnitt; ermöglicht automatisierte Logistik |
| Hot-Rolling-Konfigurationspaket | 10 Wochen | Upgegradte Walzen, verbesserte Ölkühlung, isolierte Abdeckungen | Ermöglicht Warm- und Heißwalzen (bis 200°C) für Speziallegierungen |
| Ferndiagnose & prädiktive Wartung | 6 Wochen | Cloud-Überwachung, ML-basierte Ausfallvorhersage | Verhindert 80% unplanmäßige Stillstandszeiten; proaktiver Komponentenwechsel |