


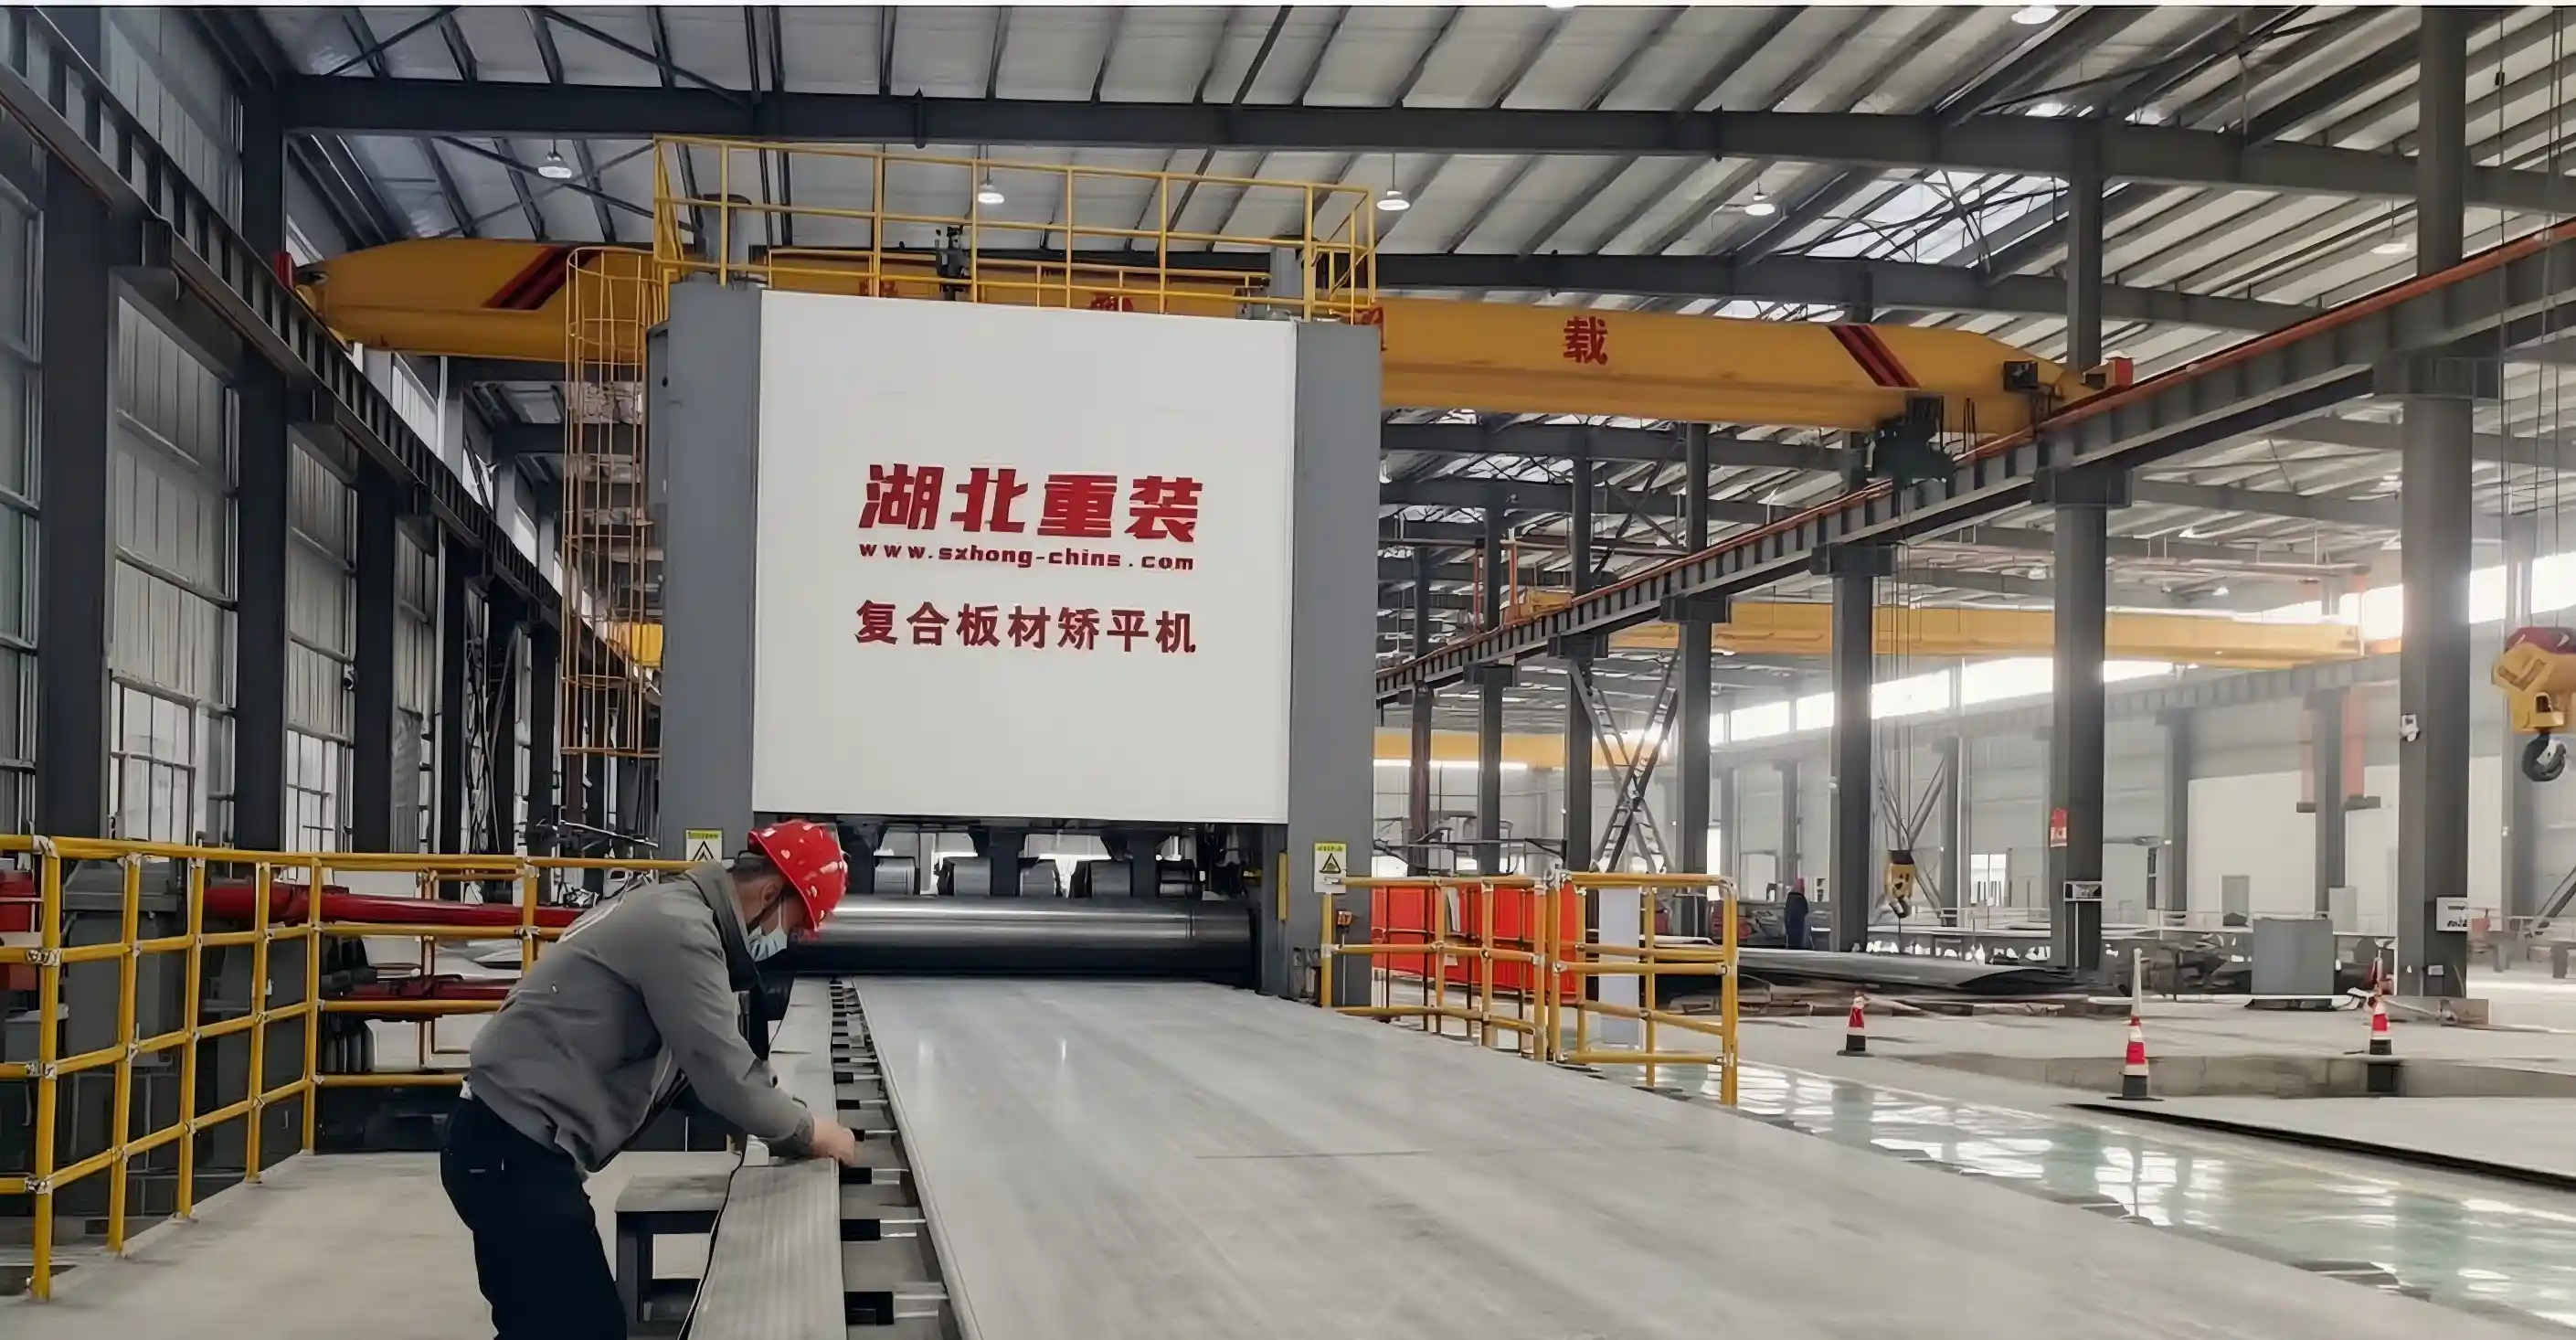
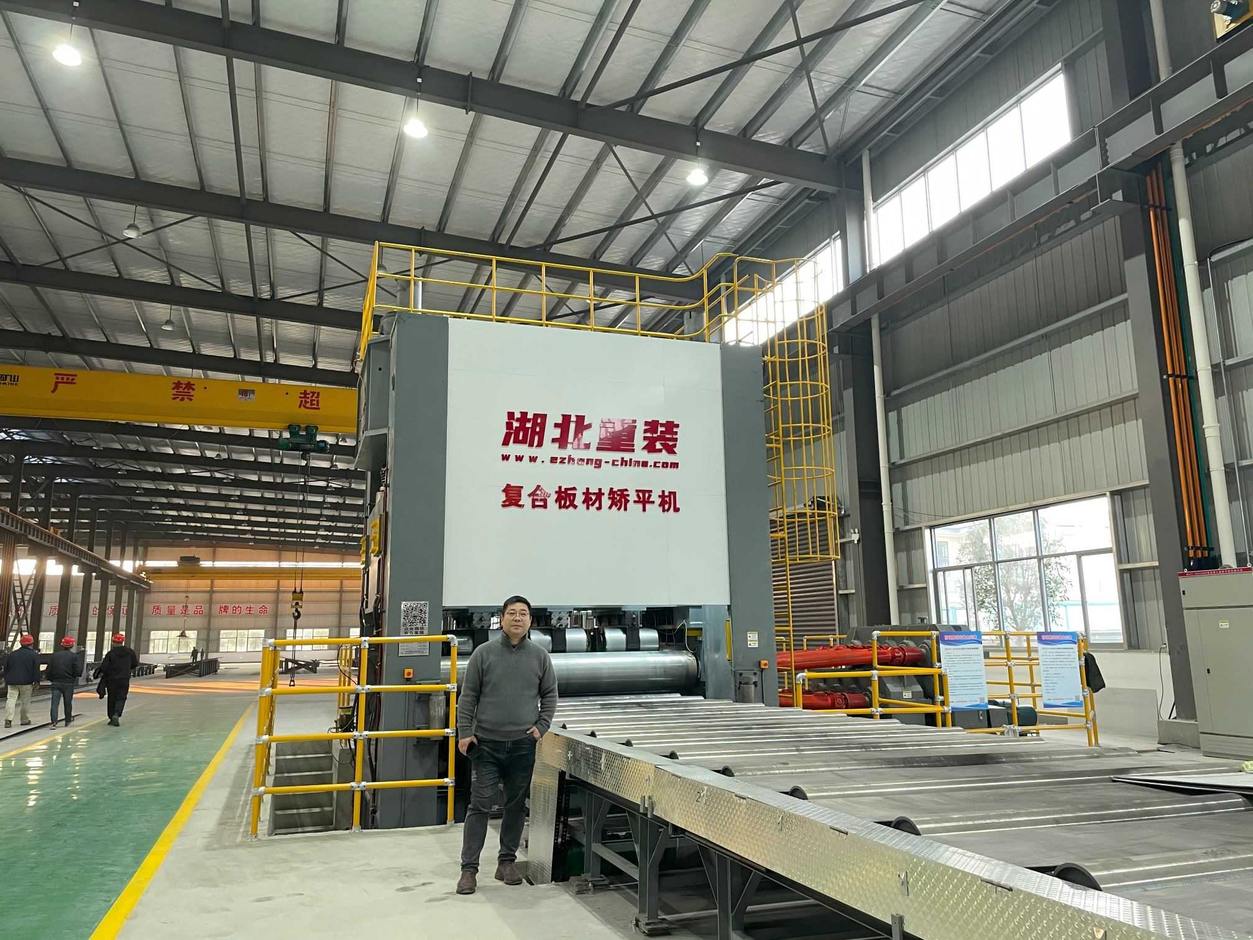
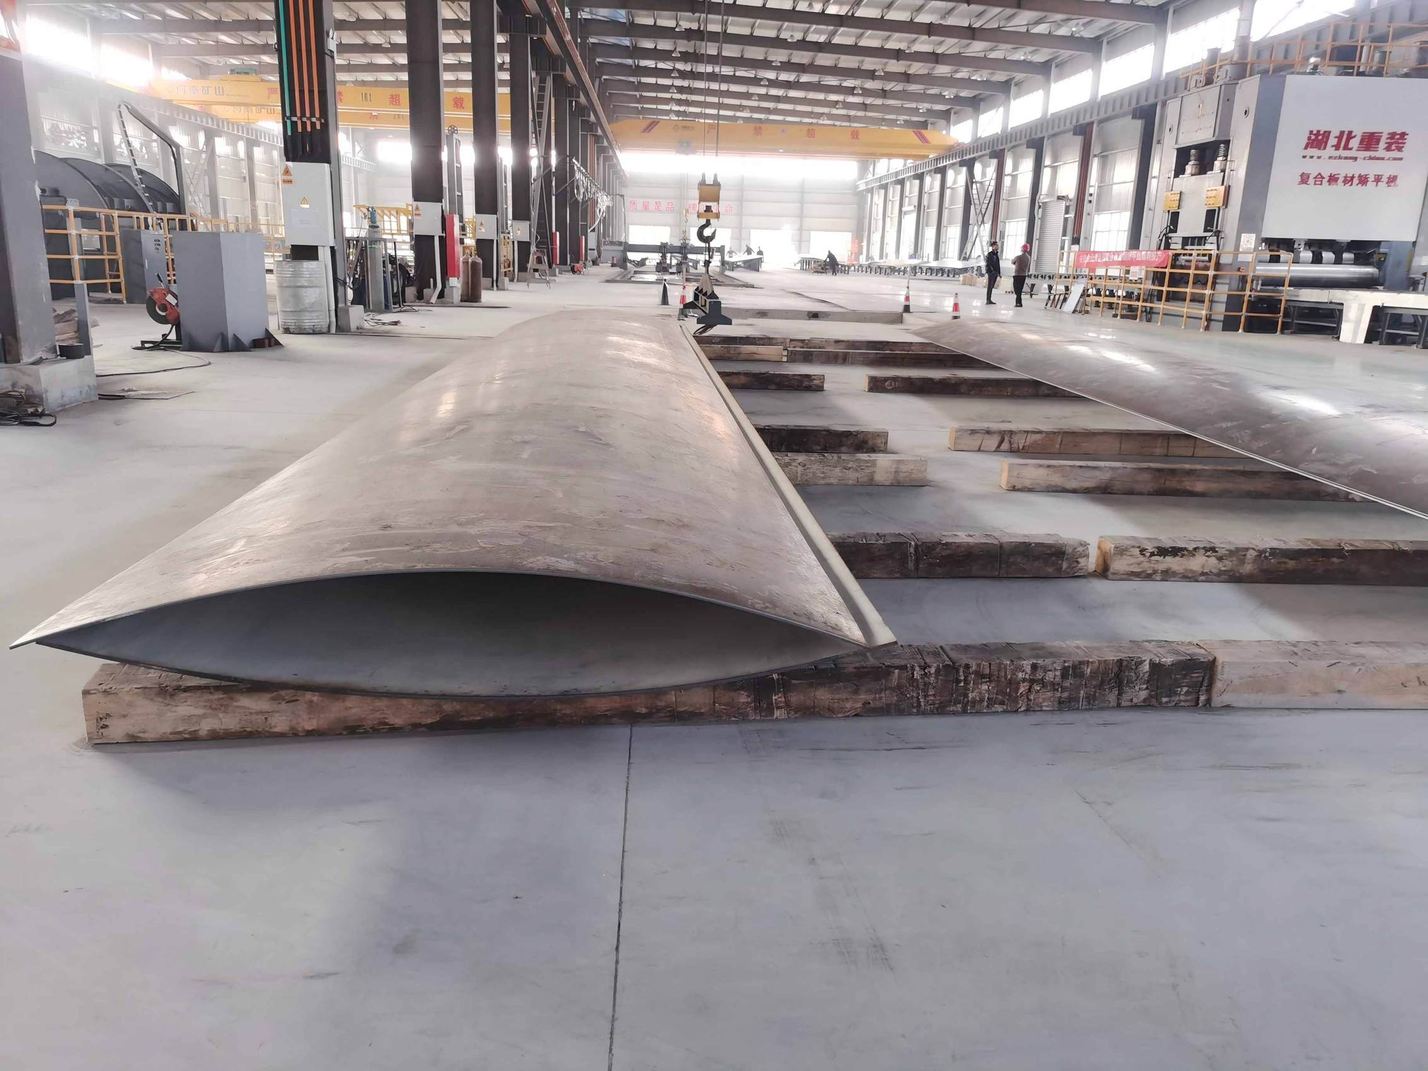
Entwickelt, um die kritische Herausforderung zu überwinden: Verbundplatten erzeugen eine extreme Spannungskonzentration an der Verbindungsoberfläche während des Biegens. Unabhängiger Walzenantrieb + Kantenwalzenverstellung eliminieren ungleichmäßige Druckverteilung. Verhindert Delamination (Trennung der beschichteten Schicht vom Basistahl)—der primäre Versagensmodus in herkömmlicher Ausrüstung.
Jeder arbeitende Walze wird unabhängig durch einen dedizierten hydraulischen Motor angetrieben. Der Strömungsverteiler gewährleistet perfektes Lastgleichgewicht. Er eliminiert mechanische Kreuzwelle-Störungen, die asymmetrische Belastung verursachen – kritisch, da Verbundwerkstoffe Richtungs schwäche an der Bindungsfläche aufweisen.
Beide obere und untere Randwalzen sind unabhängig einstellbar über proportionale hydraulische Zylinder. Erzeugt eine symmetrische Spannungsverteilung über die Breite der Platte. Verhindert Kantenkonzentrationsspannungen, die typischerweise zu peripherer Delamination in Verbundplatten führen.
Das proprietäre Ein-/Auslass-Druckprofil minimiert die Spannungskonzentration an der Cladstahl-Schnittstelle. Ein allmählicher Druckrückgang ermöglicht einen kontrollierten Materialfluss ohne Schockbelastung. Es reduziert die Spannung an der Bindungslinie um 40 % im Vergleich zu herkömmlicher Ausrüstung.
Integriertes Ultraschall-Sensor-Array überwacht die akustischen Eigenschaften der Klebstofflinie während des Nivellierens. Erkennt den Beginn der Mikro-Delamination, bevor ein sichtbarer Ausfall auftritt. Ermöglicht eine automatische Druckreduktion, wenn ein Delaminierungsrisiko erkannt wird.
Arbeitswalzen verfügen über eine proprietäre Oberflächenbeschichtung mit niedrigem Reibwiderstand (Keramik oder Polymer). Verhindert das Schaben oder Markieren premiumveredelter Oberflächen (rostfreier Stahl, Nickel). Behält die Korrosionsbeständigkeitseigenschaften der teuren Klad-Schicht.
Revolutionäres Design bewältigt die fundamentale Herausforderung: Verbundplatten haben eine Richtungsschwäche an der Klebschnittstelle. Die traditionelle Einzelantrieb-Querwelle erzeugt Drehmomentripple – verheerend für Verbundwerkstoffe. Jede Walze wird unabhängig durch einen dedizierten SAI-Hydraulikmotor angetrieben und eliminiert damit das Drehmomentripple vollständig.
Verbundmaterial Nutzen:Bondlinie-Stress gleichmäßige Verteilung; verhindert Spannungskonzentrationsspitzen, die Delamination einleiten; ermöglicht die Verarbeitung dickerer Kompositplatten (20-25 mm), die zuvor unmöglich waren.
Verbundplatten erfordern grundlegend eine andere Biegestrategie als monolithischer Stahl. Hoher Einlassdruck verursacht einen plötzlichen Spannungsanstieg an der Fügeverbindung (Schwachstelle). Die proprietäre Kurve verwendet eine graduelle Druckreduktion—erlaubt dem Verbundmaterial, sich plastisch zu "fließen" ohne Schockbelastung.
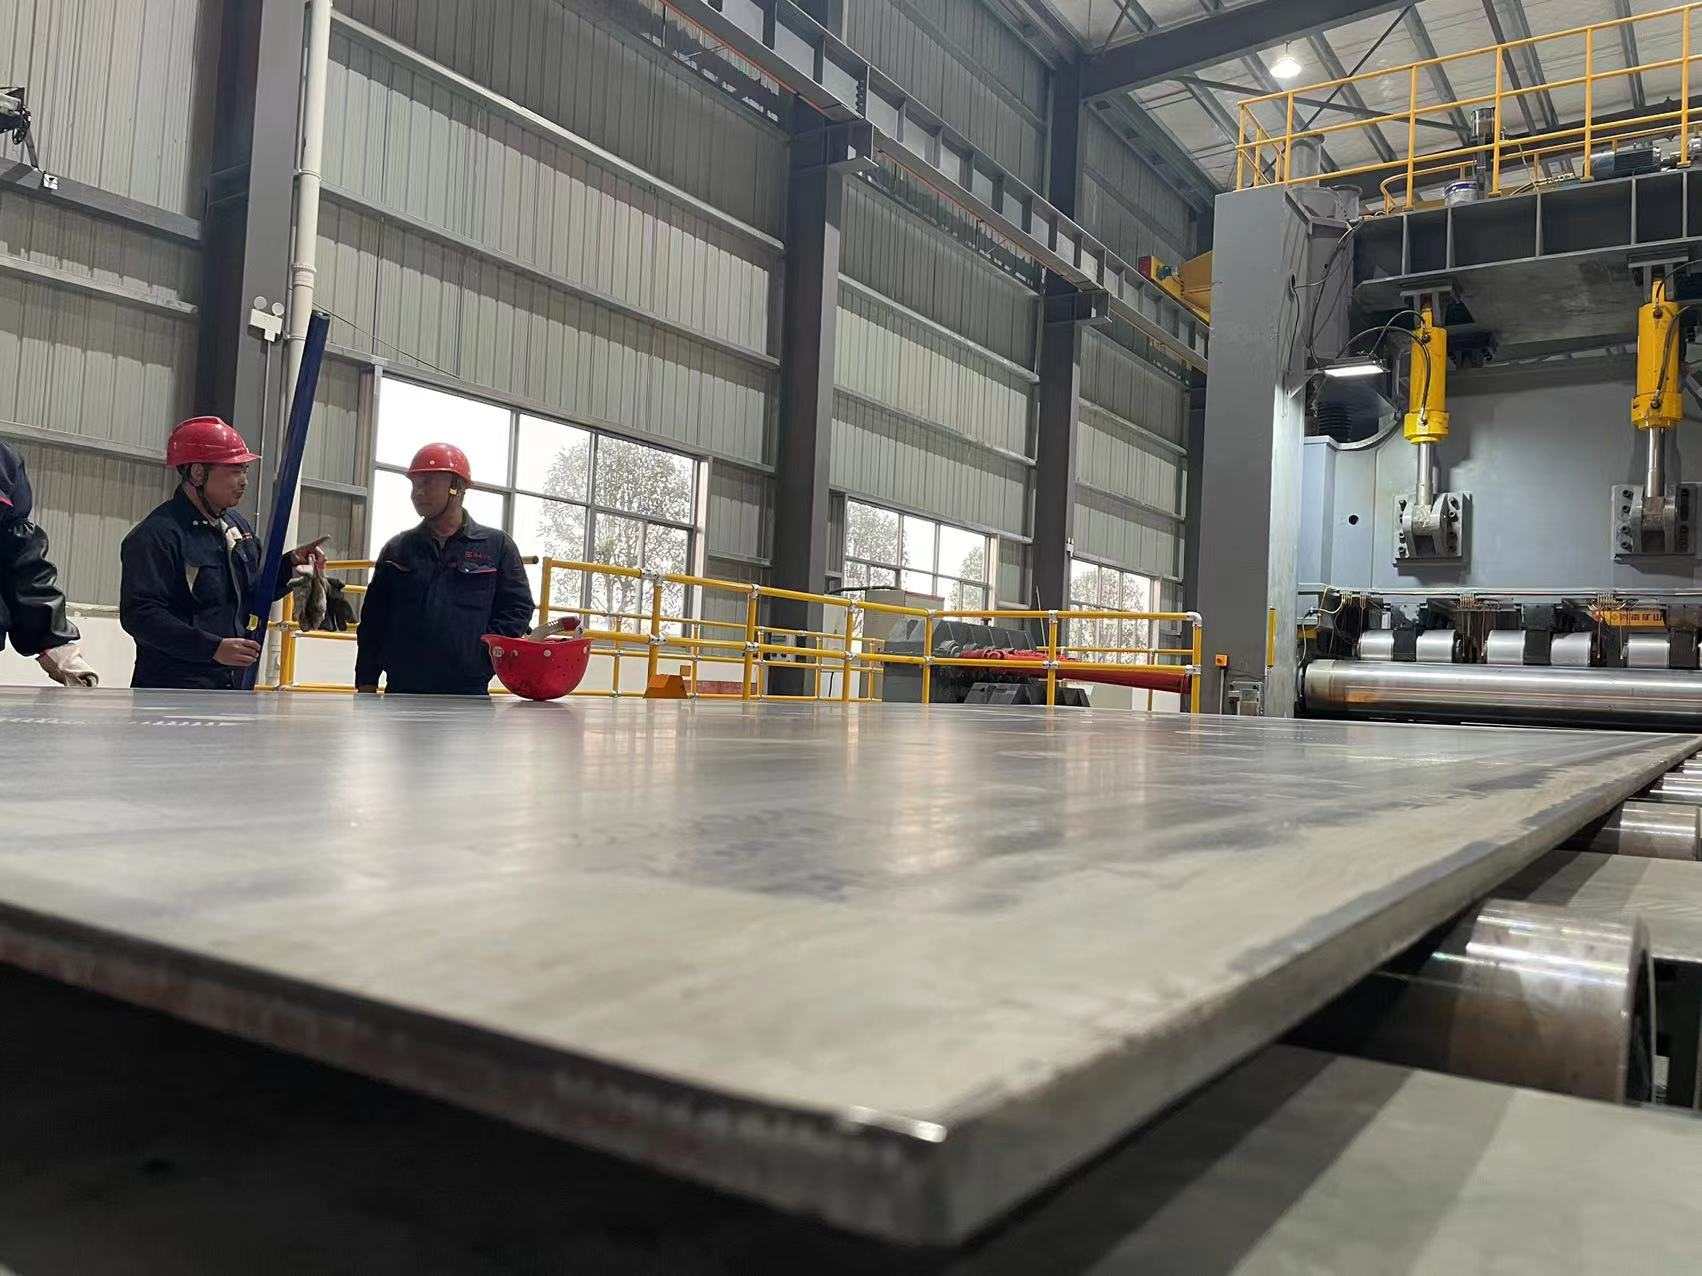
Verbundplatten sind anfällig für Randdelamination aufgrund von Randeffekt-Spannungskonzentration. Zwei unabhängige Randwalzenzylinder ermöglichen eine asymmetrische Druckanpassung – wodurch ein symmetrisches Spannungsfeld über die gesamte Breite der Platte entsteht.
Das integrierte Ultraschall-Sensor-Array, das auf dem Walzenrahmen montiert ist, überwacht kontinuierlich die akustischen Eigenschaften der Klebschicht während des Nivellierens. Es erkennt die Beginn einer Mikro-Delamination (akustische Signaturänderungen) 2-3 Minuten vor dem sichtbaren Erscheinen.
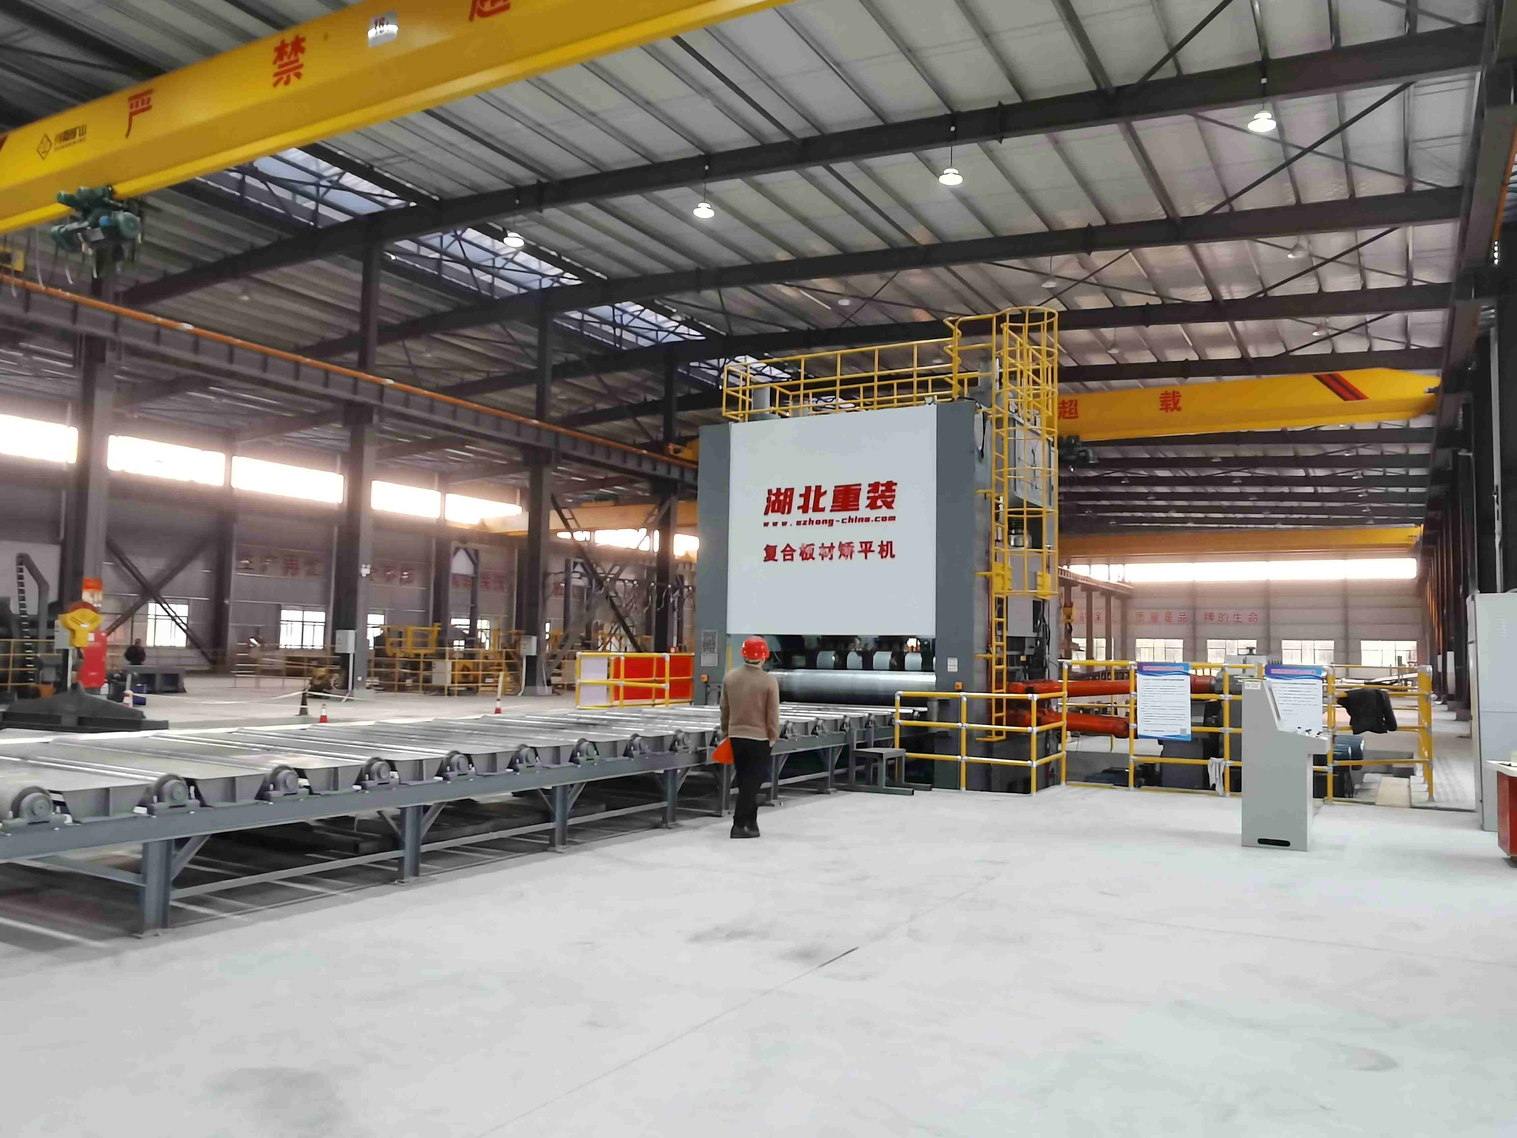
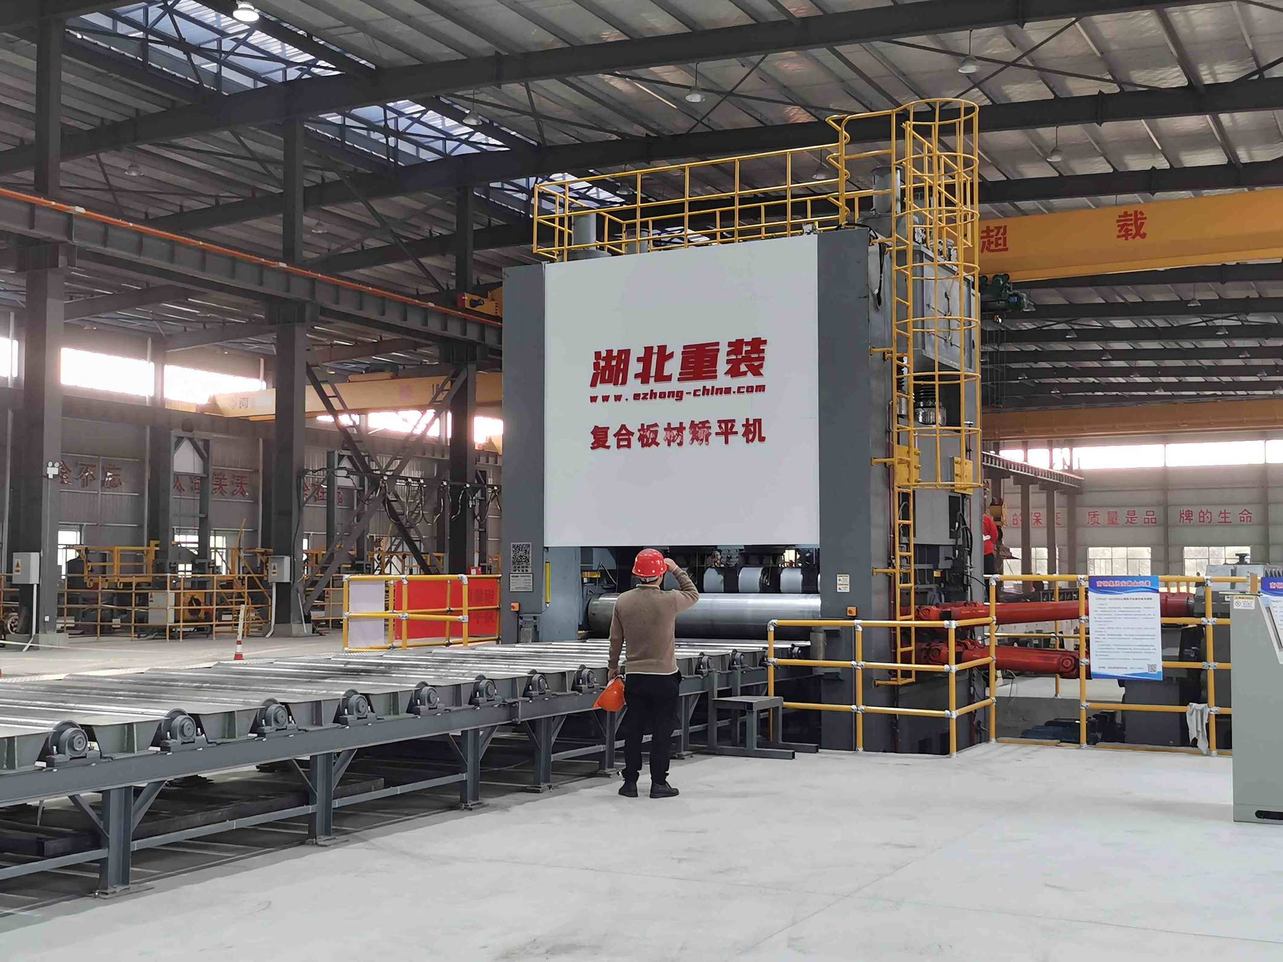
Q345 hochfester Baustahl, geschlossene Kastenschweißkonstruktion, vollständig spannungsarm geglüht. Steifigkeitsdeflektion<0,8 mm unter maximaler Biegelast des Verbundmaterials. Integrierte Elastomer-Pads reduzieren Vibrationen.
42CrMo Schmiedestahlwalzen mit nicht-abrasiver Oberflächenbeschichtung. 13 SAI Hydraulikmotoren mit individuellen planetaren Reduziergetrieben (Übersetzung 1:75). Strömungsteilerventil hält ±3% Lastbalance aufrecht.
Verstellbare Schwungradpumpe mit 100 cm³/Umdrehung Verdrängung, 13 unabhängige proportionale Steuerkolbenventile. PLC-basierte adaptive Druckkurve pro Verbundmaterialtyp. 200 bar Entlastung, 30 L Akkumulator.
Siemens S7-1200 mit erweitertem Prozesssteuerungsmodul, 10-Zoll-Touchscreen mit Materialtyp-Auswahl. 13 Druckaufnehmer, Ultraschall-Erkennungseinheit, Notstopps an 4 Orten.
| Modell | Max. Dicke (mm) | Plattenbreite (mm) | Streckgrenze des Basisstahls (MPa) | Clad-Schichttypen | Arbeitende Walzen | Nivellierpräzision (mm/m²) | Delaminationserkennung | Abmessungen L×W×H (mm) |
|---|---|---|---|---|---|---|---|---|
| EZW43C-12×2000 | dieser Button in der Form eines Website-Ausdrucks | It seems the query is incomplete—the specific button text or content to translate is not provided (the "2000" appears to be either an error, placeholder, or unrelated reference). Please share the actual text from the button (or whatever content you meant to translate), and I'll provide the German version in the exact JSON format requested. | 1000 | Edelstahl/Nickel | Bitte geben Sie den Button-Text oder den zu übersetzenden Inhalt an, da dieser in Ihrer Anfrage fehlt. | 1,2 | Optional | 5800 × 2400 × 2600 |
| EZW43C-15×2000 | fünfzehn | It seems the query is incomplete—the specific button text or content to translate is not provided (the "2000" appears to be either an error, placeholder, or unrelated reference). Please share the actual text from the button (or whatever content you meant to translate), and I'll provide the German version in the exact JSON format requested. | neunhundertsechzig | Edelstahl/Nickel | Bitte geben Sie den Button-Text oder den zu übersetzenden Inhalt an, da dieser in Ihrer Anfrage fehlt. | 1,2 | Optional | 6000 mal 2400 mal 2700 |
| EZW43C-20×2500 | zwanzig | 2500 | 1000 | Mehrschichtig | Bitte geben Sie den Button-Text oder den zu übersetzenden Inhalt an, da dieser in Ihrer Anfrage fehlt. | 1,2 | Optional | 6400 × 2800 × 2800 |
| Klicken Sie hier, um EZW43CY-12×2200 zu kaufen | dieser Button in der Form eines Website-Ausdrucks | 2200 | elfhundert | Edelstahl/Nickel | Bitte geben Sie den Button-Text oder den zu übersetzenden Inhalt an, da dieser in Ihrer Anfrage fehlt. | Kein Inhalt zum Übersetzen bereitgestellt. | Standard | 6100×2600×2700 |
| EZW43CY-20×2200 | zwanzig | 2200 | elfhundert | Mehrschichtig | Bitte geben Sie den Button-Text oder den zu übersetzenden Inhalt an, da dieser in Ihrer Anfrage fehlt. | Kein Inhalt zum Übersetzen bereitgestellt. | Standard | 6500×2600×2900 |
| EZW43CY-25×2500 | fünfundzwanzig | 2500 | neunhundertsechzig | Premiumbekleidung | Bitte geben Sie den Button-Text oder den zu übersetzenden Inhalt an, da dieser in Ihrer Anfrage fehlt. | Kein Inhalt zum Übersetzen bereitgestellt. | Standard | 6.800 × 2.900 × 3.000 |
Beantworten Sie ein paar schnelle Fragen, um uns dabei zu helfen, die passendste Platten-Nivelliermaschine für Ihre Anwendung zu empfehlen.
Material: 304er Edelstahl-beschichteter Kohlenstoffstahl; Dicke: 12-20 mm; Anwendung: Reaktorgefäße, Wärmetauscher, Industriebehälter. Wichtige Anforderung: perfekte Bindungslinienintegrität; keine Delamination; Korrosionsbeständigkeit bleibt erhalten.
Material: Duplex 2205-beschichteter Kohlenstoffstahl für Hochkorrosionsumgebungen; Dicke: 15-25 mm; Anwendung: Unterwasser-Pipeline-Komponenten, Offshore-Strukturen. Wichtige Anforderung: Bindelinien-Uniformität ist entscheidend für die Ermüdungsfestigkeit; Beständigkeit gegenüber ±20°C thermischen Zyklen.
Material: Nickel-on-carbon Stahl; Dicke: 10-20 mm; Anwendung: Crusher-Platten, Schleifmühlen-Auskleidungen, Pumpengehäuse. Wichtige Anforderung: Die Bondlinie muss hohe Schlagbelastung überstehen; keine Delamination unter Schock.
Material: Mit 304L/316L beschichteter Edelstahl auf Kohlenstoffbasis; Dicke: 8-15 mm; Anwendung: Behälterschalen, Rührblätter, Mantelwände. Wichtige Anforderung: FDA- und ASME-konform; nahtlose Bindung; keine Kontaminationsrisiken.
Material: Hastelloy/Inconel-beschichteter Kohlenstoffstahl; Dicke: 12-25 mm; Anwendung: Reaktorgehäuse, Destillationssäulenabschnitte. Wichtige Anforderung: Bindungsintegrität unter thermischem Schock (200-400°C-Zyklen); Hochdruckdichtung.
Material: Erosionsbeständiger Legierungsclad auf Kohlenstoffstahlbasis; Dicke: 15-25 mm; Anwendung: Pumpengehäuse, Ventilkörper, Choke-Trim-Platten. Wichtige Anforderung: Die Bindungslinie hält 300+ bar hydrostatischen Druck aus; keine Ablösung unter Dauerbelastung.

HerausforderungReaktorgehäuse aus 304-ummanteltem Kohlenstoffstahl (15 mm). Die vorherige 3-Rollen-Ausrüstung verursachte eine Delaminationsrate von 8-12 %. Abfallkosten €80-120 pro Komponente.
Lösung:EZW43CY-20×2200 mit getrenntem Walzenantrieb + Ultraschall-Delaminationserkennung.
Bitte geben Sie den zu übersetzenden Text an, da er nicht in der Anfrage enthalten ist.Delaminierungsrate reduziert auf 0,3%; Materialabfall reduziert von €180.000/Jahr auf €15.000/Jahr; Nivelliergenauigkeit ±1,0 mm/m².
HerausforderungDuplex 2205-beschichteter Kohlenstoffstahl (20 mm) für Subsea-Pipeline-Komponenten. Der Kunde lehnt 6 % der Lieferungen nach der Schweißprüfung ab.
Lösung:EZW43CY-20×2200 mit Ultraschall-Delaminationsüberwachung + Echtzeit-Druckanpassung
Bitte geben Sie den zu übersetzenden Text an, da er nicht in der Anfrage enthalten ist.Ablehnungsrate reduziert von 6% auf<0,5%; null Garantieansprüche; Einbahnfähigkeit; langfristiges Lieferabkommen erhalten.
HerausforderungNickelbeschichtete Kohlenstoffstahl-Brecherplatten (18 mm). Hohe Stoßbelastung verursachte vorzeitigen Ausfall der Bindungsschicht. Garantieansprüche im Jahresdurchschnitt von 12 %.
Lösung:EZW43CY-20×2200 mit Kantenwalzen-Spannungsausgleich + proprietäre Druckkurve für Nickelkomposite.
Bitte geben Sie den zu übersetzenden Text an, da er nicht in der Anfrage enthalten ist.Garantieansprüche reduziert von 12% auf 1,2%; Produktlebensdauer von 18 Monaten auf 36+ Monate verlängert; +450.000 € jährlicher Umsatz.
HerausforderungEdelstahl 316L-beschichtete Kohlenstoffstahl-Gefäßkomponenten (12 mm). Frühere Oberflächenbeschädigung der Ausrüstung hat Oberflächendefekte verursacht; Ausschussquote der Charge 8%.
Lösung:Individuell EZW43CY-12×2200 mit keramisch beschichteten Walzen + Delaminationserkennung + automatisierte Qualitätsdokumentation
Bitte geben Sie den zu übersetzenden Text an, da er nicht in der Anfrage enthalten ist.Chargenannahme verbessert von 92% auf 99,8%; null Eisenkontamination; FDA-auditbereit; 5-jährige Vertragsverlängerung.
Delamination ist die Trennung der verkleideten Schicht vom Grundstahl an der Verklebungsoberfläche. Kritisch, da Composite-Platten eine gerichtete Schwäche an der Verklebungsfläche aufweisen (schwächster Punkt). Während des Biegens konzentriert sich die Spannung an der Verklebungsfläche. Unzureichendes Nivellieren verursacht Mikro-Delamination, die sich unter Betriebsbelastung ausbreitet und zu vorzeitigem Versagen führt.
Traditioneller Querschaft-Antrieb erzeugt Drehmomentripple (±8-12% Varianz), was asymmetrische Druckspitzen verursacht. Verbundplatten tolerieren keine Asymmetrie (Bond-Line-Spannung konzentriert sich). Unabhängiger Motor pro Rolle eliminiert Drehmomentripple (<±1%), verteilt den Stress gleichmäßig über die Bindungslinie. Verhindert die Delaminationsinitiierung.
Ja. Das System unterstützt bis zu dreilagige Komposite (z. B. Edelstahl-Nickel-Edelstahl-Sandwich). Die Druckkurve ist anpassbar je nach Schichtzusammensetzung. Die Delaminationserkennung überwacht alle Verbundlinien gleichzeitig. Für spezifische Mehrschicht-Materialkombinationen wenden Sie sich bitte an die Fachabteilung.
Optionales Ultraschallsystem fügt 5-7 Sensoren + Signalverarbeitungseinheit hinzu (Kosten +45.000 €). Das Standardmodell verwendet nur die Druckkurvenoptimierung (keine aktive Überwachung). Für hochwertige Verbundwerkstoffe oder kritische Anwendungen (Unterwasser, Flugzeug) wird das optionale System empfohlen. Erkennt Mikrodelamination 2-3 Minuten vor dem sichtbaren Versagen.
Die Korrosionsbeständigkeit von Edelstahl hängt von der passiven Oxidschicht ab. Eisenkontamination (typischer Walzstreifen) initiiert galvanische Korrosion, die Passivität zerstört. Keramikbeschichtung (Härte HV 1200-1400) eliminiert Streifendebris; verhindert Eisenübertragung. Die Edelstahloberfläche bleibt nach dem Nivellieren unverunreinigt.
| Zubehör | Lieferzeit | Der Inhalt zum Übersetzen wurde nicht bereitgestellt. Bitte geben Sie den Text an, den Sie ins Deutsche übersetzen möchten. | Wert für Verbundwerkstoffe |
|---|---|---|---|
| Ultraschall-Delaminations-Erkennungssystem | 8 Wochen | Echtzeit-Bond-Line-Überwachung, automatische Druckreduzierung | Erkennt Mikro-Delamination 2-3 Min. vor sichtbarem Versagen; verhindert Ausschuss |
| Keramikbeschichteter Walzensatz | 6 Wochen | Premium-Oberflächenschutz für Edelstahlverbundwerkstoffe | Eliminert Eisenverunreinigung; erhält die Korrosionsbeständigkeit |
| Erweiterung der Datenbank für mehrschichtige Materialien | 4 Wochen | 20+ neue Druckkurven aus Verbundmaterial | Ermöglicht schnelle Einrichtung für exotische Beschichtungsmaterialien (Hastelloy, Inconel usw.) |
| Automatisches Qualitätsdokumentationssystem | 5 Wochen | Generiert konformitätsberichte pro Platte (FDA/ASME kompatibel) | Rückverfolgbarkeit für regulierte Branchen (Pharma, Luft- und Raumfahrt) |
| Fortgeschrittene Software zur Optimierung der Druckkurve | 6 Wochen | ML-basierte Kurvenanpassung basierend auf Materialbatch-Analyse | Automatische Optimierung der Kurve pro Materialvarianz; -5% Ausschussverbesserung |