


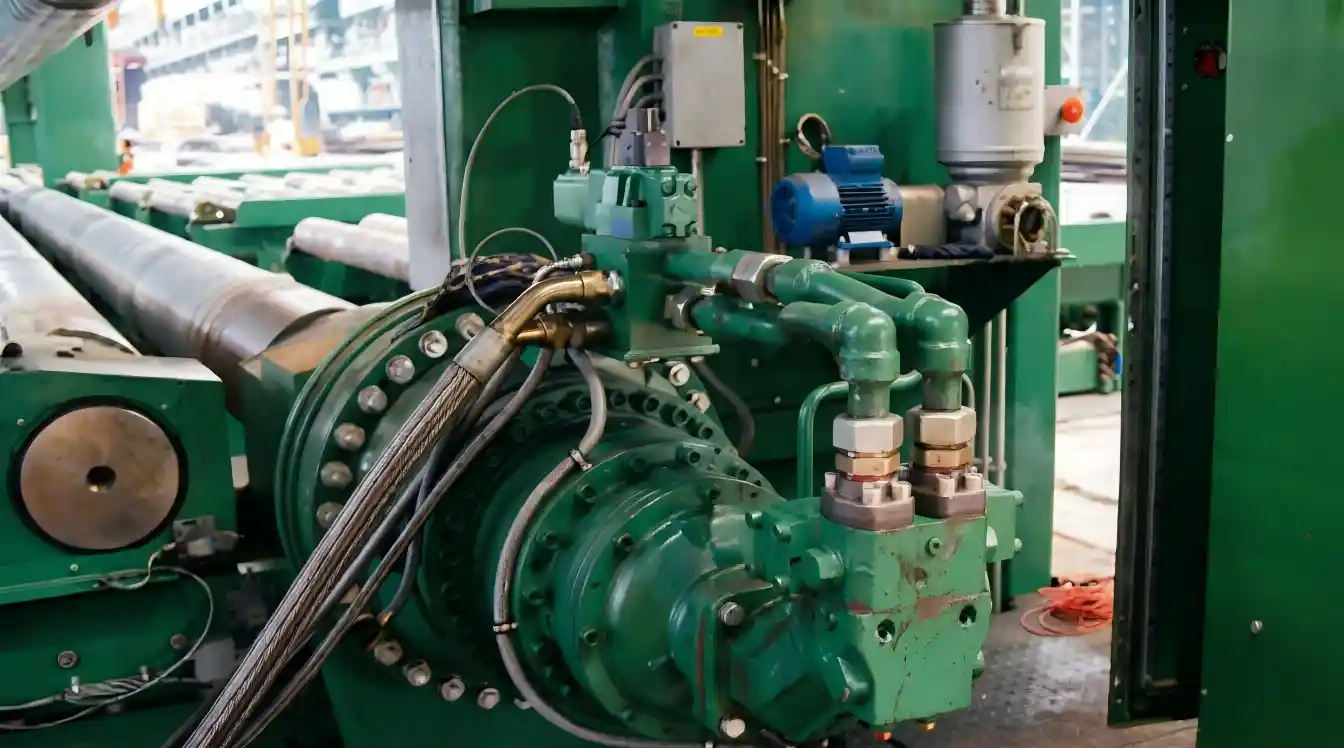
Jede untere Walze wird von einem separaten Elektromotor oder Hydraulikmotor mit unabhängigem Reduzierer angetrieben. Eliminates mechanical cross-shaft interference, extending roller life and improving workpiece surface quality by 60% vs. single-drive systems.
Der einstellbare untere Walzenabstand passt sich verschiedenen Biegeradien und Plattenstärken an. Ermöglicht die Produktion sowohl zylindrischer Abschnitte als auch komplexer exzentrischer Profile auf einer einzigen Maschine – entscheidend für den Schiffsrumpfbau.
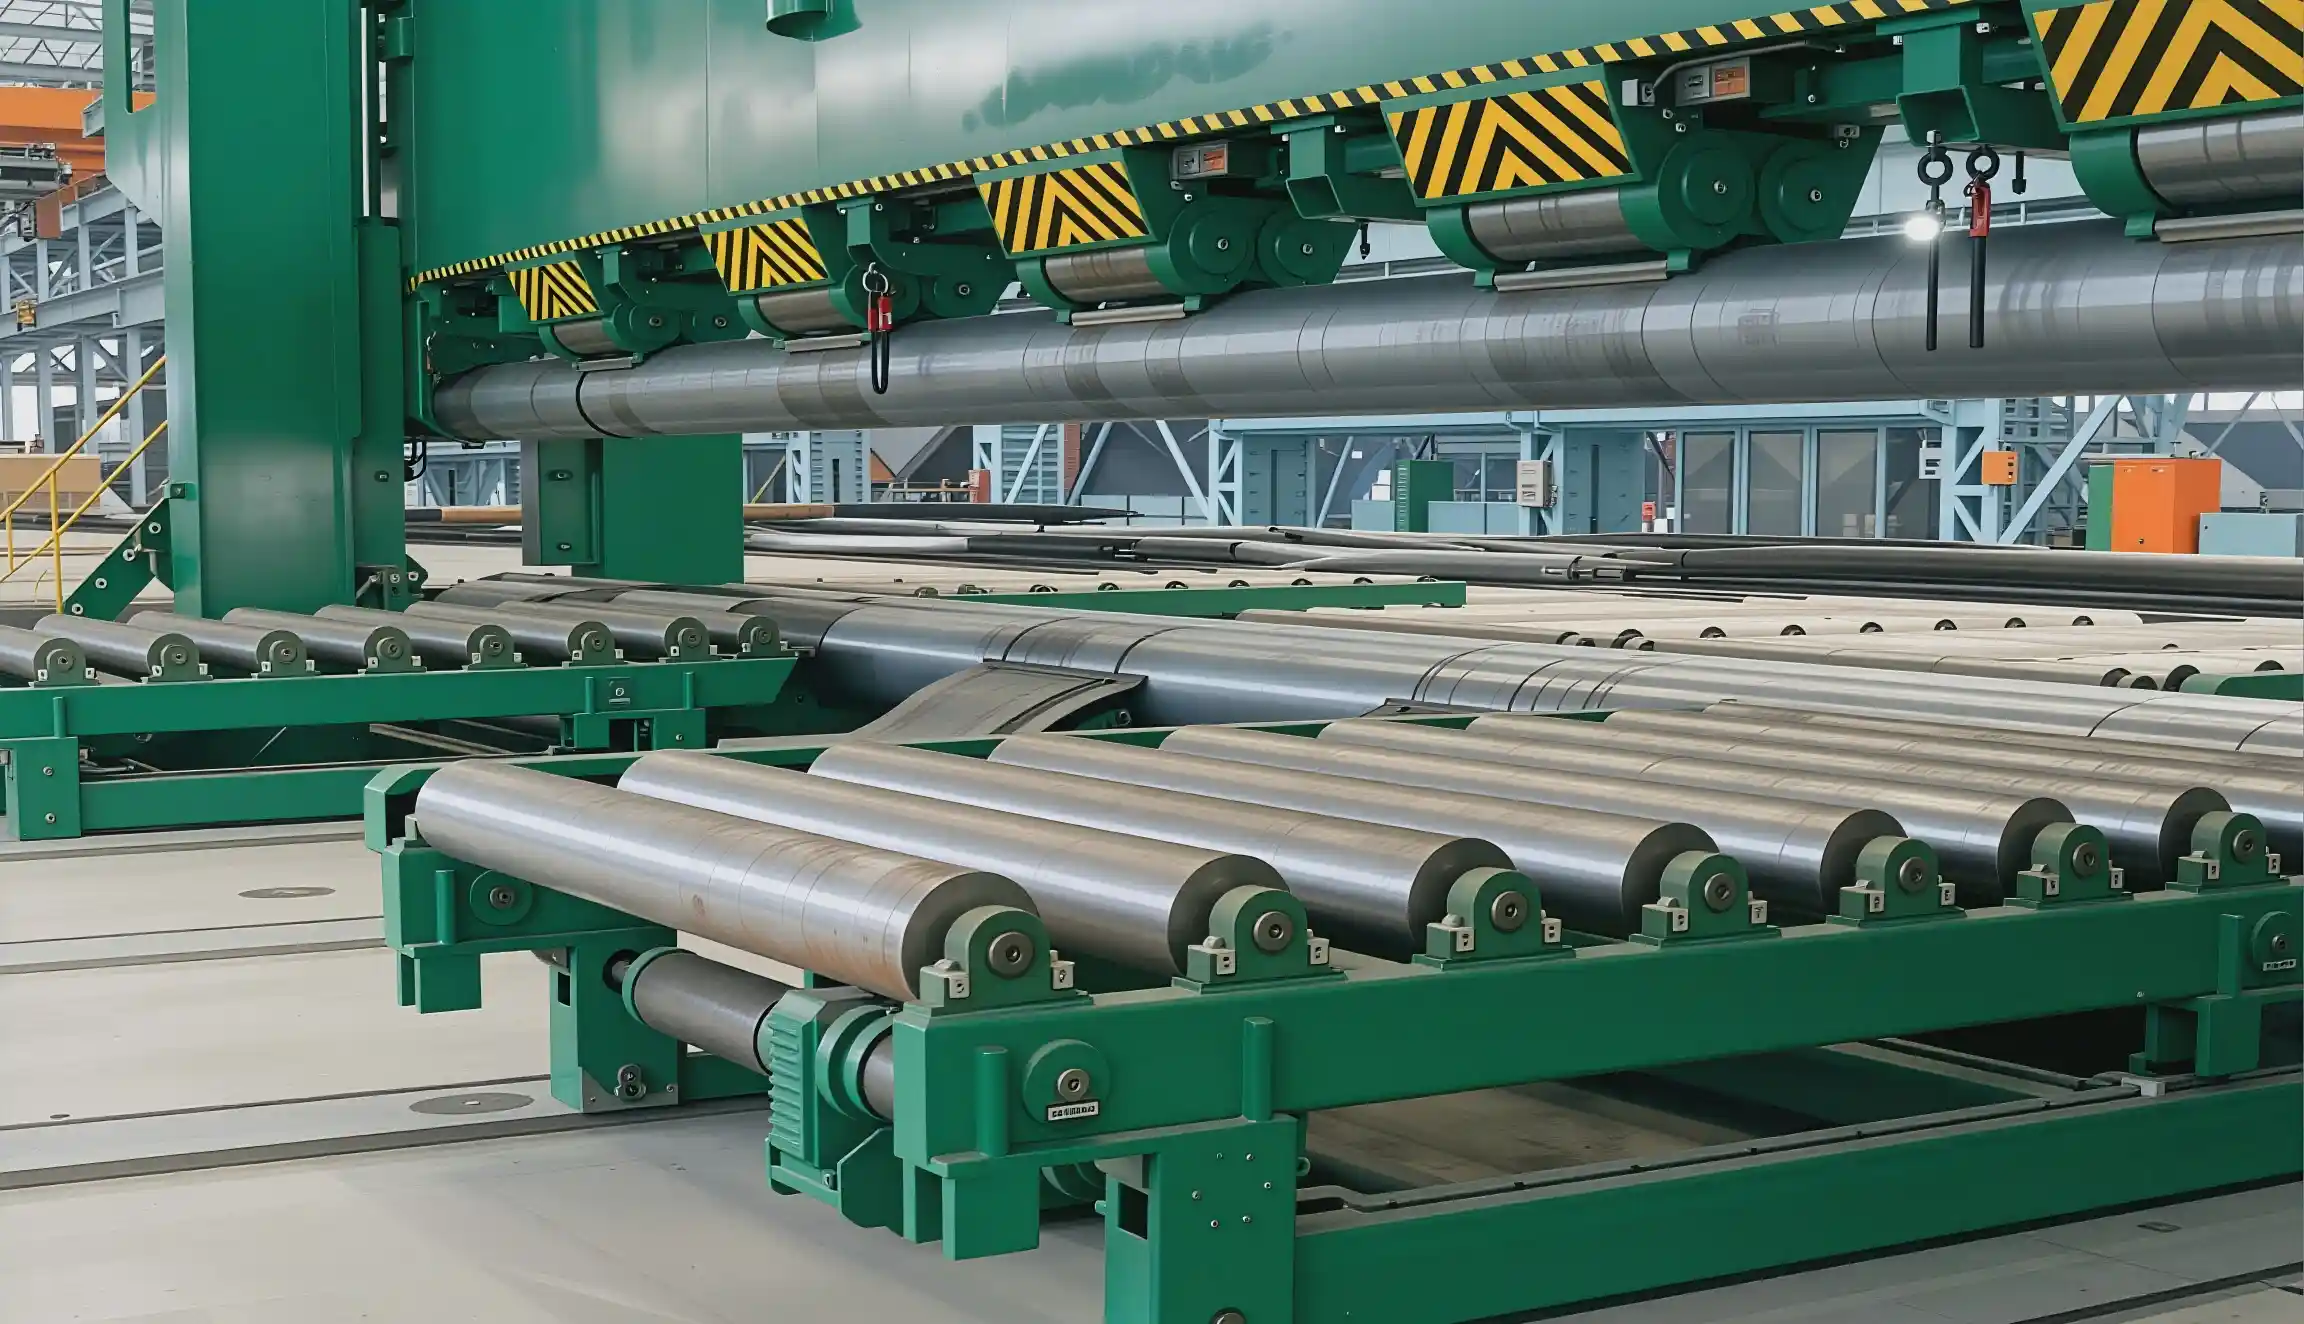
Horizontale Bewegung der unteren Walze durch mechanische Transmission (Wendelgetriebe-Reduzierer + Gelenkverbundkupplung) gewährleistet die Synchronisation ohne Timing-Komplexität der Ölzylinder. Das selbstverriegelnde mechanische Design verhindert unbeabsichtigten Walzenversatz während des Hochdruckwalzens.
Multi-Punkt-Stützwalzenanordnungen mit proportionaler Ventilsteuerung kompensieren automatisch die Durchbiegung von oberen und unteren Balken unter Last. Gewährleistet eine lineare Geradheit von ±1,5 mm über die gesamte 2200 mm Breite – entscheidend für eine präzise Flanschausrichtung an Schiffabschnitten.
Spezialisierte Walztechnik mit offset-Achse ermöglicht die Produktion von Lukenrahmen und gerillten Kabinenstrukturen ohne sekundäre Umformung. Dadurch werden Herstellungsschritte reduziert, die Lieferzeit verbessert und die strukturelle Integrität erhöht.
Integrierte Werkzeughalter (mit optionalen Schnellwechselkartuschen) ermöglichen das Biegen auf 90° scharfe Ecken und das Herstellen von geschlitzten Lukenflanschen – verwandeln eine einzelne Maschine in eine multifunktionale Schiffbauzelle.
Revolutionäres Design aus britischer 'Smith'-Technologie (lizenziert). Jede untere Walze ist über einen Planetenreduzierer mit dediziertem Motor (elektrisch oder hydraulisch) verbunden – eliminiert mechanische Getriebeüberlagerung, die traditionelle Kreuzwellenkonstruktionen behinderte.
Präzisionskennwerte:Antriebssynchronisation: ±3% Drehmomentdifferenz | Motorreaktionszeit: <100ms | Dauerhafte Genauigkeit: ±1% Geschwindigkeitsschwankung unter Volllast
Der Unterwalzenabstand passt sich vom Minimum (enge Plattenanlage) zum Maximum (Biegung mit großem Radius) an. Hydraulische oder mechanische Verstellung ermöglicht einen schnellen Wechsel zwischen verschiedenen Rumpfabschnittsgeometrien.
Betrieblicher Einfluss:Wechselzeit: 15-20 Minuten | Aufbauprazision: ±5mm Detents | Tragkraft: Über den gesamten Bereich bei voller Nennleistung beibehalten
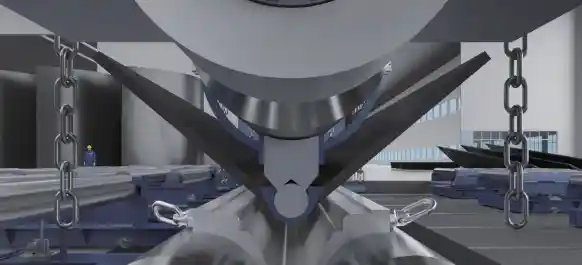
Obere und untere Träger werden durch Felder zylindrischer Rollen (Stützröller) unterstützt, die die elastische Durchbiegung unter Last aktiv kompensieren. Jeder Stützröller wird durch einen individuellen proportionalen hydraulischen Zylinder gesteuert.
Qualitätseinfluss:Geradheitstoleranz: ±1.5 mm über 2200 mm | Flansch-Ausrichtung: Reduziert Nachbearbeitung um 40% | Interne Spannungsverteilung: Gleichmäßige Last verhindert Spannungskonzentration
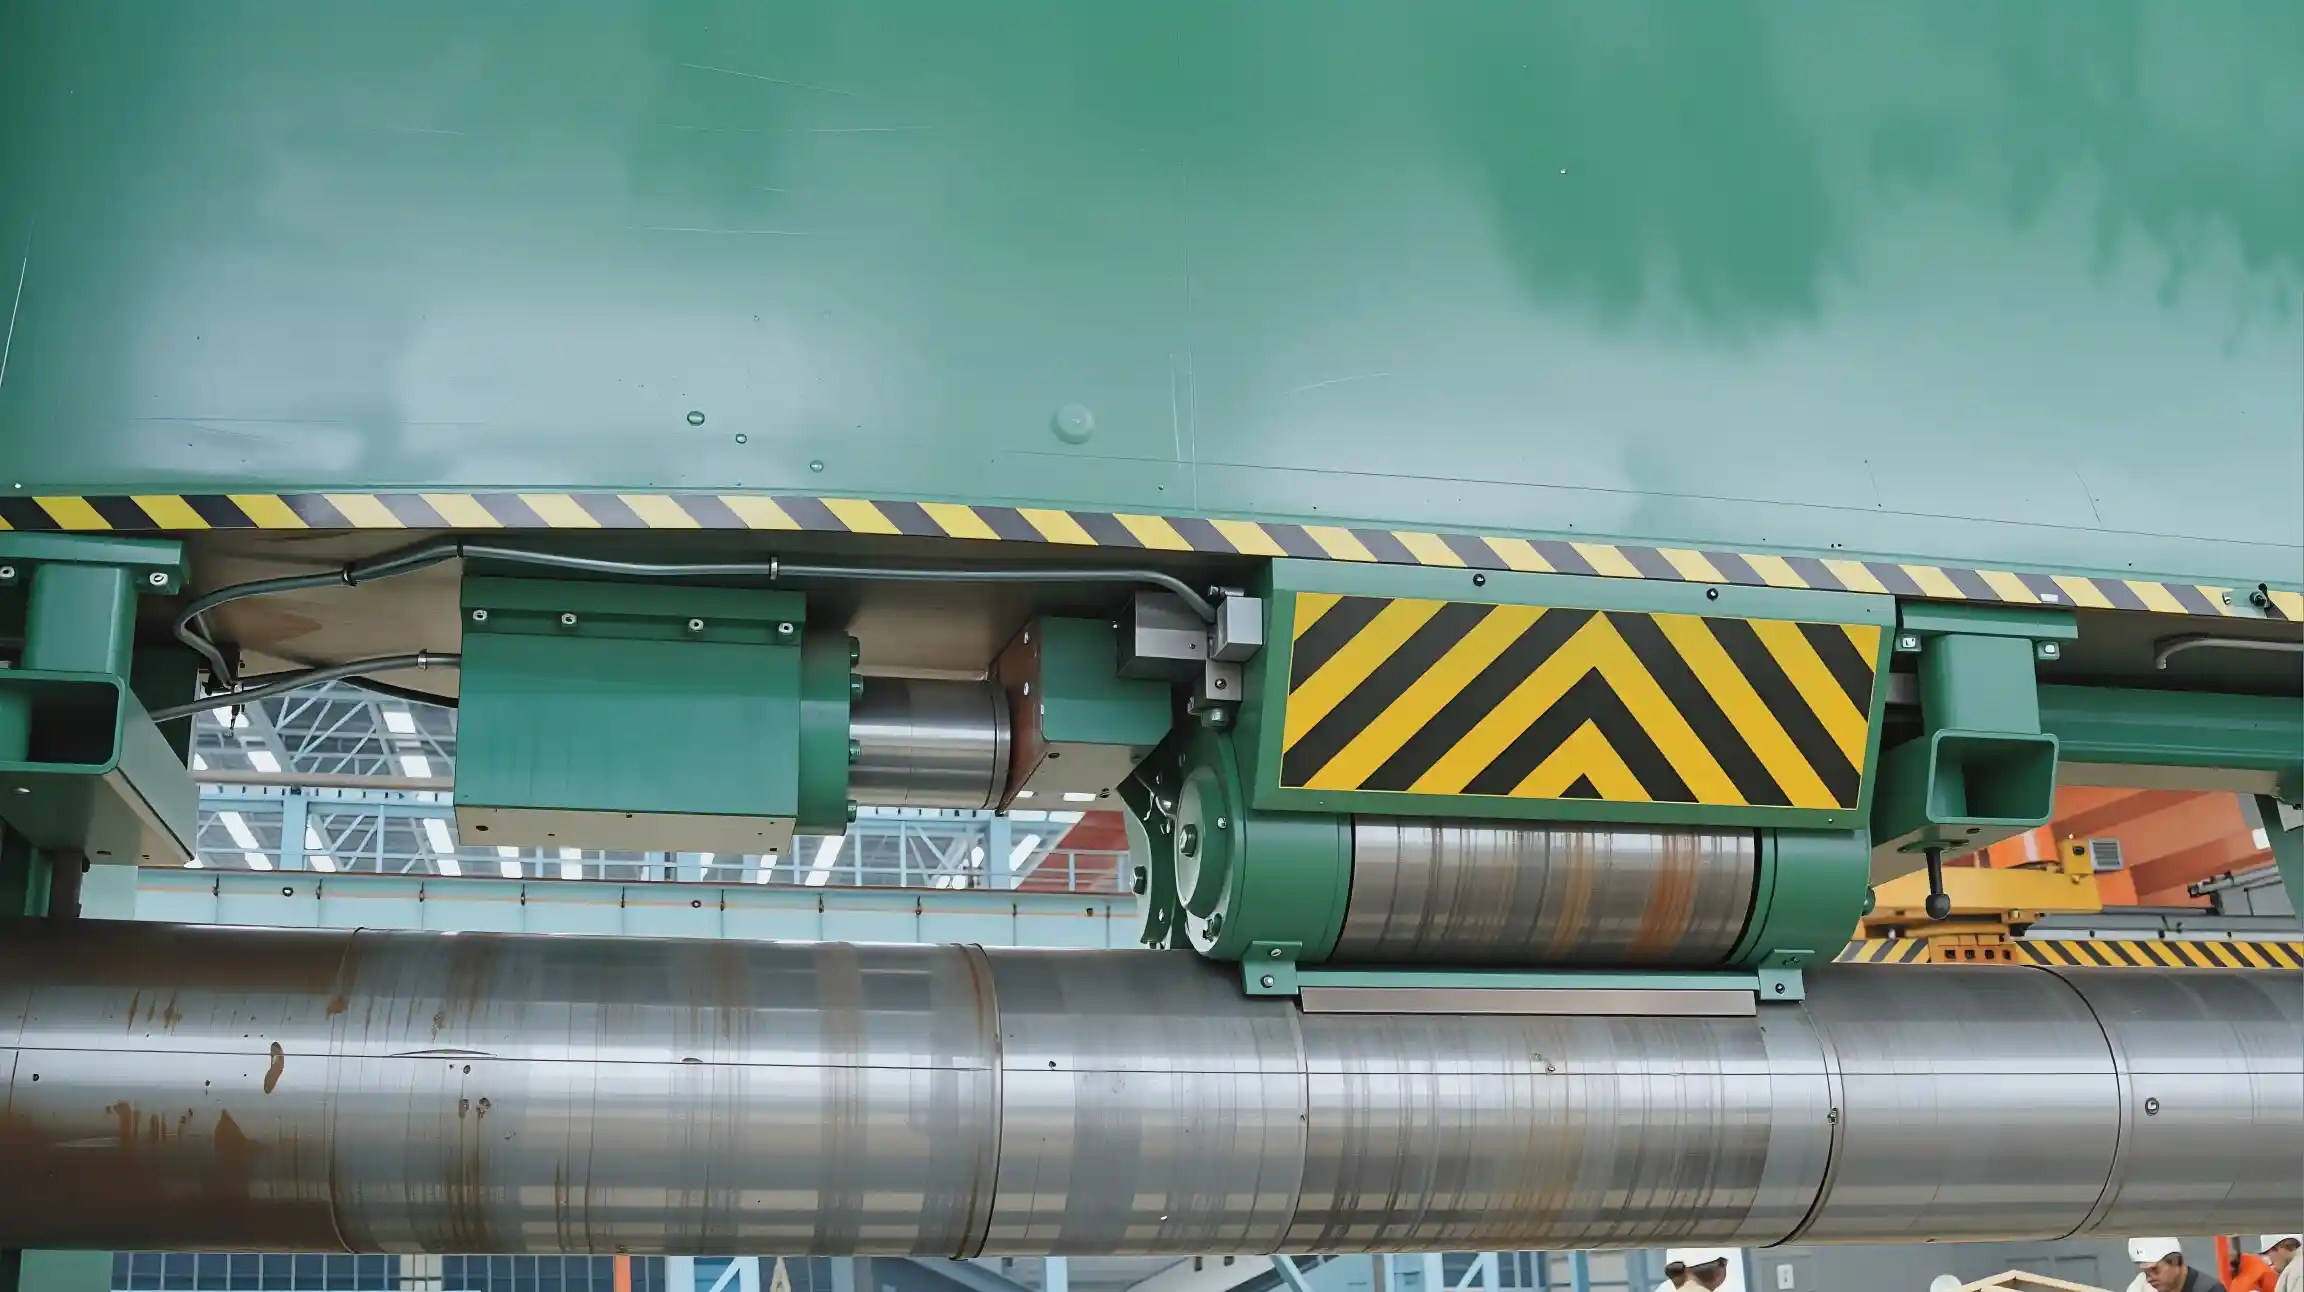
Spezielle Versatzachsen-Rollkonfiguration ermöglicht die Produktion von geneigten Lukenrahmen, geneigten Kabinenwänden und Übergangsabschnitten ohne sekundäre Umformoperationen.
Schnellwechsel-Diesenkartuschen-System ermöglicht die Transformation von einer Walzmaschine zu einer Eckbiegemaschine. Der obere Walzenkopf koppelt sich mit einem angularen Die-Einsatz; der untere Walzenkopf dient als Stütztisch.
Prozess des schnellen Wechsels:Patronenmontage: V-Block Präzisionspositionierung, 4 Schnellverschlussbolzen | Wechselzeit: <15 Minuten | Präzision: Wiederholbarkeit ±0.5mm
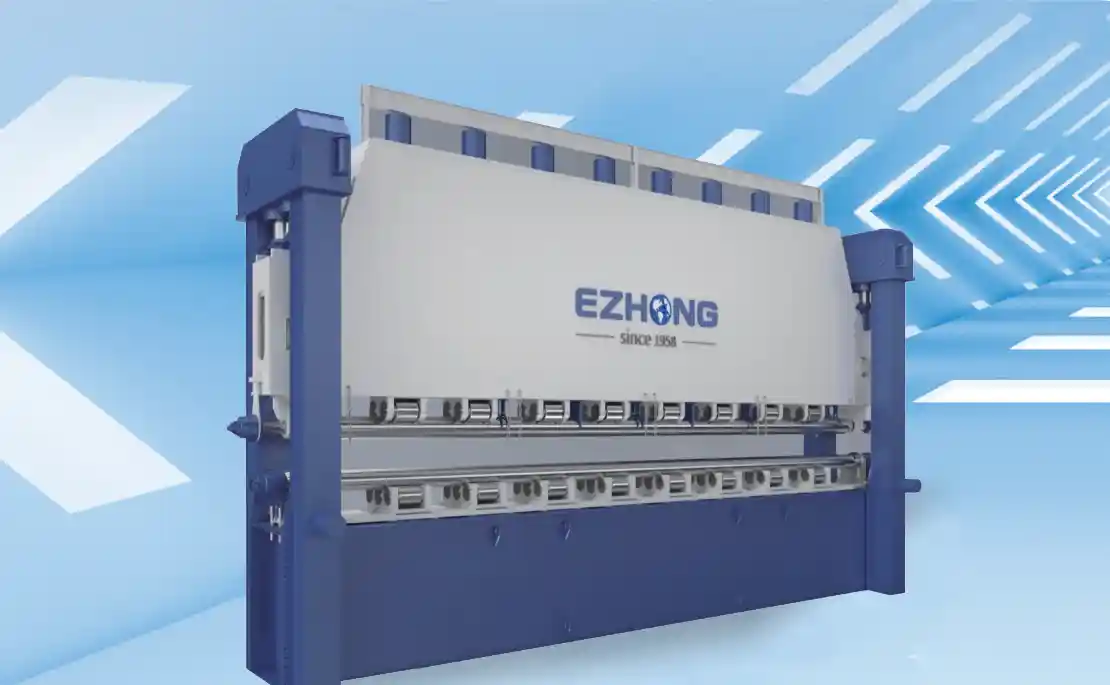
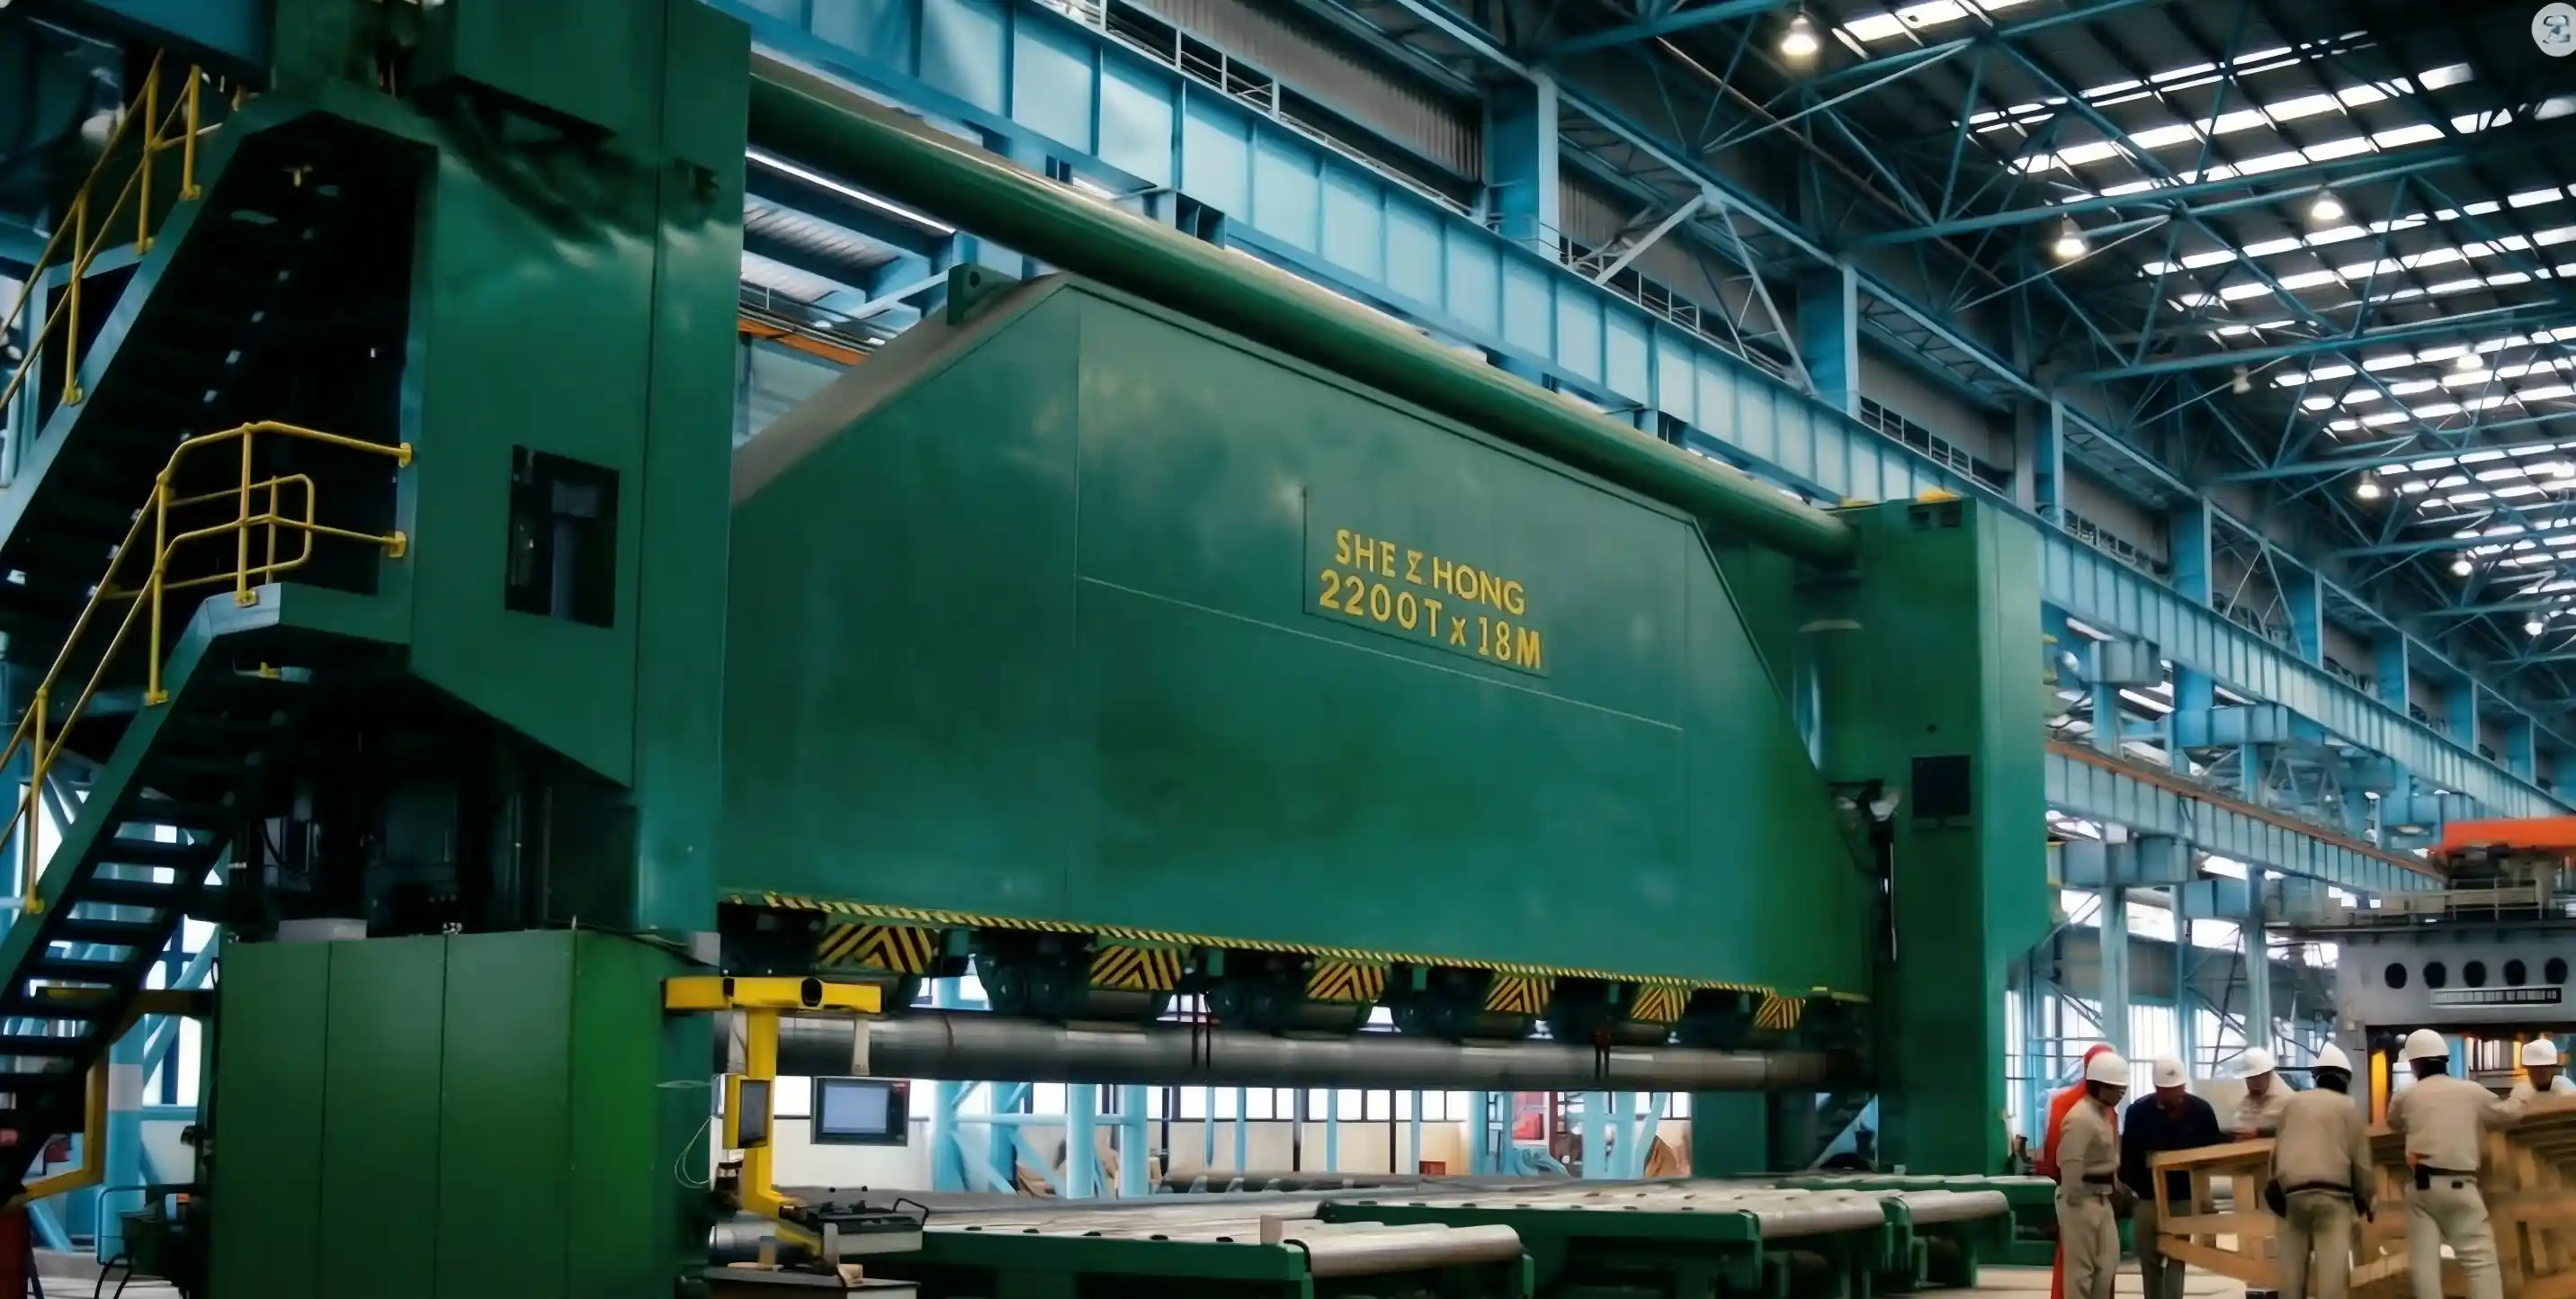
Hoher Festigkeitsstrukturstahl (Q355, DIN StE355), vollständig spannungsfrei entspannt. Gemäß DNV-GL-Zertifizierung. Rahmenverformung<0.8 mm unter voller Nennlast über 2200 mm Breite. Präzise Fertigflachheit ±0.5 mm/meter.
Linke und rechte untere Walzen aus 42CrMo Schmiedestahl, Durchmesser 250-300mm. Dedizierter Elektromotor 15-30 kW + Planetenreduzierer Übersetzung 1:60. Schneckengetriebe-Reduzierer Übersetzung 1:100 mit Kardangelenkkopplung.
Schwimmplatten-Variabelverdrängungspumpe 100-150 cc/rev. 3000-4000L Öltank mit internen Ablenkscheiben. 40 kW Plattenrahmen-Ölkühler. 10μm absolute Filtration. DNV-zertifiziertes Entlastungsventil mit feuerbeständigen Schläuchen.
Obere und untere Trägerlagerung 4-7 zylindrische Rollen mit 125 mm Durchmesser. Individuelle proportionale hydraulische Zylinder mit 40-50 mm Bohrung. Tragfähigkeit 300-500 kN pro Lagerpunkt. Positionierungsgenauigkeit ±2 mm über LVDT.
| Jetzt kaufen! | Plattenbreite (mm) | Min. Radius (mm) | Stützbereiche | Motorleistung (kW) | Kapazität (T) | Abmessungen L×B×H (mm) |
|---|---|---|---|---|---|---|
| 3R-1000×12500 | 1000 | 600 | — | 30×2 | 150 | 12500×1200×2400 |
| 3R-1500×13500 | 1500 | 600 | — | 55×2 | 200 | 13500×1700×2600 |
| 3R-2000×17000 | 2000 | 650 | — | 75×2 | 250 | 17000×2200×2800 |
| 3R-2200×18000 | 2200 | 650 | 4(6) | 75×2 | 280 | 18000×2400×3000 |
| 3R-2200×21000 | 2200 | 650 | 4(7) | 75×2 | 300 | 21000×2400×3200 |
Beantworten Sie ein paar schnelle Fragen, um uns bei der Empfehlung der am besten geeigneten Plattenbiegemaschine für Ihre Anwendung zu helfen.
AH32, AH36, EH36 Marine-Qualitätsstahl | Dicke 15-40 mm | Typischer Radius 800-2500 mm | Perfekte Oberflächenbeschaffenheit; keine Kratzer; präzise Rundheit für Schweißausrichtung.
A-Grade, AH32 Schiffstahl | Dicke 12-25mm | Typischer Winkel 30-45° exzentrisches Profil | Präzise Winkeleinhaltung ±0,5°; glatte Flanschübergänge für Schweißung.
AH32, DH36 | Dicke 10-30mm | Typischer Durchmesser 1200-3000mm | Ovalität ≤1,5%; interne/externale Oberflächenreinigung.
A-Grade, AH32 | Dicke 8-20mm | Typische Breite 200-400mm | Nutprofilkonsistenz; glatte Übergänge verhindern Wassersammlung.
Speziallegierungen Duplex 2205, austenitisch 316L | Dicke 6-25 mm | Typischer Versatz ±100-150 mm | Komplexe 3D-Geometriegenauigkeit; glatte Übergänge eliminieren Spannungskonzentrationen.
AH36, EH36 Hochfeststahl | Dicke 20-40 mm | Mehrere gewalzte Abschnitte zu Boxbalken geschweißt | Maßgenauigkeit für Motorbolzenmontage; Spannungsverteilungseinheitlichkeit.
Herausforderung:Traditionelle 4-Rollen-Maschinen erzeugten inkonsistente Lukenbugwinkel (±1.5-2° Variation). Defekte Abschnitte erforderten manuelle Korrekturschweißung, verbrauchten 3-4 Stunden pro 100 Abschnitte. Produktionsengpass: 40 Schiffe/Jahr vs. Marktnachfrage 60+/Jahr.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.Inbetrieb 3R-2200×21000 doppelt unabhängige untere Walzenmaschine mit exzentrischer Walzfunktion.
Ergebnis: Fehlerrate reduziert von 8% → 0.5%. Umbaubruchzeit eliminiert 3-4 Stunden/100 Abschnitte. Produktionskapazität erhöht von 40 → 62 Gefäße/Jahr. Jährlicher Umsatz-Effekt +€45M. Amortisationszeit 11 Monate.
Herausforderung:Luxus-Kreuzfahrtschiffe erfordern makellose sichtbare Rumpfabschnitte. Die Toleranz der vorherigen Maschine von ±3 mm Ablenkung verursachte Ausrichtungsprobleme beim Schweißen; Rückarbeitskosten €800-1200 pro Abschnitt über 80-100 Abschnitte pro Schiff.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.Integrierte 3R-2200×18000 mit fortschrittlicher Ablenkungskompensation (7-Punkt-Stützwalzenunterstützung) + in-line Laser-Messfeedback.
Ergebnis:Flächenqualität beseitigte sichtbare Fehler; Geradheitstoleranz ±1,5 mm erreicht. Rückarbeitskosten von €80.000-120.000 auf €5.000 pro Schiff reduziert (94% Einsparungen). Produktionszeit verkürzte Rumpffertigung um 2 Wochen. Null Garantieansprüche für Rumpfabschnittsfehler.
Herausforderung:Container Schiff Nachfrageanstieg erforderte 40% Produktionserhöhung. Bestehende Ausrüstung unzureichend. Schnelle Kapazitätserweiterung ohne massive Bodenfläche nötig.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.Zweite 3R-2200×21000 Maschine hinzugefügt, konfiguriert für gemischte Geometrieproduktion (zylindrisch + exzentrisch).
Ergebnis:Kapazitätserweiterung +40% Schiffproduktion ohne zusätzliche Bodenfläche. Anlagenauslastung 87% → 94%. Operator-Effizienz: 6 Operatoren gekreuzt geschult; Arbeitsproduktivität +35%. Investitionsrückzahlung 14 Monate.
Herausforderung:Offshore-Unterstützungsschiffe erfordern spezielle Hochfeststähle (EH36, 6YK) mit aggressiven Kurven. Die vorherige Maschine hatte eine Materialausschussrate von 12% aufgrund von Oberflächenfehlern bei der exzentrischen Walzung.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an. Eingesetzt 3R-2200×18000 mit dedizierter EH36-optimierter Druckkurve + verbessertem Oberflächenschutz (keramisch beschichtete obere Rolle).
Ergebnis: Abfallrate reduziert von 12% → 0.8%. Materialausnutzung verbessert von 88% → 99.2%. Jährliche Einsparungen €420K Materialkostensenkung. Qualitätsvertrauen ermöglicht Lieferung an Ultra-Premium-Kunden.
Der minimale Biegeradius bei Volllast beträgt 600-650 mm, abhängig vom Modell. Bei Halblast (150 T) kann er 500 mm erreichen. Die Plattenstärke und die Stahlgüte haben einen erheblichen Einfluss auf den erreichbaren Radius – höherfeste Stähle (EH36) erfordern größere Radien als niedrigere Güten.
Sieben unabhängige hydraulische Stützwalzenzylinder werden vom PLC gesteuert. Echtzeit-Druckrückmeldung von jedem Stützpunkt berechnet die optimale Lastverteilung zur Kompensation der Balkenverformung. Lasermessung liefert den Rückkopplungskreis; Abweichungen >0.5 mm lösen eine automatische Stützpunktjustierung aus.
Yes. Die Maschine verträgt die Walzoberfläche mit Walzschmutz (typisch für Lieferungen von schiffsqualifizierten Platten). Integrierte Schaber entfernen die Schmutzpartikel vor dem Walzen. Empfehlung: Strahlen auf Sa 2.5 vor dem Walzen für optimale Oberflächenqualität.
Versatzwertbereich ±150 mm von der Mitte ermöglicht Winkelproduktion von 0-45°. Präzision ±0,5° Winkelgenauigkeit aufrechterhalten durch Servo-Hydraulik-Tilt-Steuerung. Lastkapazität bei 30° Versatz ist ~80% der Nennlast; bei 45° Versatz, ~60% der Nennlast.
Etwa 12-15 Minuten per Patronenaustausch (einschließlich Drucksystem-Entlüften). Keine speziellen Werkzeuge erforderlich; wartung auf Bedienerniveau. Patronen sind physisch über die Flotte austauschbar; Wiederholbarkeit ±0,5 mm.
500 Betriebsstunden (typischerweise 3-4 Wochen bei kontinuierlichem 2-Schichtbetrieb). Der Service umfasst den Wechsel von Hydrauliköl und Filtern, die Nachschmierung der Lager, die Reinigung der Spulen der proportionalen Ventile, die Kalibrierung des Druckventils sowie die Inspektion der Dichtungen. Der vollständige Wartungskreislauf beträgt 12-16 Stunden.
Ja. Standard-Ethernet/RS-485-Konnektivität. Der Datenexport umfasst: Job-ID, Abschnittstyp, Materialgrad, Dicke, Biegeradius, Produktionszeit, Operator-ID, Qualitätsmessungen, Pass/Fail-Status. Die Integration erfordert in der Regel 2-3 Wochen Engineering + IT-Koordination.
Ja. Kaltwalzen ist Standard (max. 50°C Umgebung). Warmwalzen-Variante verfügbar (bis 1000°C für Speziallegierungen wie Duplex- und austenitischer Edelstahl). Gleiche Maschine kann mit Neukonfiguration zwischen den Modi umgeschaltet werden; empfehle 2-3 Stunden Abkühlzeit zwischen Heiß- und Kalt-Übergängen zur Vermeidung thermischer Verzerrung.
DNV-GL-Zertifizierung (Det Norske Veritas – Lloyd's Register-Äquivalent für die maritime Industrie). Umfasst Einstellungen des Druckentlastungsventils, Schlauchspezifikationen, hydraulische Flüssigkeiten mit maritimen Anforderungen, elektrische Sicherheit für die Werftumgebung. ABS-Zulassung als Option verfügbar.
Werkskalibrierung während der Inbetriebnahme kartiert die Balkenablenkungskurve über den gesamten Lastbereich. Die vor Ort empfohlene Neuskalibrierung jährlich über das Laser-Mess-Dial-In-Verfahren (2-3 Stunden). Bietet eine Nachschlagetabelle für das Bediener-Dashboard; automatische Anpassung des Stützdrucks pro Material/Dicke.
All proportionalen Ventilen federn zentral zur neutralen Position (sichere Leerlaufposition). Der akkumulierte Druck im Druckbehälter hält den kontrollierten Entlastungsvorgang aufrecht. Das Werkstück bleibt sicher auf der Maschine; kein freier Fall-Risiko. Der Bediener kann das Werkstück manuell über die Handpumpe entladen, wenn der Notstrom nicht verfügbar ist.
Ja. Diese Materialien erfordern unterschiedliche Druckkurven und langsamere Geschwindigkeiten (1,0-2,0 m/min im Vergleich zu Standard 2,5-4,0 m/min). Die PLC-Steuerung ermöglicht die Aufnahme material-spezifischer Profile, die in der Datenbank gespeichert sind. Für die erste Herstellung von Speziallegierungen wird die Beratung durch das EZHONG Engineering empfohlen.
| Zubehör | Lieferzeit | Der Inhalt zum Übersetzen wurde nicht bereitgestellt. Bitte geben Sie den Text an, den Sie ins Deutsche übersetzen möchten. | Marine-Specific Value |
|---|---|---|---|
| Fortgeschrittene Ablenkungskompensation (7-Punkt) | 6 Wochen | Premium-Support-Roller-Matrix für ultra-flache Abschnitte | Essential for luxury ships; straightness ±1.5mm enables flawless visible hulls |
| In-Line-Laser-Messsystem | 10 Wochen | Echtzeit-Durchmesser-, Ovalität-, Geradheit-Feedback | Erkennt Fehler während des Walzens; ermöglicht automatische Druckkorrektur; 99,5% Erstdurchlaufqualität |
| Schnellwechsel-Werkzeugpatronenbibliothek | 8 Wochen | 6-8 verschiedene Werkzeugprofile für Mehrzweckfähigkeit | Wandelt die Maschine von Walzen zu Eckbiegen zu Nutkerbproduktion um |
| Exzentrischwalz-Präzisionspaket | 6 Wochen | Verbesserte Servo-Steuerung für Versatz-/Winkelfertigung | ±0.3° angle precision for hatch coaming; eliminates manual correction |
| Marine-Grade Hydraulic Oil System | 4 Wochen | Corrosion-resistant fluid + enhanced cooling + salt-spray sealing | Critical for tropical/offshore operations; extends hydraulic component life 40% |
| Integrated Tack-Welding Station Interface | 9 weeks | Coordinated positioning with downstream welding robot | Ensures section transfer precision ±2mm; speeds hand-off; prevents damage |
| Horizontal Plate Transfer Conveyor | 10 Wochen | Motorized conveyor links roller output to welding preparation station | Behebt manuelles Abschnittbewegen; beschleunigt den Workflow; verhindert Dellen |
| Ferndiagnose & prädiktive Wartung | 6 Wochen (Abonnement: €12K/Jahr) | Cloudbasierte Überwachung, ML-basierte Fehlermeldungen | Verhindert 85% unplanmäßigen Ausfall; maritimen Betreibern wird hohe Zuverlässigkeit sehr geschätzt |
| Hot-Rolling-Konfigurationspaket | 12 Wochen | Verbesserte Walzen, verbesserte Kühlung, Isolierung | Ermöglicht die Verarbeitung von Speziallegierungen (Duplex, austenitisch) bis zu 1000°C |
| DNV-GL Certification Upgrade | 8 Wochen | Third-party maritime regulatory approval | Erforderlich für bestimmte Werftversicherung/Klassifizierung; erhöht Wiederverkaufswert |