


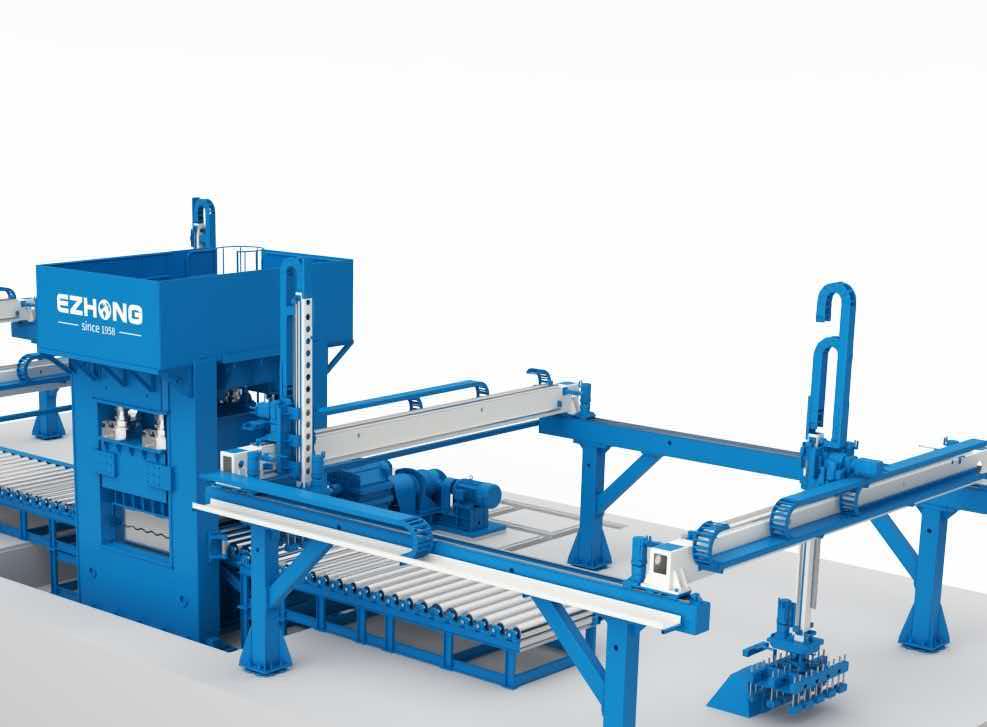
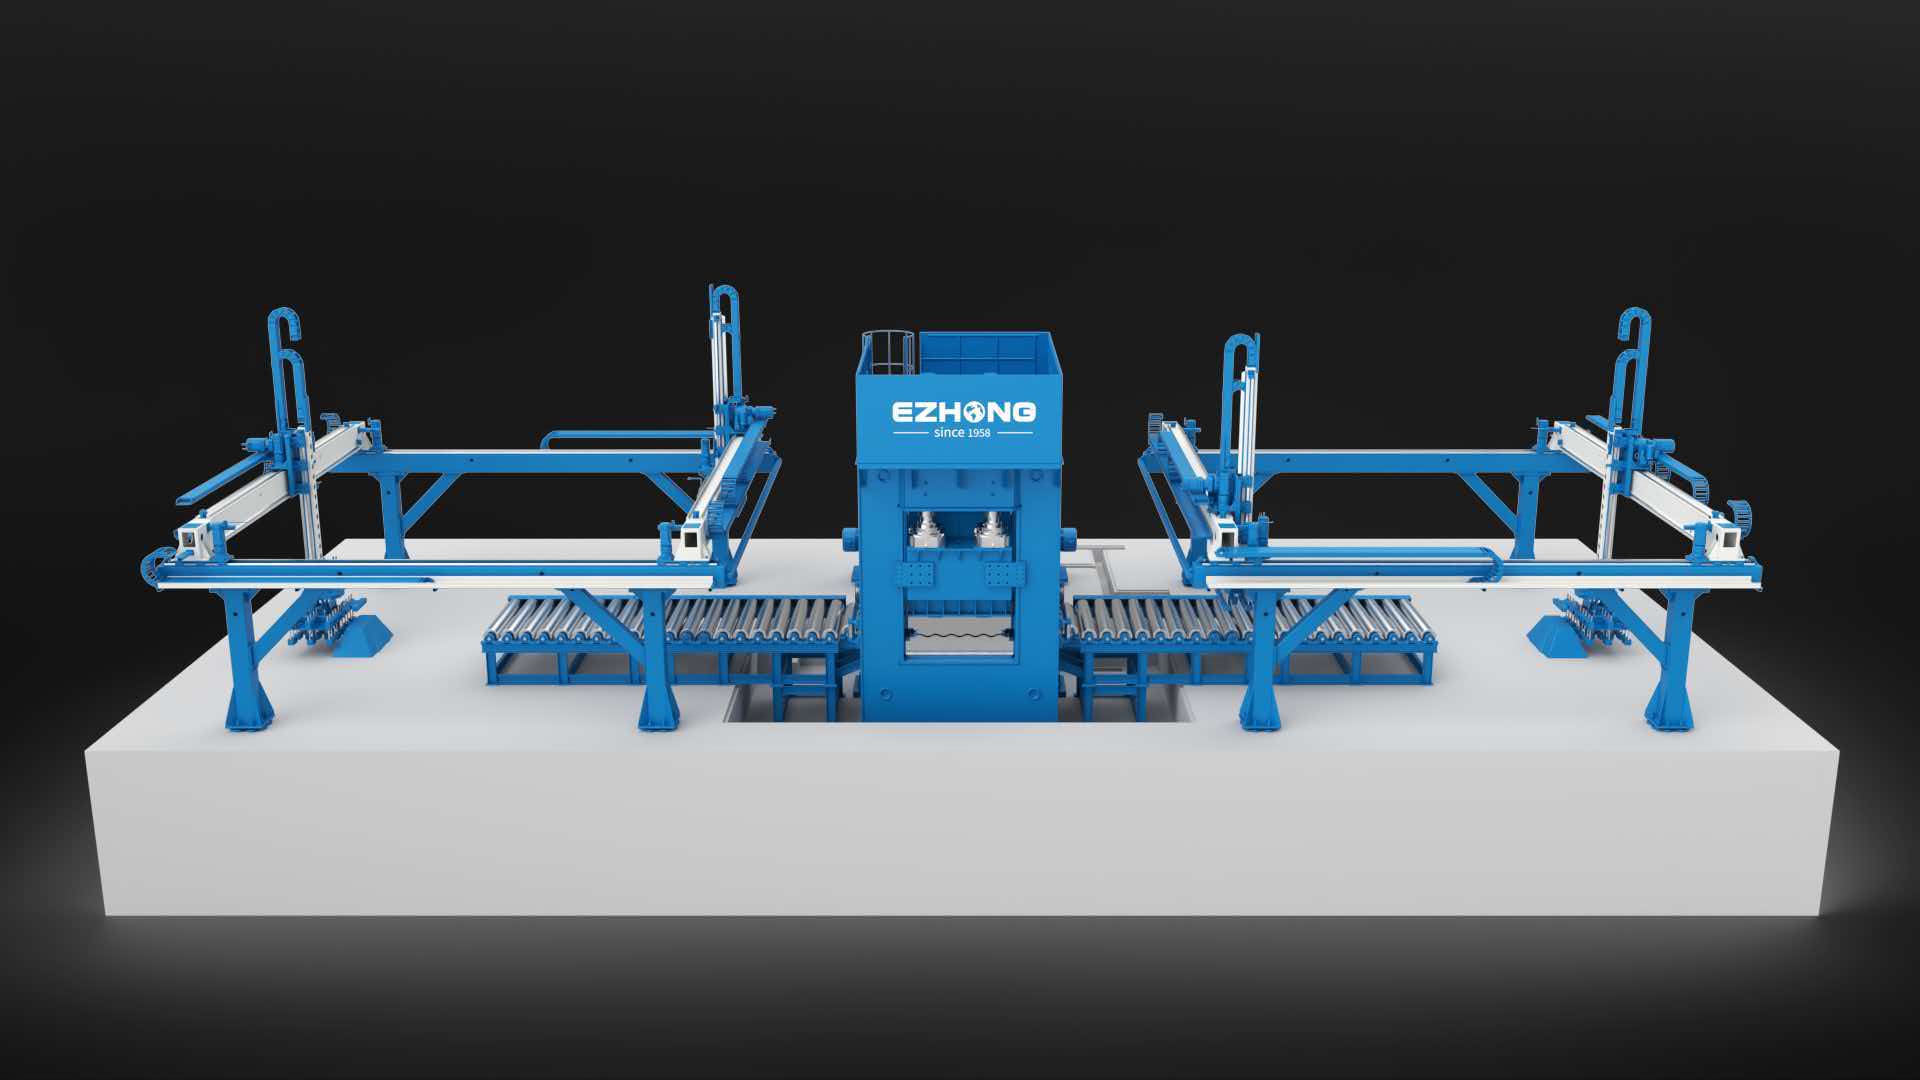
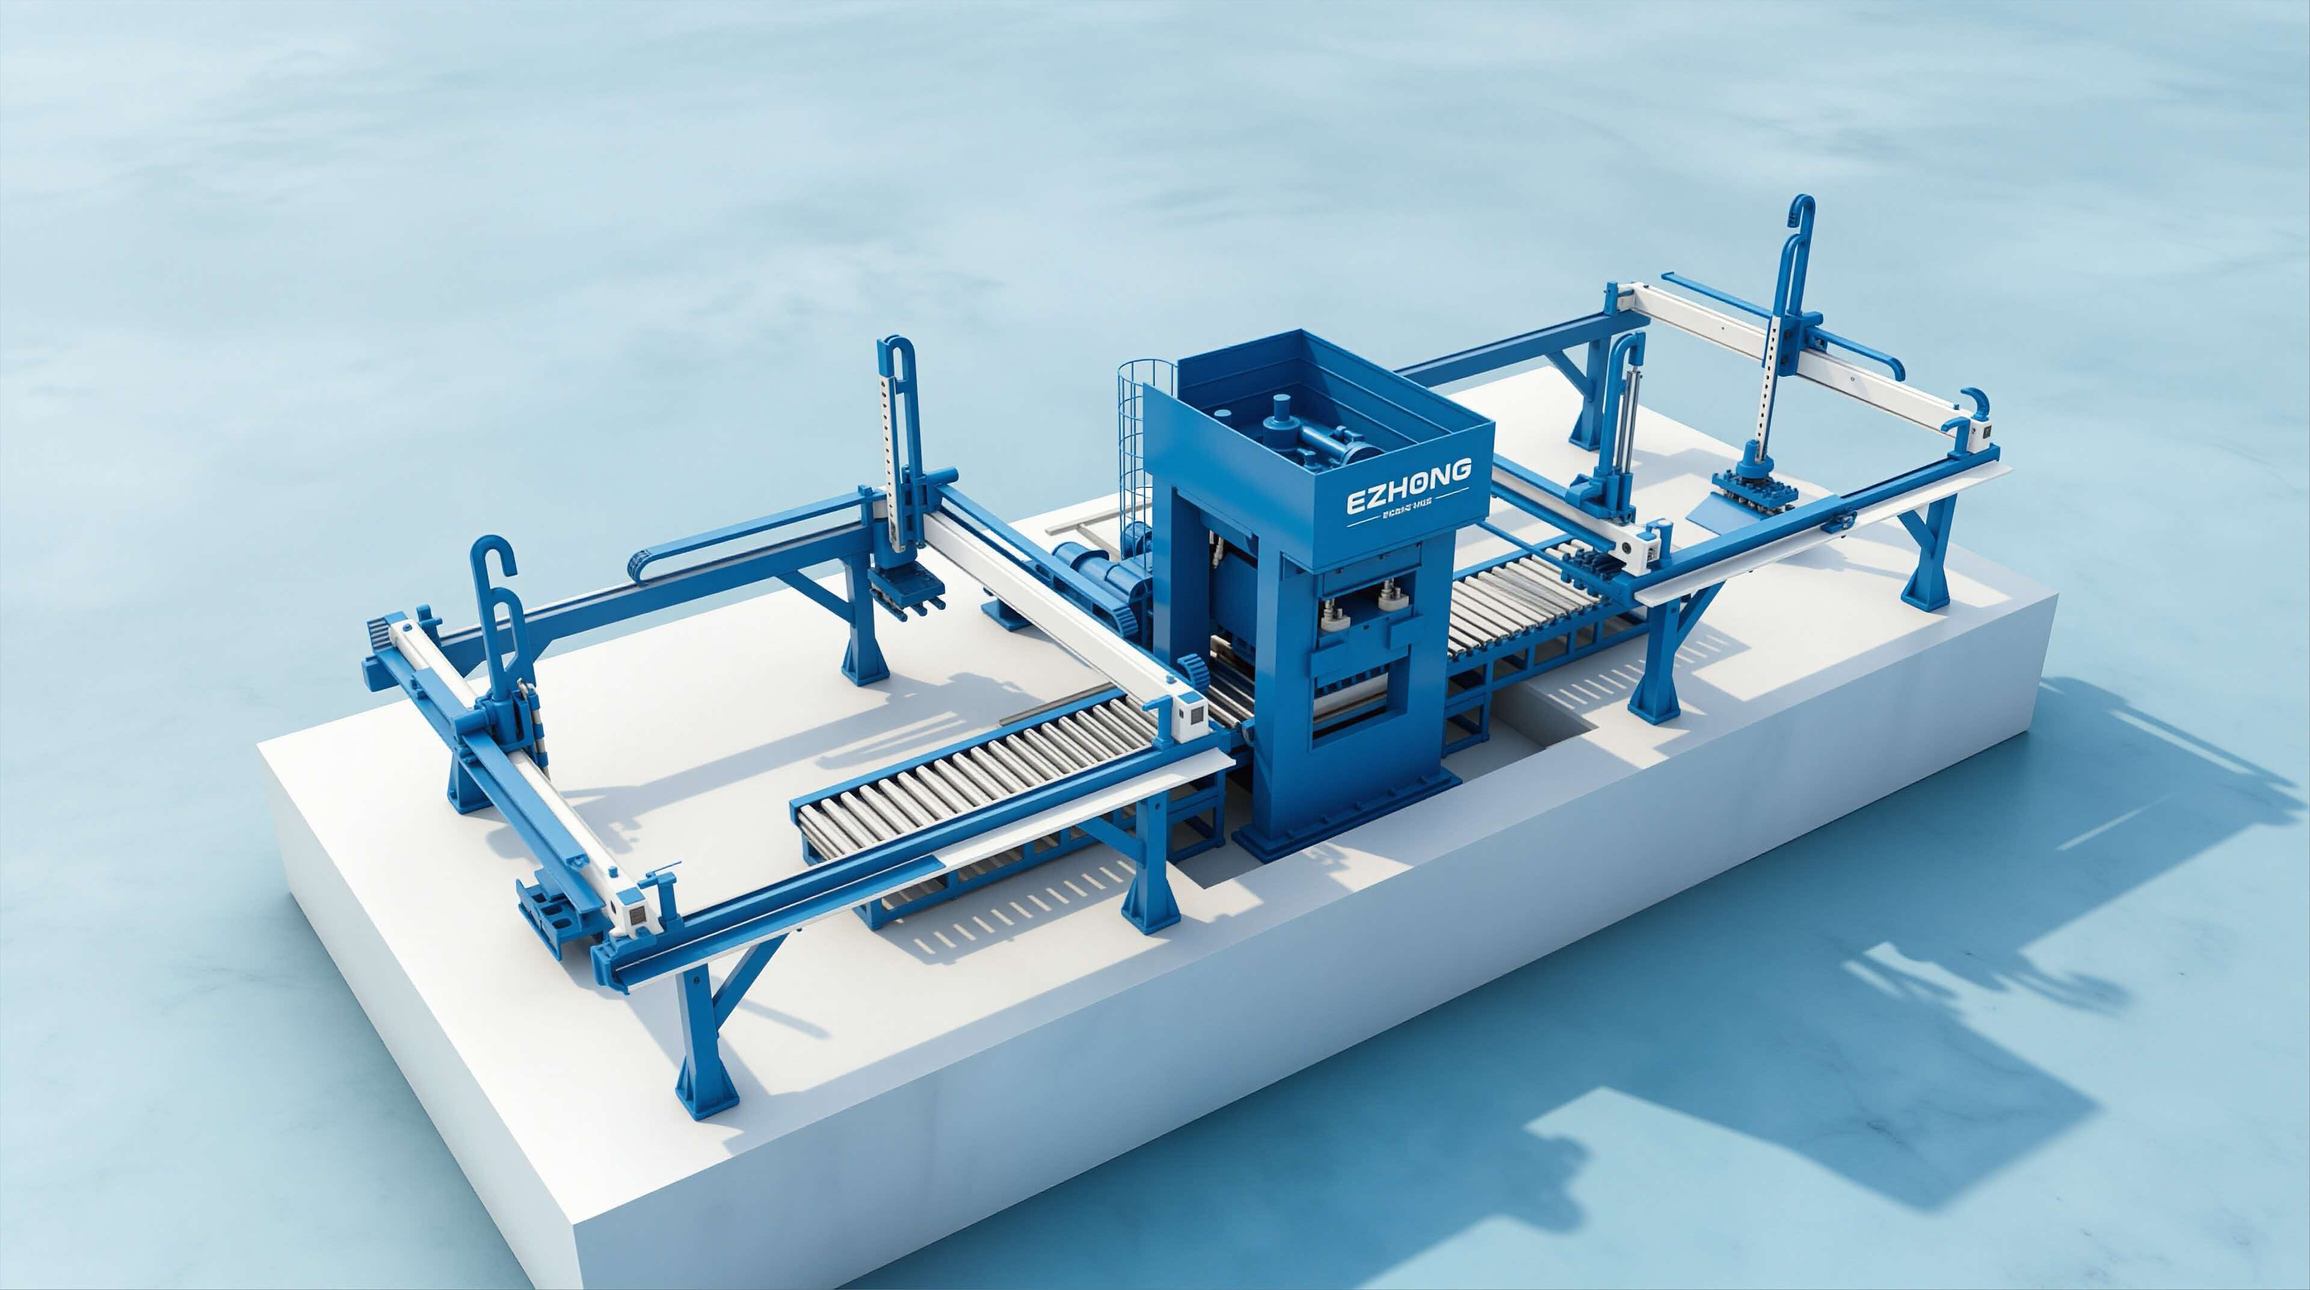
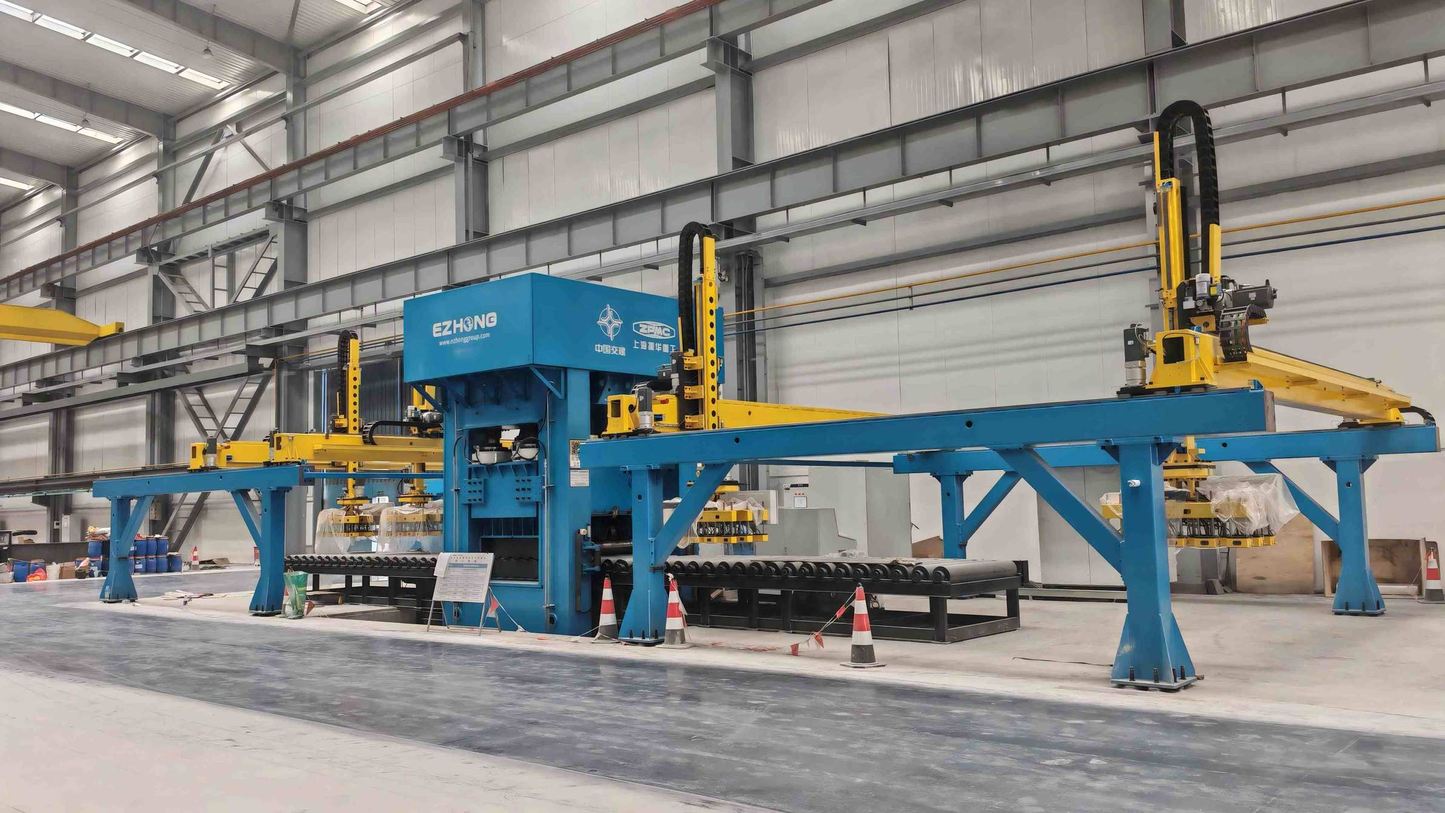
Unbemannte Nivellierlinie — 3D-Vision, Gantry-Roboter, Automatischer Nivellierer. Korrigiert Verzug von Platten nach dem Schneiden durch automatisierte Beladung, Messung, Nivellierung, Entladung und Stapeln. Für die Chargenbearbeitung unregelmäßiger Stahlteile.
11 aktive Walzen führen Mehrfachdurchläufe in Vorwärts- und Rückwärtsbiegung durch, nutzen den Bauschinger-Effekt zur Angleichung der Verformungskurven und Wiederherstellung der Planheit. Nach automatischer Dickenmessung zieht CNC die Rezeptdaten und passt automatisch Druck und Spalt für präzise Ebenisierung an.
3D-Vision (±1 mm), 4-Achsen-Gantry (400 kg), elektropermanenter Greifer, automatische Dickenmessung, 9.999+ Rezeptdatenbank, MES-integriert. Vollautomatische Ebenisierung für 6-40 mm Stahl (bis 70 mm), kontinuierliche Produktion über 2 Schichten.
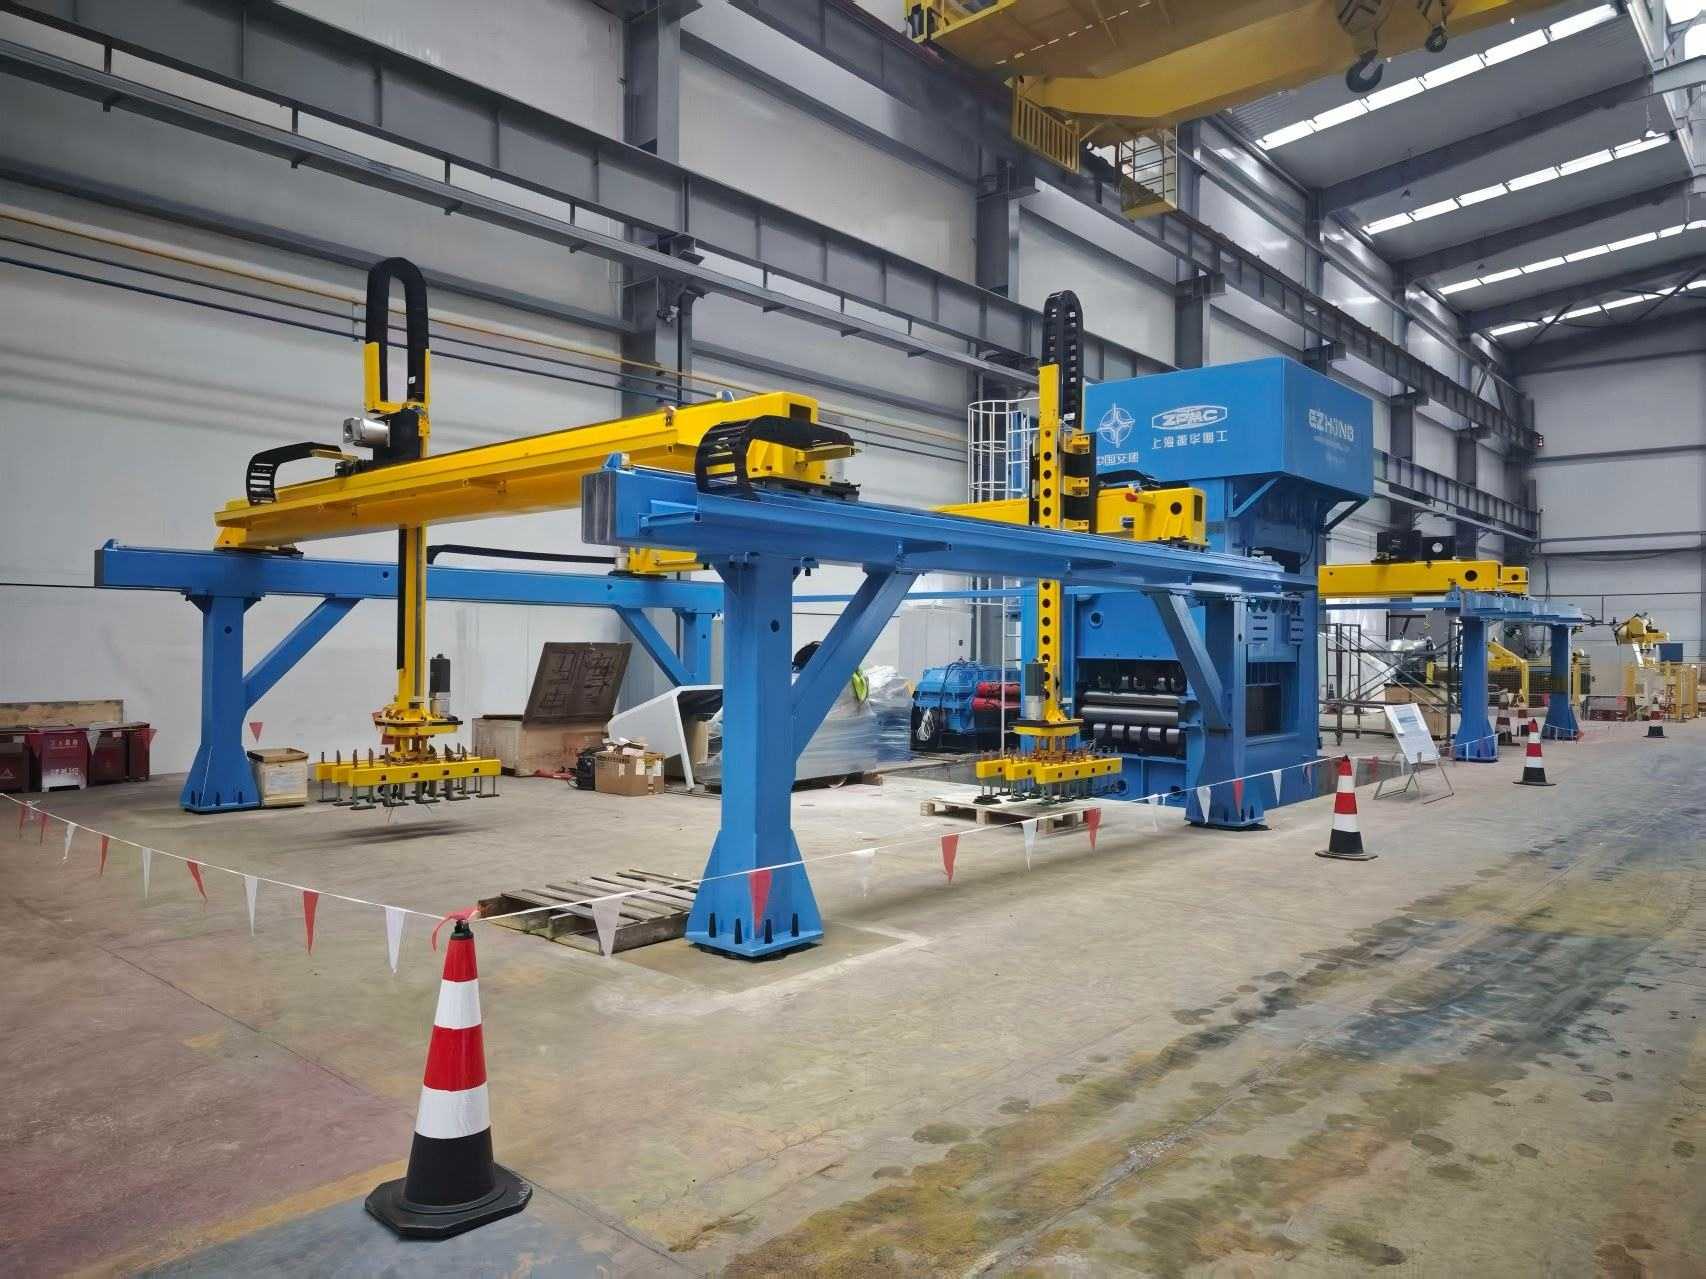
For steel fabrication, construction machinery, shipbuilding, pressure vessels, and laser cutting service centers. Handles post-cut deformation of plates 6-40mm thick, up to 3000×1500mm, ≤400kg, irregular shapes. 3D vision + gantry robot + 11-roller leveler + auto stacking + MES. Unmanned 2-shift production. Straightness ≤1.5mm, flatness ≤2.5mm. Meets national forging machinery standards.
Unterstützt Standardstahlplatten und spezielle dicke Platten, deckt verschiedene Kohlenstoffstahlmaterialien ab
| Parameter | Spezifikation |
|---|---|
| Werkstückabmessungen | Länge: 590-3000 mm, Breite: 80-1500 mm |
| Werkstückdicke | Standard: 6-40 mm Spezial: 40-70 mm (Breite ≤ 200 mm) |
| Maximale Werkstückgewicht | 400 kg |
| Anwendbare Werkstoffe | Kohlenstoffstahl: Q235B, Q355D, ASTM A709 |
| Werkstückform | Ungleichförmige, nicht standardisierte Teile, ähnliche Formen existieren (3D-Vision kann identifizieren und unterscheiden) |
| Materialzustand | Nach Flamm-, Laser- und Plasmaschnitt; einige Teile haben Verformung und Oberflächenneigung |
Raw material state: kaltgewalzte oder warmgewalzte Stahlplatte; Anwendbare Szenarien: Plattenverzug nach Stahlplattenschnitt, Flachheit und Geradheit erfüllen Prozessanforderungen nach Nivellierung.
Antworten Sie auf ein paar schnelle Fragen, um uns zu helfen, die am besten geeignete Plattenabragemaschine für Ihre Anwendung zu empfehlen.
3D-Vision-System montiert auf der Z-Achse jedes Portalkrans. Aufnahmezyklus ≤5s, Positioniergenauigkeit ±1mm. Template-Matching identifiziert Werkstücke, unterscheidet ähnlich geformte Teile und eliminiert Fehldentifikation. Berechnet Greifpunkte automatisch und liefert Haltungdaten zur präzisen Handhabung. Deformationsdetektion warnt bei ±10mm oder mehr, um nur qualifizierte Teile weiterzuleiten.
XYZC 4-Achsen Portalkran, 400kg+ Hub, ±1mm Wiederholgenauigkeit, 2,5× Sicherheitsfaktor. Elektro-permanenter Magnetgreifer — zonenkontrolliert, null Restmagnetismus. Flexkupplung an der C-Achse für unregelmäßige Teile. Unabhängiger Z-Achsen-Sicherheitsbremse, Kollisionsschutz, Überlastalarm, automatische Schmierung, kabelloses Fernbedienung.
11-Roll aktiv angetriebene Walzen, alle Walzen angetrieben. Bolzenartiger nichtparalleler Rahmen mit Neigungsverstellung für variable Dicke. Automatische Dickenerfassung (≥3 Punkte) speist das CNC-System, das aus einer 9.999+-Rezeptdatenbank zieht, um Druck und Spalt automatisch einzustellen. Anti-Misoperation-Alarme, MES-bereite Parameterübertragung.
Echtzeit-Interaktion mit MES über Webservice/Restful-Schnittstelle (Datenupdate ≤2 Sekunden). Abschluss des Ladens synchronisiert Lagerabzug + Startstatistiken, Abschluss des Entladens synchronisiert Lagerzunahme + Abschlussstatistiken, Abschluss des Stapelns automatische Arbeitsberichterstattung. IOT One-Master-Multi-Slave-Modus-Handshake-Frequenz ≥2 Mal pro Sekunde, internes Netzwerk der Ausrüstung isoliert vom Werkstattnetzwerk, Sicherstellung der Datensicherheit.
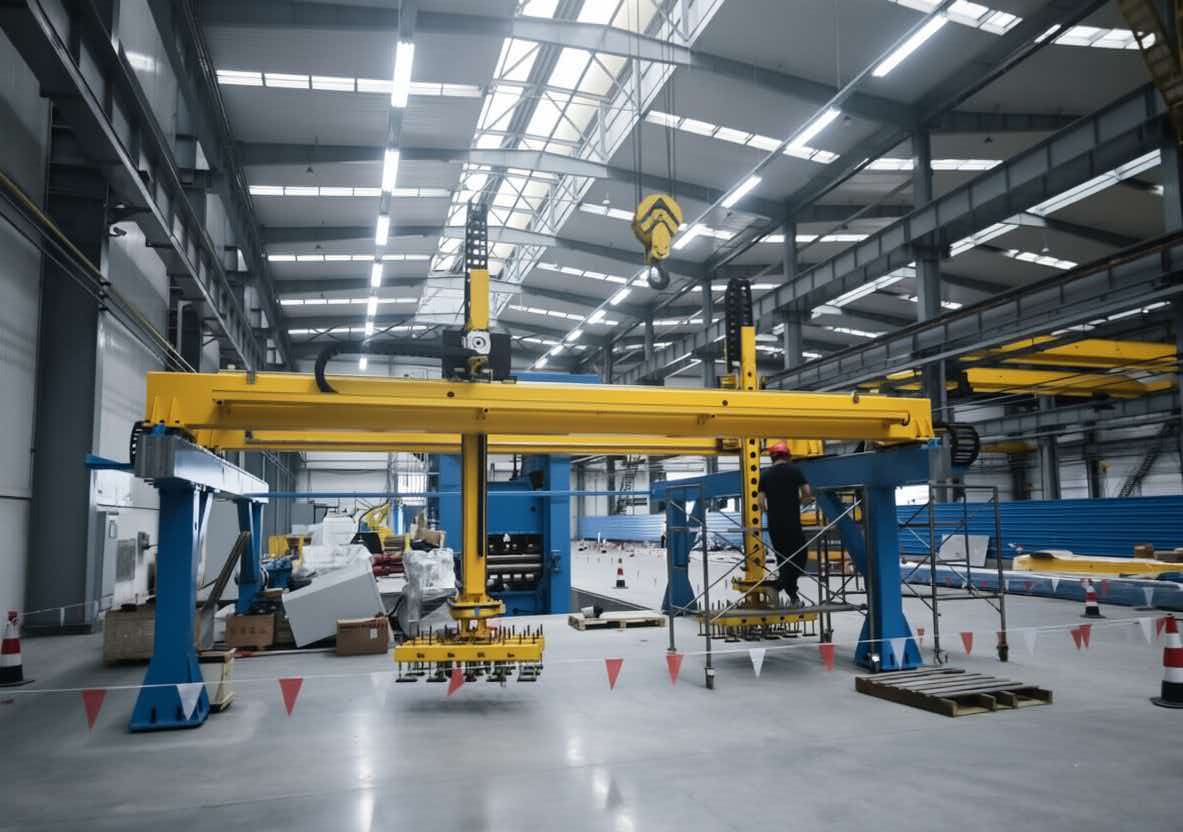
Platten-Nivellierung nach dem Schneiden für Fabrikgebäude, Brückenstahlstrukturen, Hochhaus-Stahlrahmen, um die Schweißmontagegenauigkeit sicherzustellen.
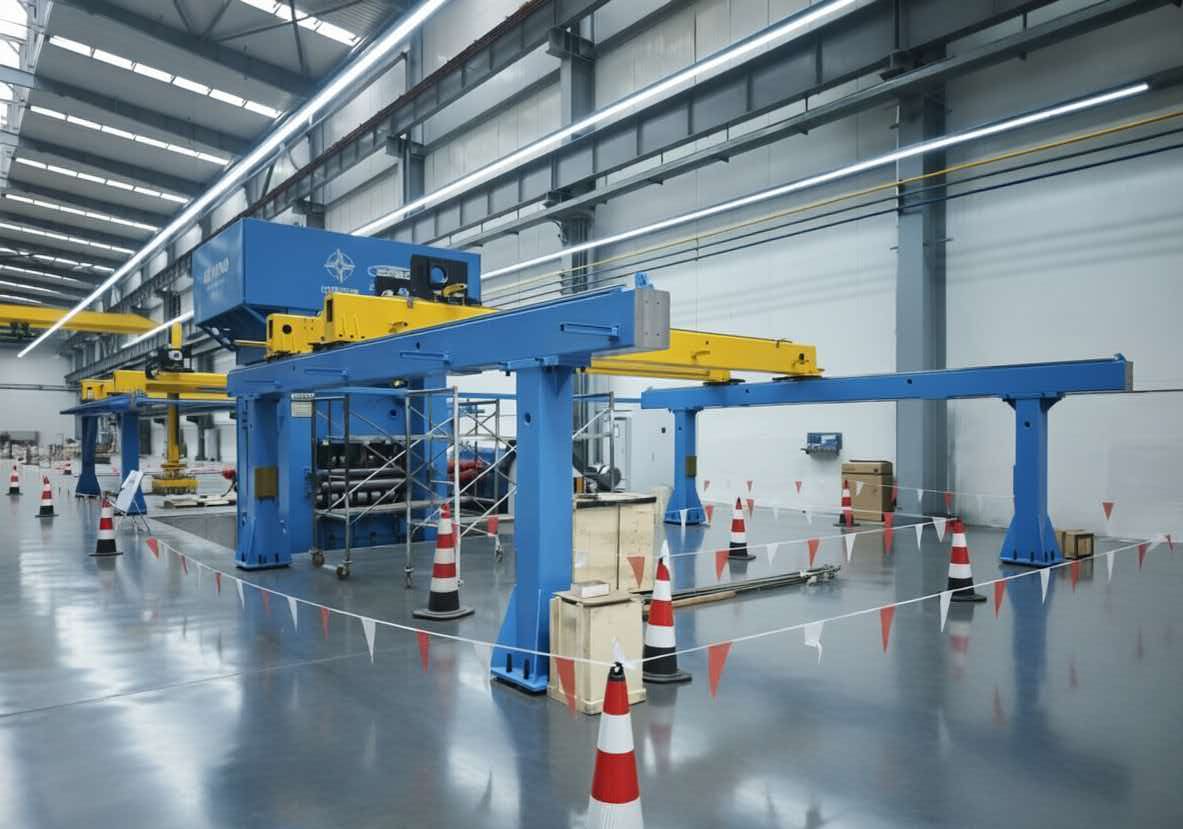
Nivellierung nach Flammbogenschnitt für unregelmäßige Teile wie Baggerausleger, Kranarme, Planiergeräte-Schilder – verbessert die Montagequalität!
Präzise Nivellierung großer Platten nach dem Schneiden für Schiffsdecks, Schottwände, Rippen, die den Standards der Klassifikationsgesellschaften entsprechen.
Plattenleveling für Köpfe und Schalen von Speichertanks, Kesseln, Reaktoren und anderen Druckgefäßen – Gewährleistung der Schweißfestigkeit
Bereitstellung integrierter Laser-Schneid- und Nivellierungsdienste für Kunden, die den Produktzusatzwert erhöhen und die Kundenzufriedenheit verbessern.
Abflachen nach dem Schneiden für Blechteile wie Schränke, Steuerkästen, Verteilerschränke – verbessert das Produktaussehen und die Montagegenauigkeit.
Ja. Das 3D-Vision-System verwendet Template-Matching-Technologie, um Teile mit ähnlichen Formen, aber unterschiedlichen Abmessungen und Merkmalen zu identifizieren, mit einer Positioniergenauigkeit von ±1 mm, wodurch Identifikationsfehler beseitigt werden. Das System kann außerdem die Verformungsmenge des Werkstücks erkennen, automatisch alarmieren bei einer Verformung von ±10 mm oder mehr und so die Greifsicherheit gewährleisten.
Geradheit nach dem Nivellieren: ≤1,0 mm bei L≤1000 mm, ≤1L/1000 und ≤1,5 mm bei L>1000 mm; Ebenheit: ≤1,0 mm bei L≤1000 mm, volle Länge ≤2,5 mm. Entspricht den Normen der nationalen Schmiede-, Walz- und Metallplatten-Nivelliermaschinen (GB/T 30574).
Über Webservice oder Restful-Schnittstellen für Echtzeit-Interaktion, Datenaktualisierung ≤ 2 Sekunden. MES kann Aufgaben und Prozessparameter pushen, Geräte holen automatisch die Parameter-Datenbank ab, um Leveling auszuführen. Nach Abschluss von Laden, Entladen und Stapeln synchronisiert automatisch das Inventar und die Arbeitsberichterstattungsdaten, erreicht volle Produktionsprozess-Traceability. IOT verwendet One-Master-Multi-Slave-Modus, Handshake-Frequenz ≥ 2 Mal pro Sekunde.
Ausgestattet mit mehreren Sicherheitsvorkehrungen: Z-Achse mit unabhängiger Sicherheitsbremse + Motorbremse (automatische Bremse bei Stromausfall), Anti-Kollisionsvorrichtung (sofortiger Stopp bei Kollision), Überlast-Alarm (Gewichtserkennung an der Z-Achse), Sicherheitslichtvorhang (für Ein- und Ausgang der Anlage), Not-Aus-Schalter (an der Konsole und an den vier Ecken der Gerüstsäulen), flexible Verbindung (passt sich teilweise Unebenheiten an), mit Sicherheitsfaktor 2,5.
Geeignet für die Produktion mit mittel-hoher Intensität in 2 Schichten à 8 Stunden, unterstützt sowohl die Kleinserien-Mehrsorten- als auch die standardisierte Serienfertigung. Die Prozessparameter-Datenbank kann mindestens 9999 Gruppen von Parametern speichern und ermöglicht den schnellen Wechsel zwischen verschiedenen Werkstücken. Kombiniert mit dem automatischen AGV-Transfer, kann eine unbesetzte kontinuierliche Produktion erreicht werden. Arbeitsumgebungstemperatur -10°C bis 50°C, Feuchtigkeit ≤90%, geeignet für industrielle Standorte mit Schneidstaub, Lichtbogenlicht usw.