


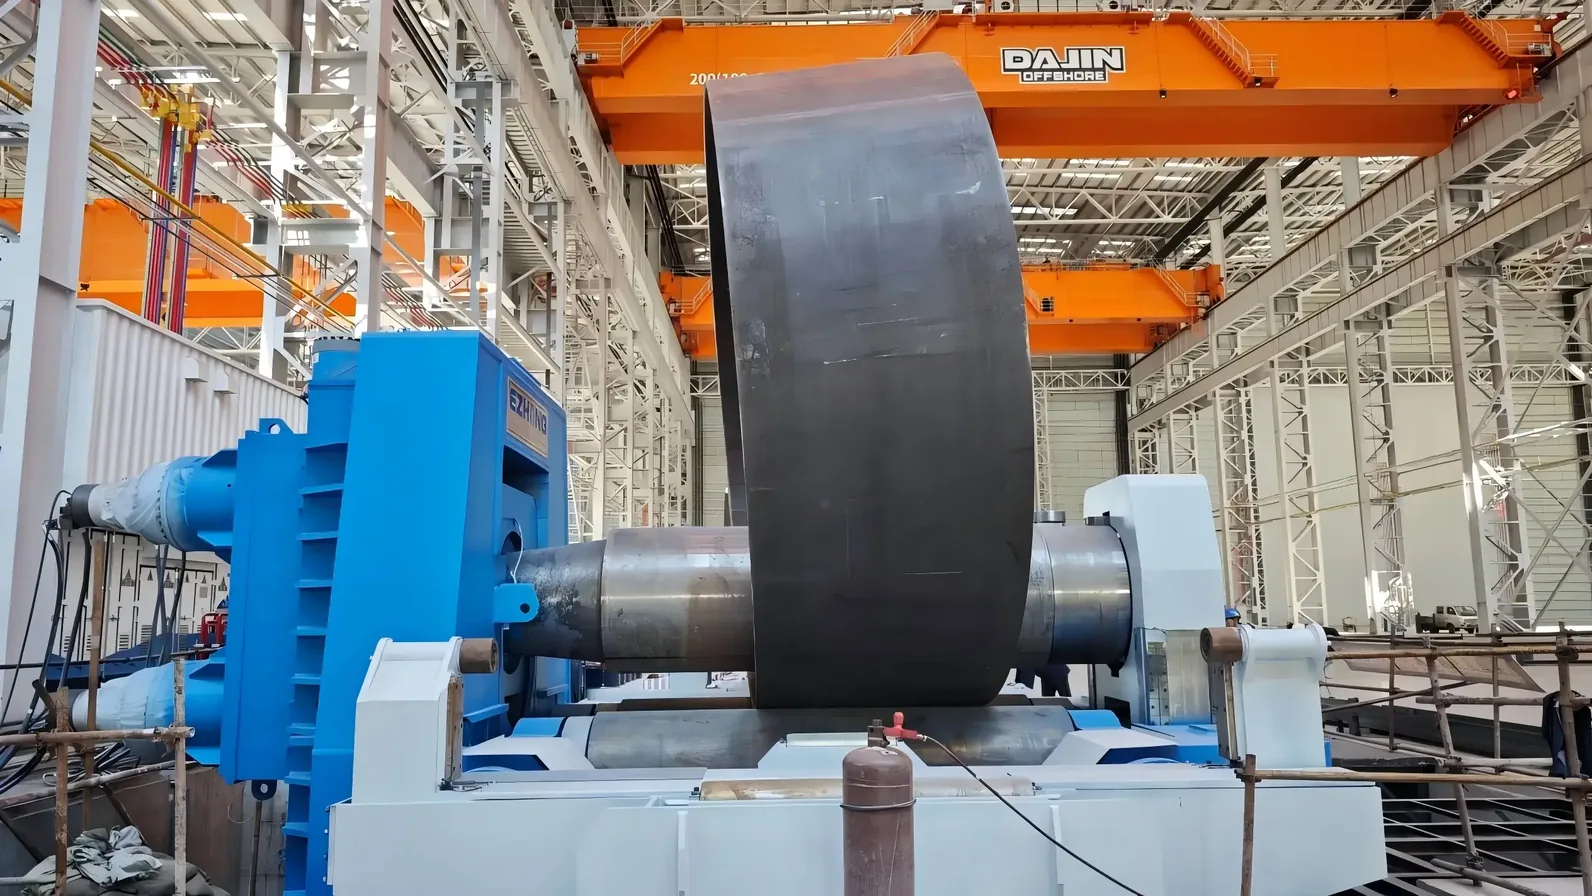
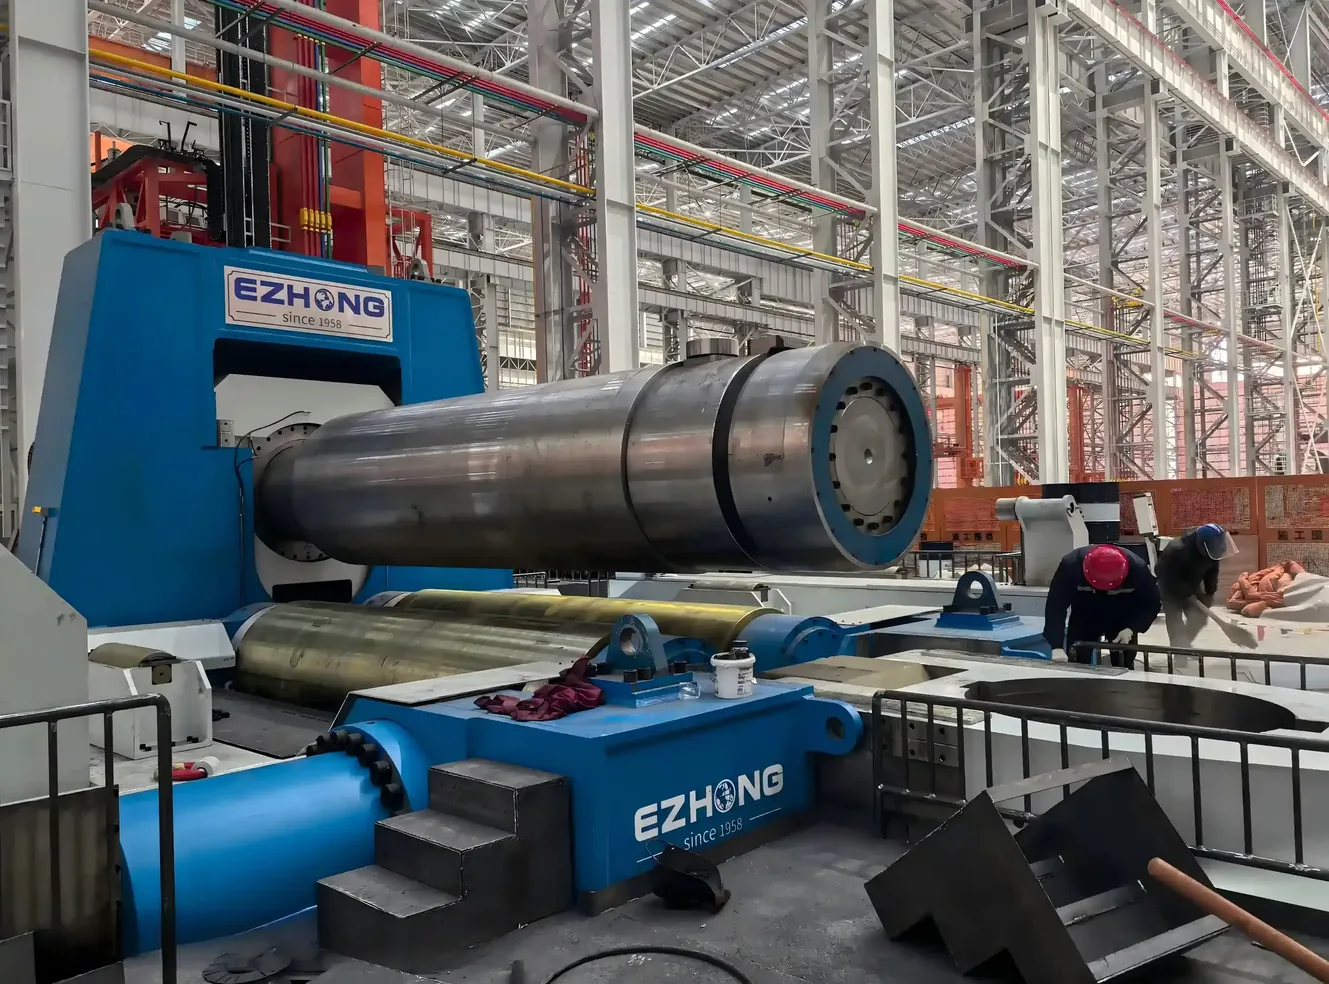
Beim Verarbeiten großer Durchmesserzylinder können beide untere Walzen synchron horizontal nach außen expandieren und den Stützabstand der unteren Walzen vergrößern. Vorteile: Erweitert den Plattenstützbereich, um breit dicke Stahlplatten effektiv zu stützen und mittlere Durchbiegung zu unterdrücken; längere Kraftverteilung für glattere Formkurven und verbesserte volle Längenbogen-Konsistenz; ermöglicht sowohl Endvorbiegung (kontrahiert) als auch großdiameter kontinuierliches Walzen (expandiert) in einer Maschine.
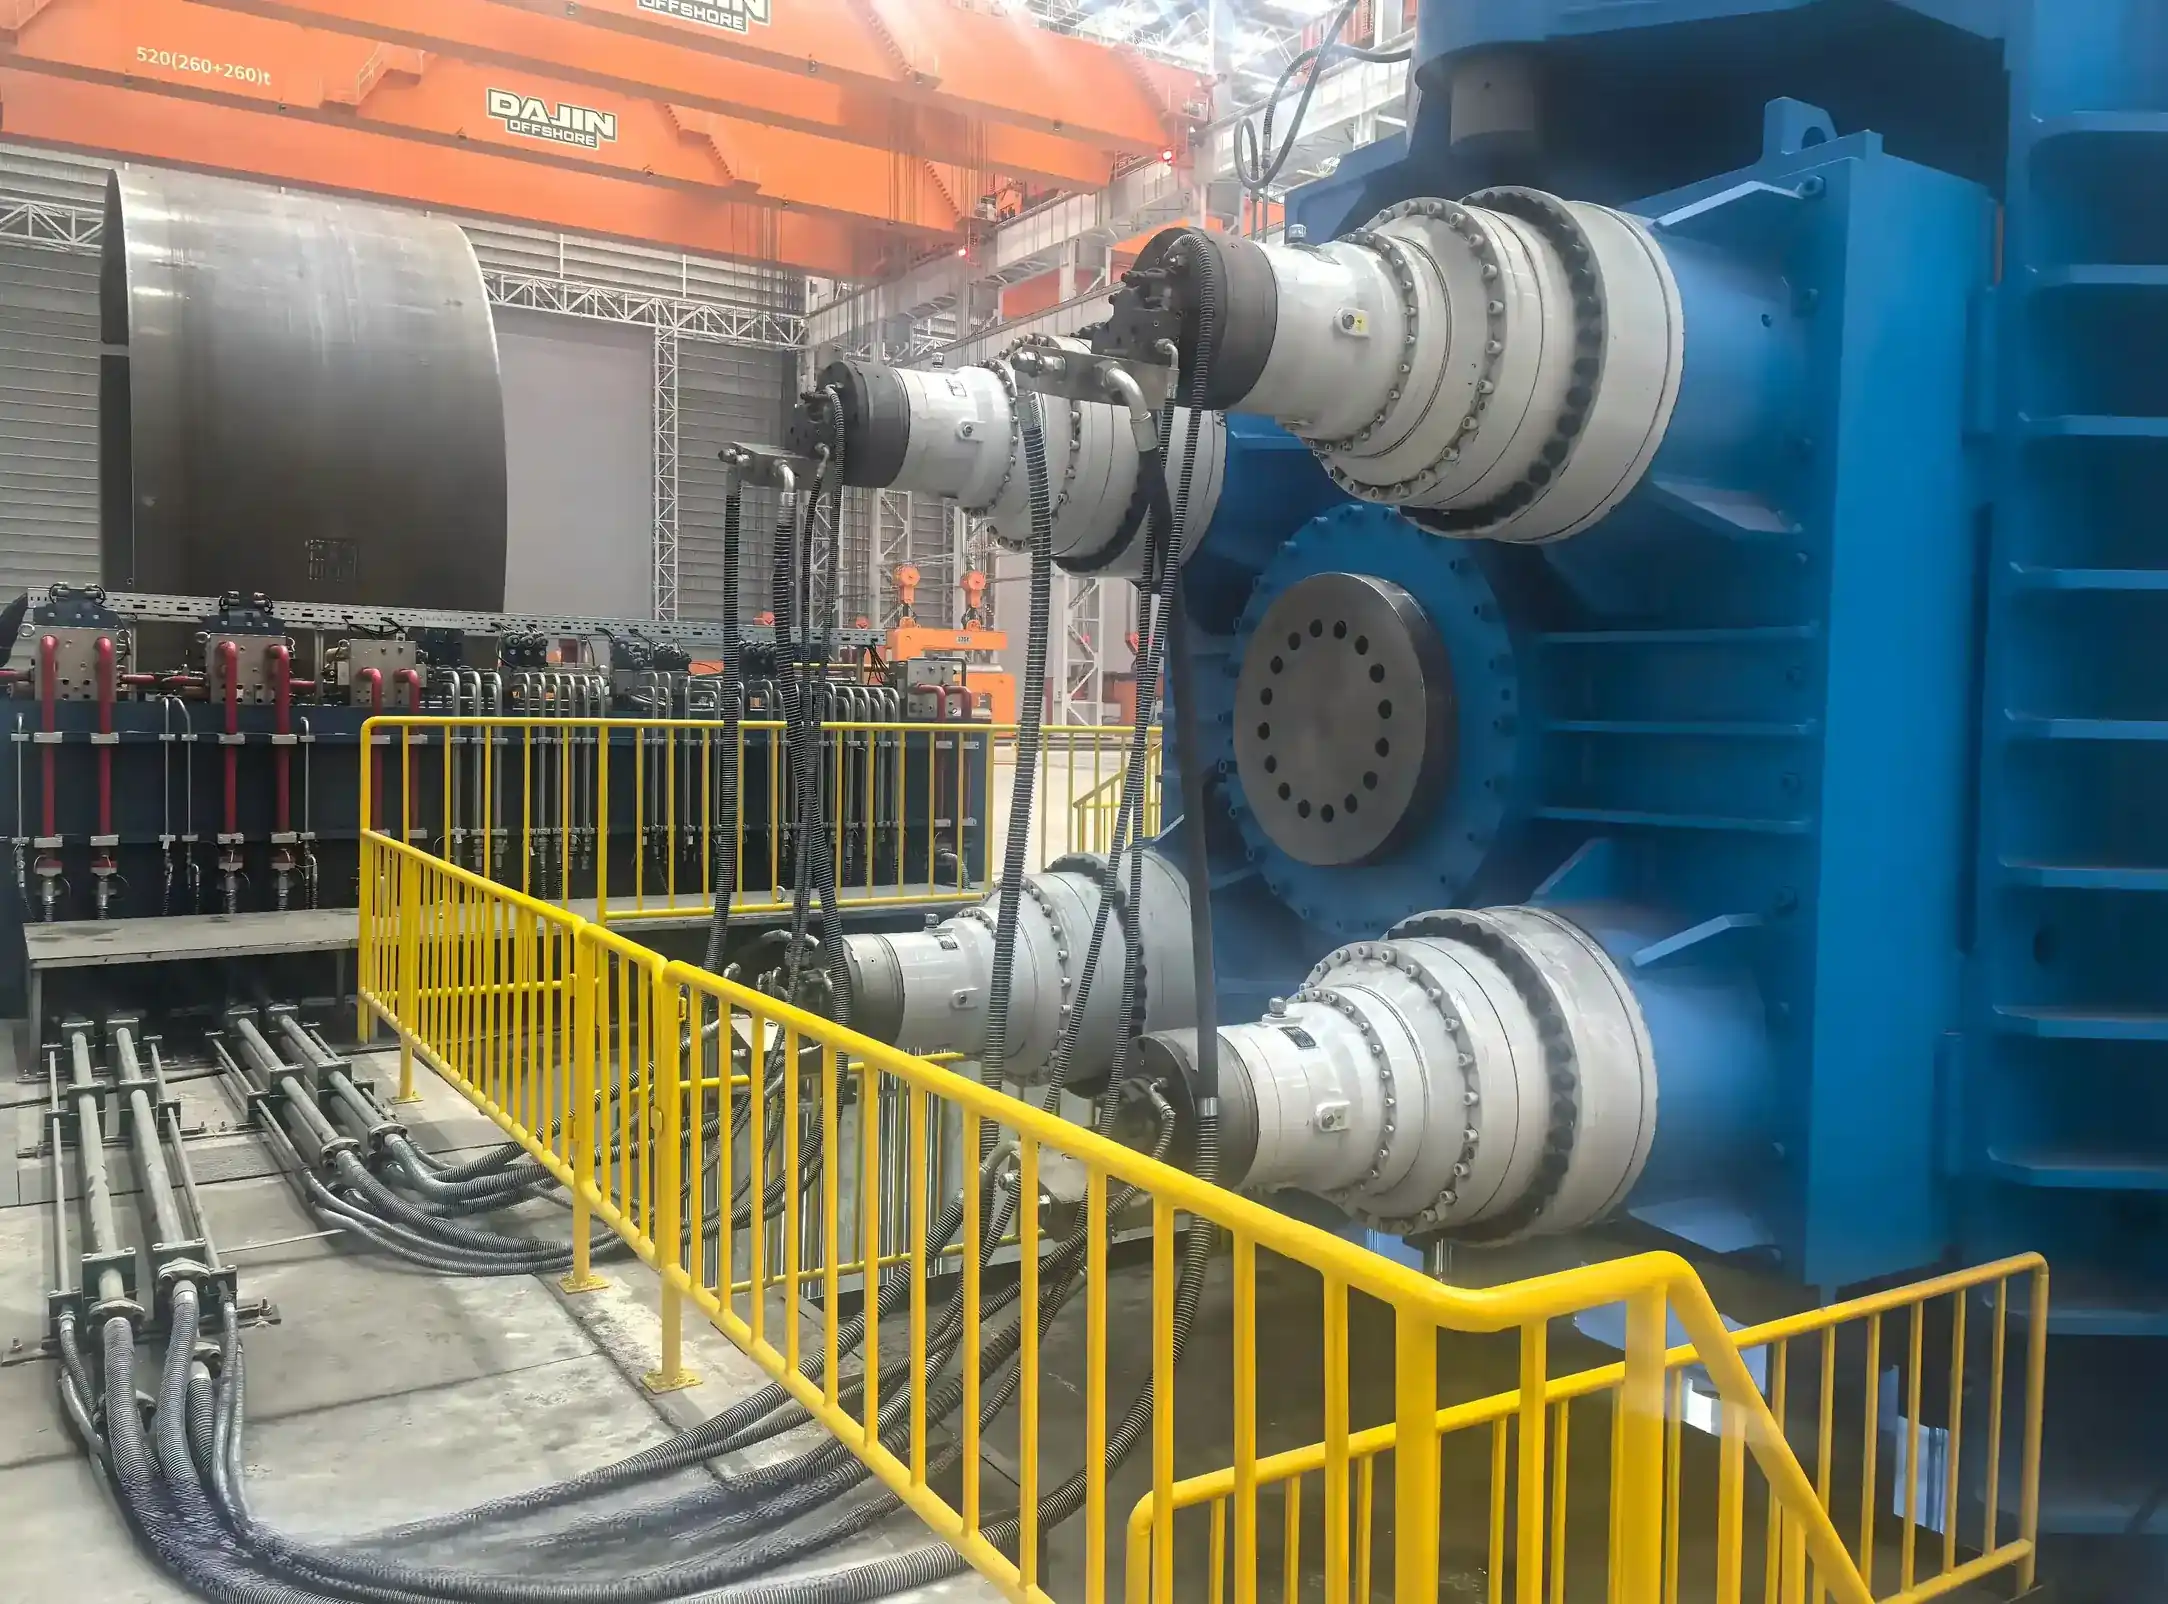
Obere Walze mit Hochdrehmoment-Hydraulikmotor + zwei untere Walzen unabhängig ausgestattet + Planetengetriebe, dreirad-synchroner Antrieb. Vorteile: Breit dicke Platten haben hohes Eigengewicht und erfordern große Reibungskraft; Vollantriebsstruktur verhindert Plattenrutschen und lokale Stagnation; niedriger Geschwindigkeits-Hochdrehmoment-stabiler Ausgang geeignet für hochfeste Stähle und breit dicke Platten Mehrfachschritt schrittweises Biegen mit einheitlicher Walzgeschwindigkeit und kontinuierlicher Zylinderumfangsbildung.
Die Arbeitswalzen bestehen aus hochqualitativem Legierstahl, der integral gegossen, abgeschreckt und angelassen sowie tief induktionsgehärtet wird; der Walzendurchmesser wird für große Spannweiten bei breiten Plattenbedingungen erweitert, was von vornherein eine stärkere Steifigkeit aufweist. Standard-System für Mehrpunkt-Stützwalzen / CNC-Dynamische Ablenkungskompensationsvorrichtung. Mehrpunkt-Stützwalzen kompensieren die Mittellagerdurchbiegung in Echtzeit während des Walzens von breiten Platten, lösen das Branchenproblem der "unzureichenden Mittellagerbogen" und gewährleisten eine gleichmäßige Krümmung entlang der Plattenbreite, um die Rundheitsstandards für Windkraft und Druckbehälter zu erfüllen.
Aufgrund der horizontal verstellbaren unteren Walzenstruktur wird durch einmaliges Klemmen die Vorbiegeung an beiden Enden ohne häufiges Wenden und Transport abgeschlossen. Bei großen Stahlplatten: wirksam Kontrolle der verbleibenden geraden Kanten an den Enden, Reduzierung des nachfolgenden Schnittzuschlags; Eliminierung mehrerer Hebungen für ultra-lange Platten, Reduzierung des Hebungsverformungsrisikos und Verbesserung der Materialausnutzung.
Die gesamte Maschine verwendet eine geschweißte Struktur aus dickem Stahlblech in Boxform mit vollständiger integraler Spannungsfreigabe; die Hauptbalken- und Säulenstrukturen sind durch Finite-Elemente-Simulation optimiert mit vergrößertem strukturellen Sicherheitsspielraum. Die Formung von Großdurchmesserzylindern erzeugt kontinuierliche, enorme radiale Reaktionskräfte; der verstärkte Rahmen kann langfristigen Wechselbelastungen ohne bleibende Verformung standhalten, was langfristige Präzisionsstabilität aufrechterhält.
EZHONG selbst entwickeltes geschlossenes CNC-System mit integrierter Rückfederungsdatenbank für Kohlenstoffstahl, Behälterplatten und hochfeste Stähle (Q345R, P355NL, DH36 usw.). Der Bediener gibt Plattenstärke, Breite, Streckgrenze und Zielzylinderdurchmesser ein; das System berechnet automatisch den Abwärtsweg der oberen Walze, die horizontale Position der unteren Walze und die Walzpassen. Unterstützt den schrittweisen Formprozess für die sanfte Biegung von Großdurchmesserzylindern; Programmspeicherung und Fernwartung mit MES-Anbindung verfügbar. Ausgestattet mit automatischer Plattenzentrierung, um axiale Abweichung bei breiten Platten zu eliminieren und die Zylinderstößversatz zu verringern.
Herausforderungen bei der Formung von dicken Platten für Großdurchmesser
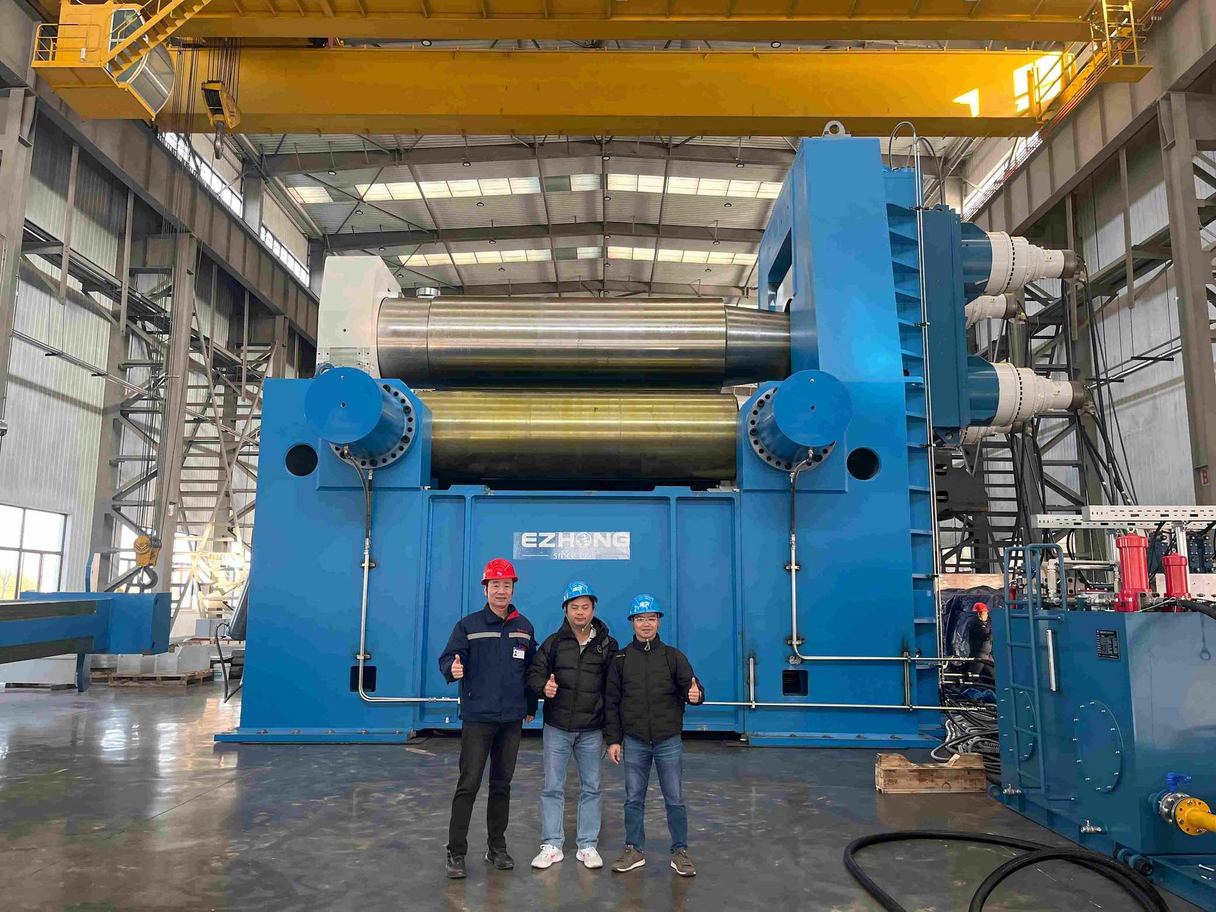
Die definierende Innovation der Maschine: Jeder untere Walzen kann sich unabhängig horizontal bewegen, erzeugt den gewünschten Durchhang. Der obere Walzen hat vertikale Bewegung, gesteuert durch dedizierte hydraulische Zylinder.
Präzisionskennwerte:Zentrumabstand-Einstellung: <2s | Positioniergenauigkeit: ±2mm | Synchronisation: ±0.2mm über die Plattenbreite
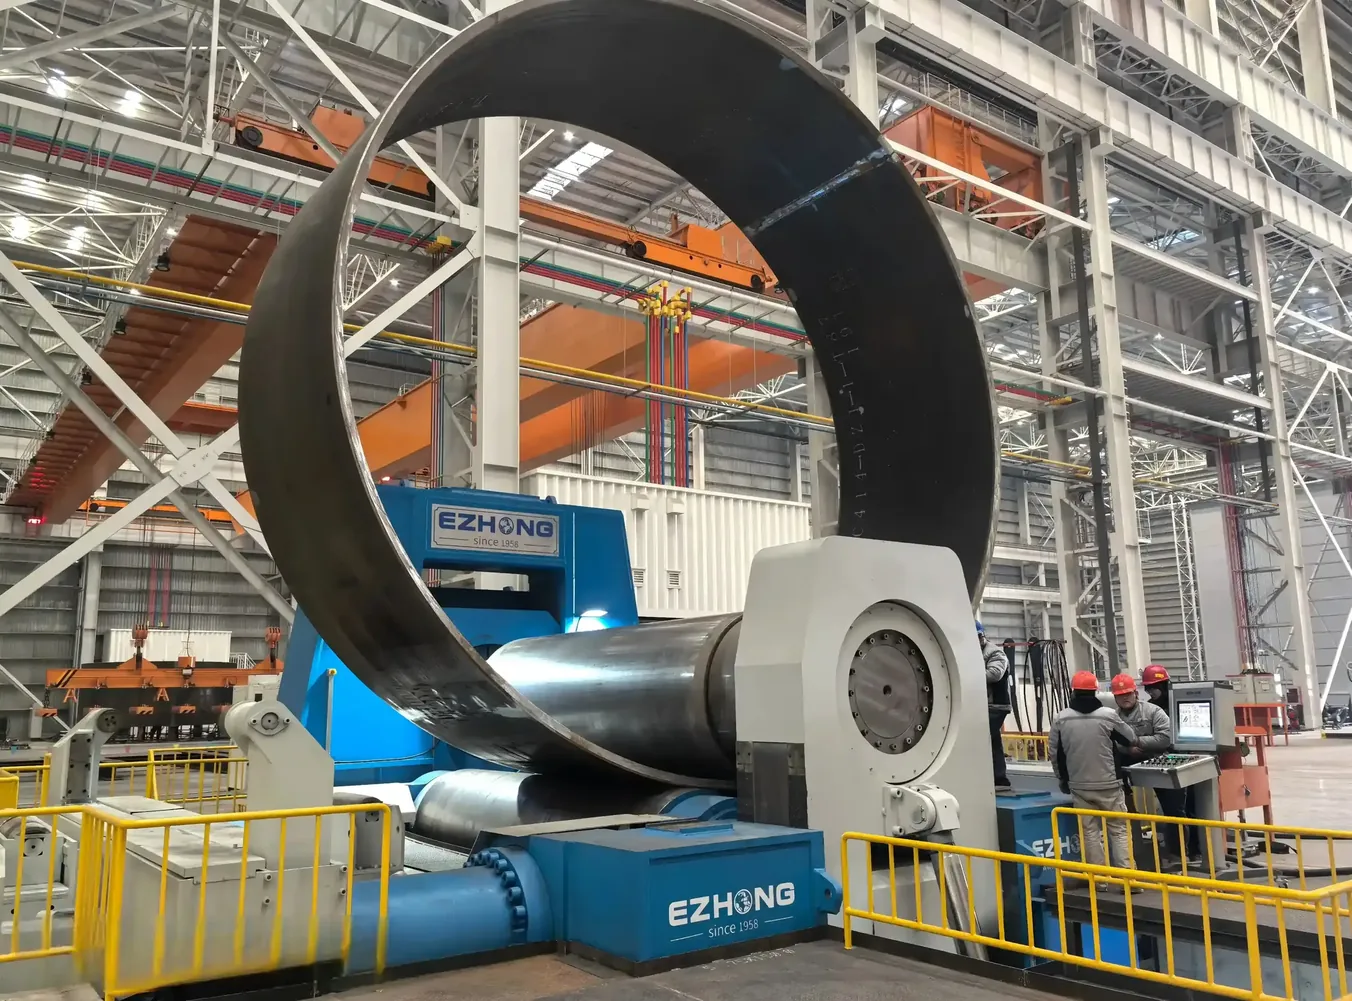
Einzigartiges hydraulisches Design mit glattem Entlasten bei hohen Drücken, das Werkstückrückschlag verhindert und schädliche "Wasserschlag"-Effekte auf hydraulischen Leitungen vermeidet.
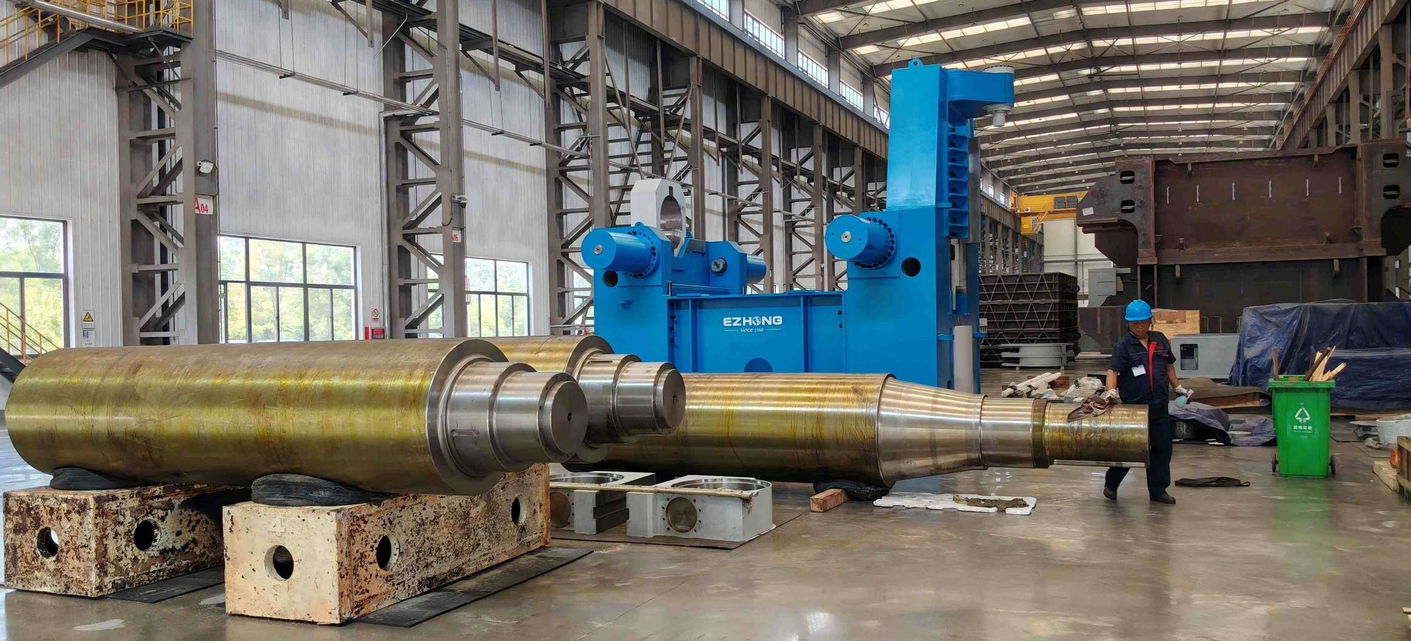
Alle drei Arbeitswalzen sind Antriebswalzen. Die obere Walze wird durch einen einzelnen hydraulischen Motor über ein Planetengetriebe angetrieben; die unteren Walzen werden jeweils unabhängig über dedizierte Planetengetriebesysteme angetrieben.
Spezialisierte Neigemechanismen an beiden oberen und unteren Lagerauflagen ermöglichen die Produktion konischer Schalen.
Integriertes Siemens PLC + industrieller Touchscreen, ausgestattet mit selbstbalancierendem Algorithmus für die vollständige automatische Rollbewegung.
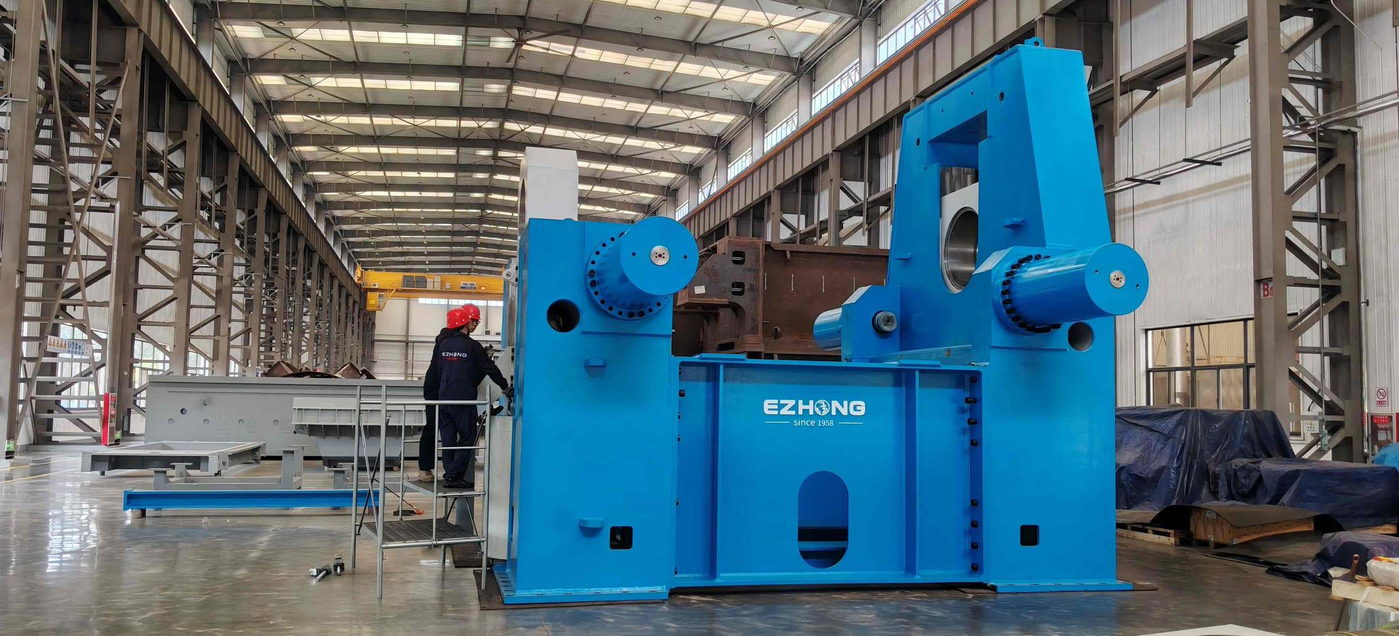
Hochfeste spannungsfrei gehärtete Stahlplatte, CNC-Bearbeitung, starres Gestell ohne Durchbiegung unter 8000 Tonnen Belastung, horizontale Genauigkeit ±0,5 mm über die gesamte Länge.
42CrMo geschmiedete Walzen, spiegelpoliert Ra≤0.4μm, heißgewalzte Version hält 300°C Dauerbetriebstemperatur aus
Verstellbare Kolbenpumpe, unabhängige proportionale Ventilsteuerung, 2500-4500 L Ölkapazität, 10 μm Präzisionsfiltration
Siemens S7-1200 PLC, 7-Zoll bilinguale Touchscreen, LVDT hochpräziser Positionsensor, IEC-Standard Schaltkreisschutz.
| No content provided to translate. | Plattenbreite (mm) | Ohne Vorbiegen (mm) | Vorbiegen (mm) | Hauptmotorleistung (kW) | Walzgeschwindigkeit (m/min) | Abmessungen L×B×H (mm) |
|---|---|---|---|---|---|---|
| EZW11S-35×2000 | 2000 | 35 | 25 | 37.5 | 1.5-5 | 5450×2800×2000 |
| EZW11S-40×2000 | 2000 | 40 | 35 | 48 | 1.5-5 | 6000×2800×2000 |
| EZW11S-50×2000 | 2000 | 50 | 40 | 52 | 1.5-5 | 6100×2800×2200 |
| EZW11S-60×2000 | 2000 | 60 | 50 | 73.5 | 1.5-4 | 6900×3100×2650 |
| EZW11S-65×2000 | 2000 | 65 | 55 | 73.5 | 1.5-4 | 7050×3350×2700 |
| EZW11S-30×3000 | 3000 | 30 | 20 | 37.5 | 1.5-5 | 5950×2800×2000 |
| EZW11S-35×3000 | 3000 | 35 | 25 | 48 | 1.5-5 | 6500×2800×2000 |
| EZW11S-45×3000 | 3000 | 45 | 30 | 52 | 1.5-5 | 6600×2800×2200 |
| EZW11S-50×3000 | 3000 | 50 | 35 | 73.5 | 1.5-4 | 7400×3100×2650 |
| EZW11S-60×3000 | 3000 | 60 | 40 | 73.5 | 1.5-4 | 7550×3350×2700 |
| EZW11X-70×3200 | 3200 | 70 | 60 | 60+24.1 | 4.00 | 7980×3320×3680 |
| EZW11X-100×3200 | 3200 | 100 | 90 | 104+32.2 | 4.00 | 8600×4160×4490 |
| EZW11X-150×3200 | 3200 | 150 | 135 | 150+84.2 | 3.20 | 10430×4970×5850 |
| EZW11X-200×3200 | 3200 | 200 | 180 | 220+93.7 | 3.12 | 12100×6160×7460 |
Beantworten Sie ein paar schnelle Fragen, um uns bei der Empfehlung der am besten geeigneten Plattenbiegemaschine für Ihre Anwendung zu helfen.
ASTM A516 Gr.70 / 16MnDR, Dicke 50-200mm, Rundheitsgenauigkeit ±2mm.
API X80/X120 Rohr, Wanddicke 30-150 mm, Ovalitätskontrolle ±1,5%
Struktureller Stahl aus Q345/S355, Dicke 20-100mm, flache Kanten toleranz ≤3mm/1000mm.
Speichertank aus Q235/A36, Dicke 8-60mm, hohe Vorbieggenauigkeit für die Montage.
Kesselschale aus SA516/15Mo3, Dicke 40-120mm, präzise Rundheit zur Flanschpassform.
Konus aus 304/316L Edelstahl, einstellbarer Winkel 15°~45°, glatte Übergangsfläche.
Herausforderung:Häufiger Formenwechsel verursachte Produktionsengpass.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.EZW11S-100×3000 VCD CNC-Modell.
Ergebnis:+42% Ausstoß, Ausschussrate 15%→3%, Amortisation 14 Monate.
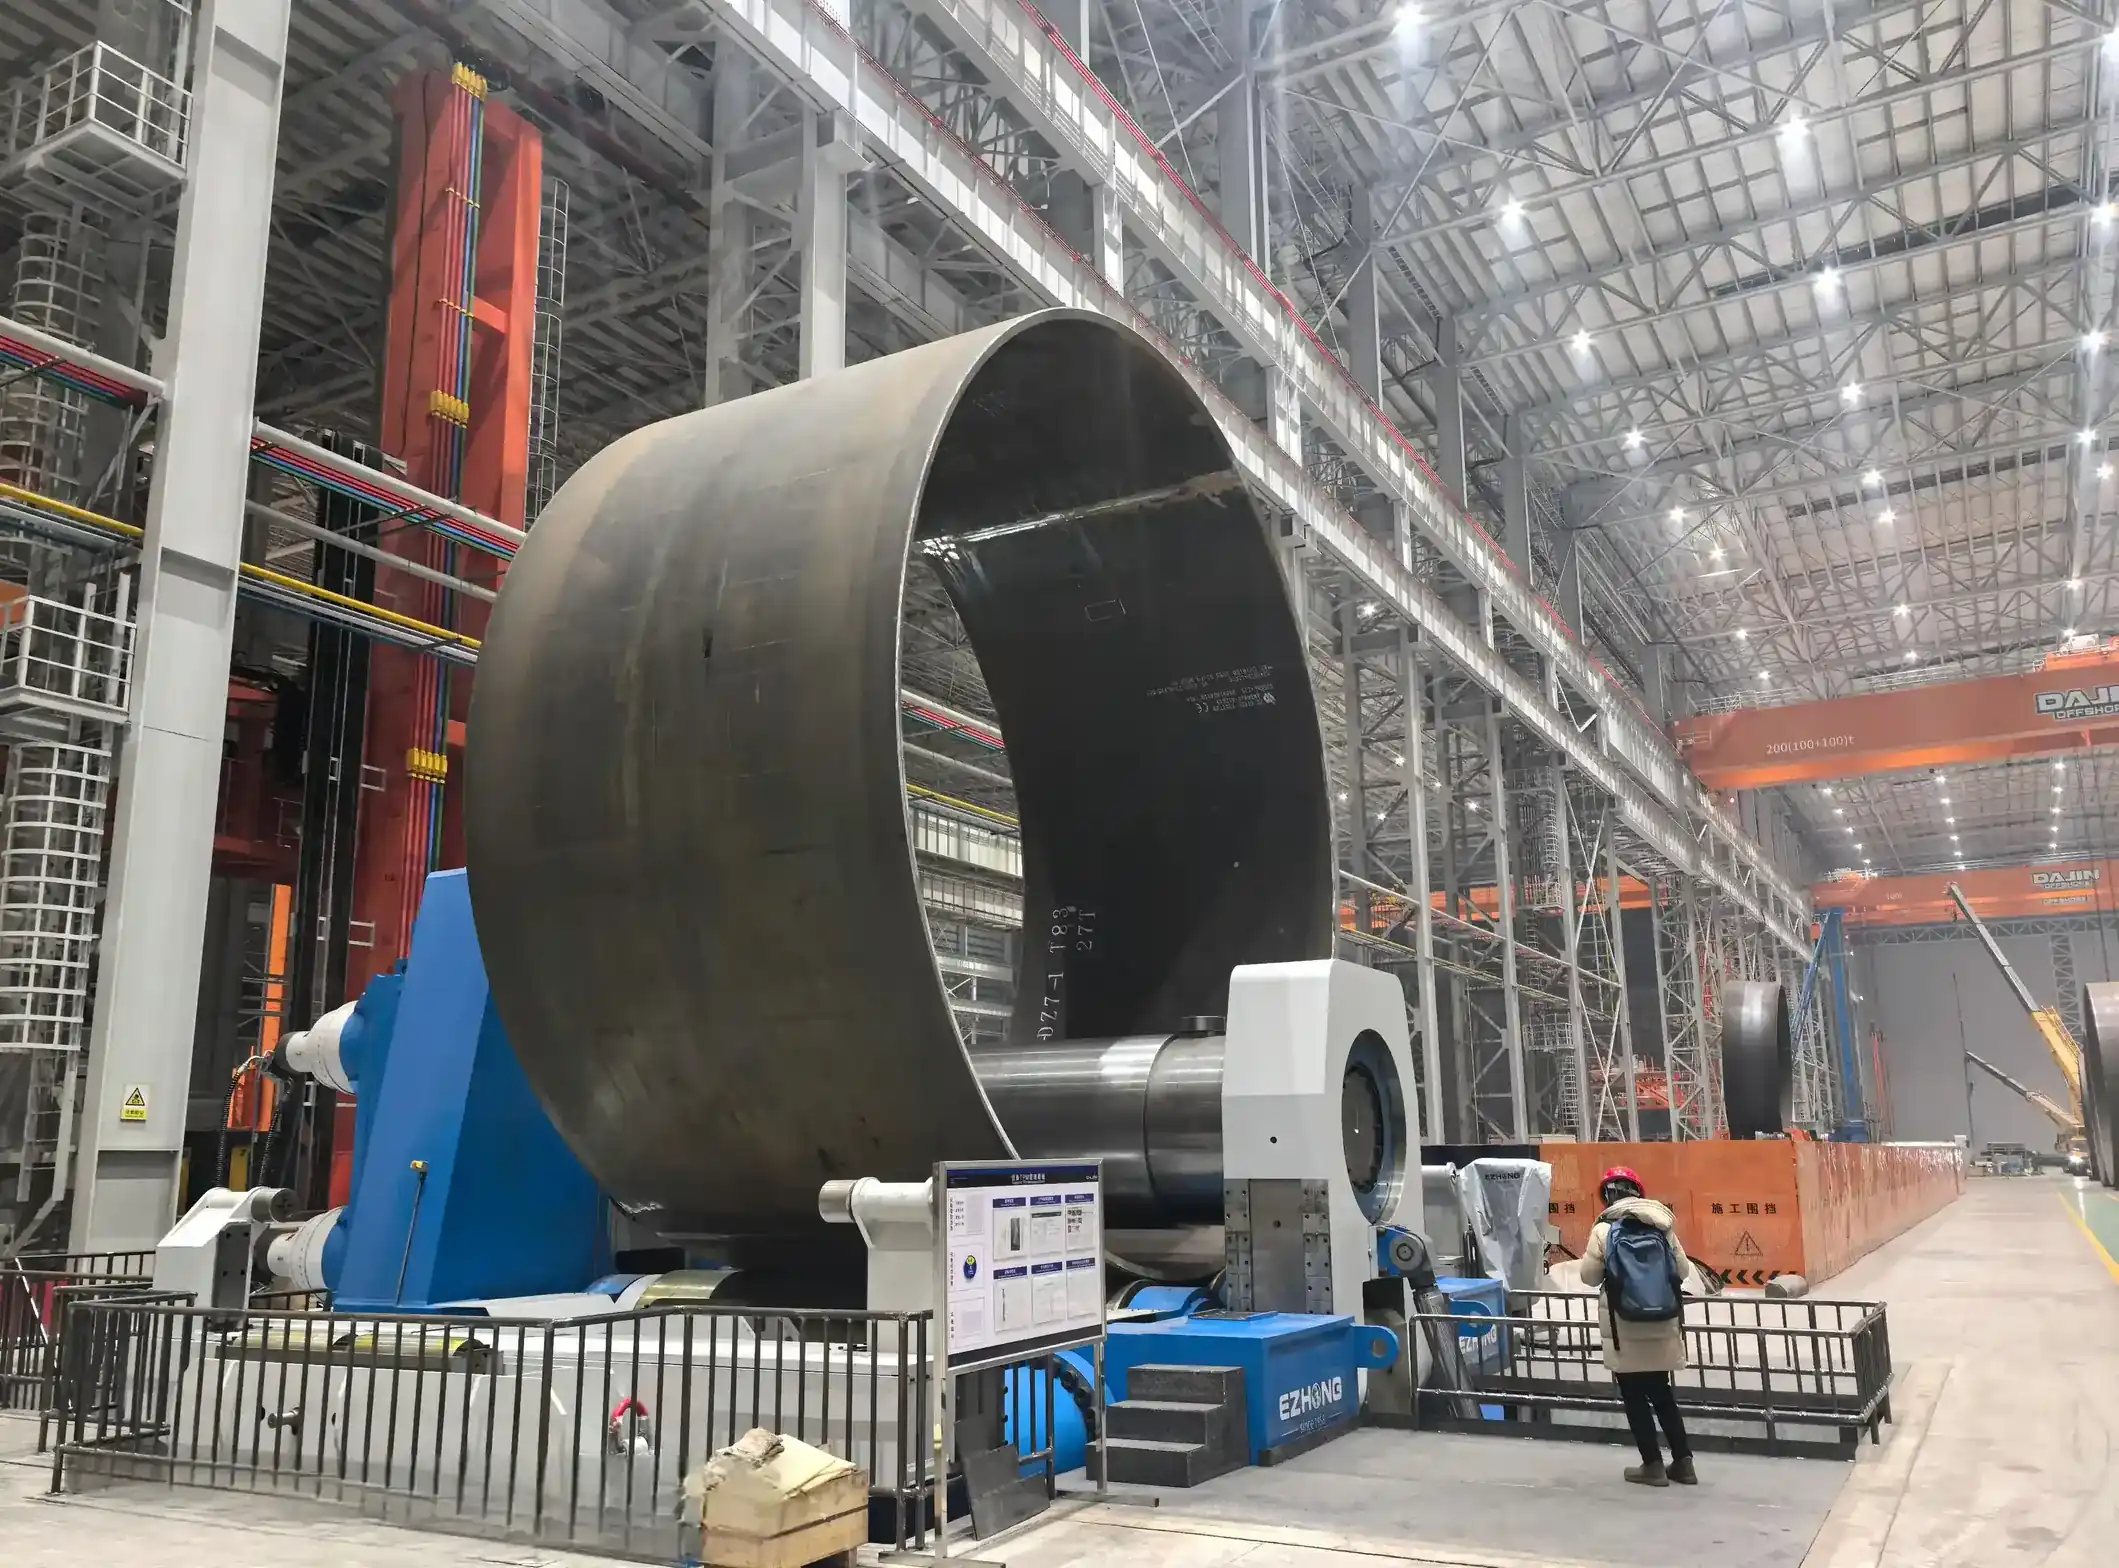
Herausforderung:X80 dicke Platte: Rückfederung verursachte Durchmesser außer Toleranz.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.EZW11X-150×3200 hydraulisches Vorabentladungssystem.
Ergebnis:Rundheit ±1.2mm, spart jährlich 180.000 € an Outsourcing-Kosten.
Herausforderung:Inkonsistenz der Vorabbeuge des Tankgehäuses führte zu Schweißverzerrungen.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.EZW11S-60×3000 horizontale Vorabbeuge CNC-Korrektur.
Ergebnis:Montagezeit -35%, jährliche Kapazität 500→650 Einheiten.
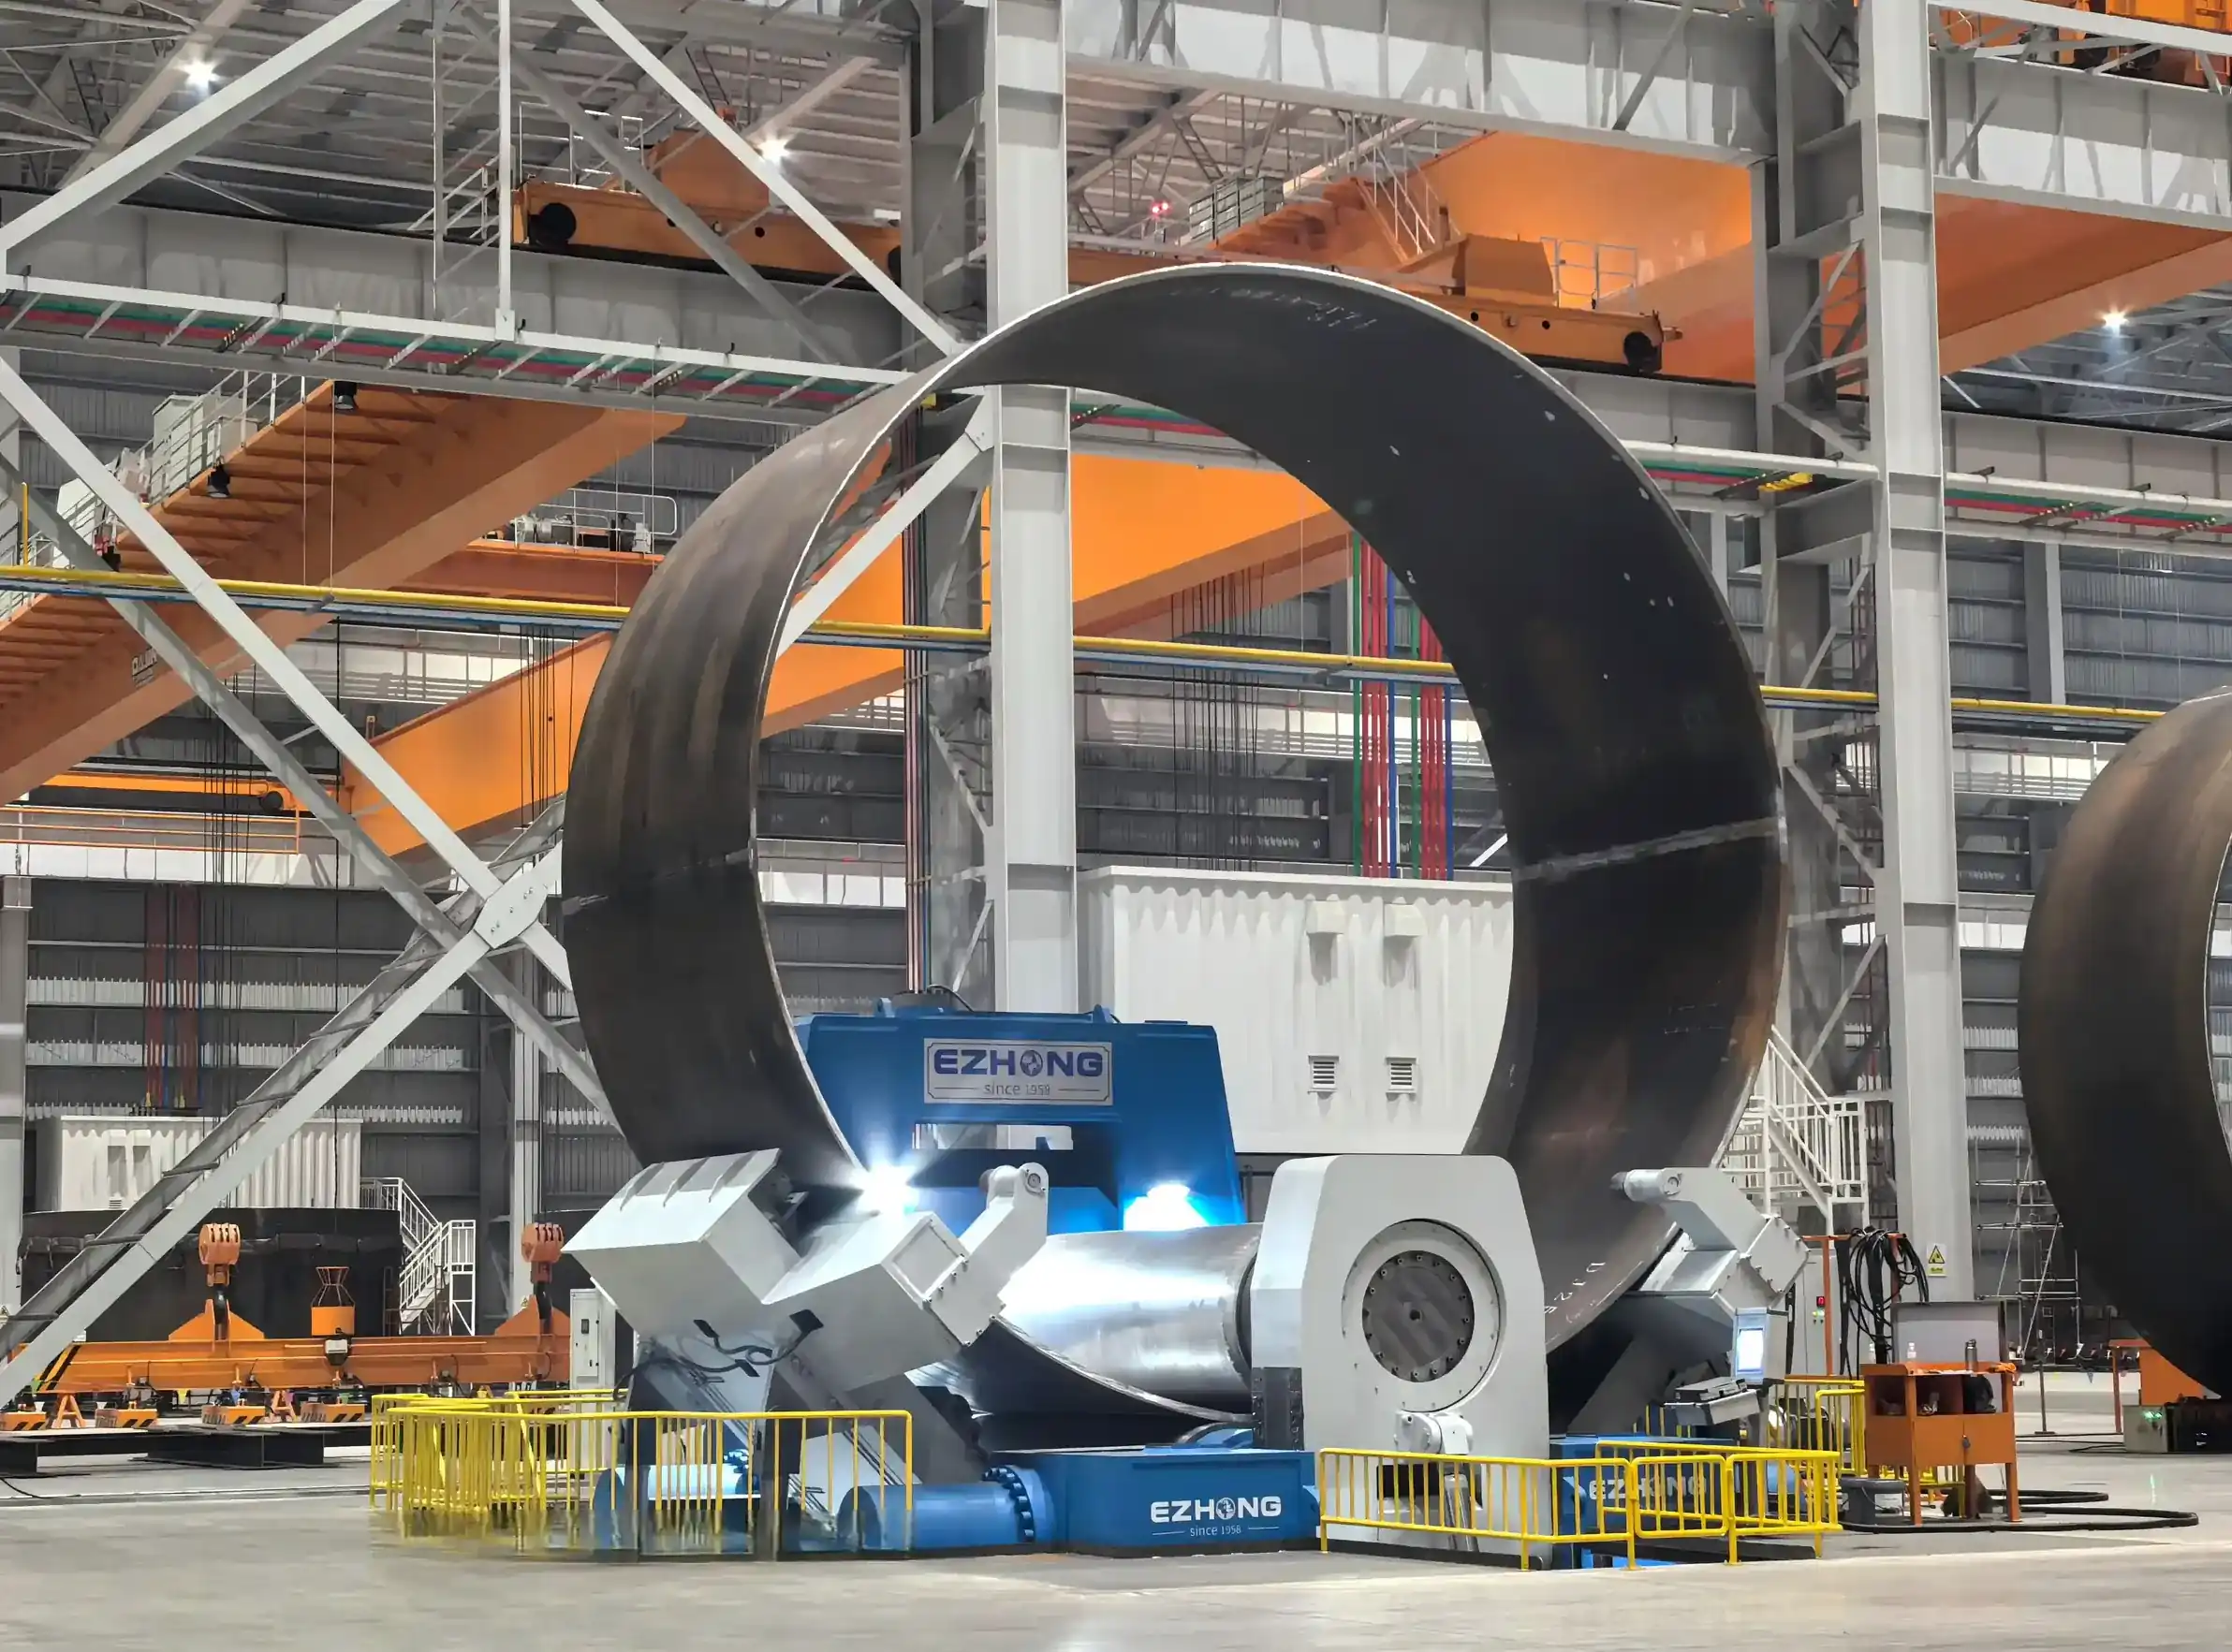
Herausforderung:Konische Hülle mit Mehrfachwinkeln erfordert häufige mechanische Anpassungen.
Kein Inhalt zum Übersetzen bereitgestellt. Bitte geben Sie den zu übersetzenden Text an.EZW11X-200×3200 automatisches Konusneigungssystem.
Ergebnis:Einrichtungszeit 2h→8min, Maschinenauslastung 68%→92%.
Der minimale Durchmesser variiert je nach Modell. Die Einstiegsmodelle EZW11S-35×2000 erreichen einen Durchmesser von 1,5 m; die Schwerlastausführung EZW11X-200×3200 geht bis zu 0,8 m. Der variable Mittendistanz ermöglicht eine 40% Reduzierung im Vergleich zu festen Geometrie-Maschinen.
Drei unabhängige LVDT-Positionstransducer messen Ober- und Unterwalzenschieberhöhe in Echtzeit. Der Siemens-PLC vergleicht tatsächliche vs. Soll-Positionen 50 Mal pro Sekunde und justiert hydraulische Ventilsolenoid innerhalb ±2mm, um ±0.2mm Flachheit zu halten.
Ja. Standardkonfiguration ist für Kaltwalzen (bis 50°C Umgebung). Heißwalzvarianze verfügbar mit 42CrMo-Rollern bewertet bis 300°C und verbesserter Ölkühlung. Konsultieren Sie das Engineering für spezifische Heißwalzanforderungen.
24 Monate ab Versand für Teile und Arbeit. Deckt Herstellungsfehler ab. Verbrauchsmaterialien (Dichtungen, Lager) und Routineverschleißteile ausgenommen. Erweiterte Gewährleistung verfügbar (36-60 Monate) gegen Aufpreis.
Ja. Optionales IoT-Upgrade fügt Cloud-Konnektivität hinzu. Echtzeit-Druck-, Temperatur-, Zyklusdaten gestreamt zum EZHONG Serviceportal. Vorhersage-Alerts 2-4 Wochen vor Komponentenfehlern (±Genauigkeit 85%).
| Zubehör | Lieferzeit | Der Inhalt zum Übersetzen wurde nicht bereitgestellt. Bitte geben Sie den Text an, den Sie ins Deutsche übersetzen möchten. | Wertvorschlag |
|---|---|---|---|
| Vertikales Oberes Stützungssystem | 6 Wochen | Unterstützt große Spulen mit Durchmesser bis 16 m | 150-Tonnen Hebekapazität, automatische Neigung mit Kegelwinkel |
| Laterale Seitenstütze | 4 Wochen | Verhindere seitliches Abdriften der breiten Platte | Hydraulische automatische Korrektur, passend zur Bearbeitung dünner Bleche |
| Automatisches Plattenzuführungssystem | 8 Wochen | Motorisierte Zufuhr & Positionierung | 60% Arbeitsersparnis, Positionsgenauigkeit <5 mm |
| Konfiguration für Heißwalzen | 10 Wochen | 300°C Hochtemperaturwalzen | Verbessertes Kühlungssystem, hochtemperaturbeständige Rolle |
| Fernüberwachung & Diagnostik | 6 Wochen | Cloud-Echtzeit-Maschinen-Datenverfolgung | Vorhersagebasierte Wartung, reduziert ungeplante Stillstandzeiten um 80% |