


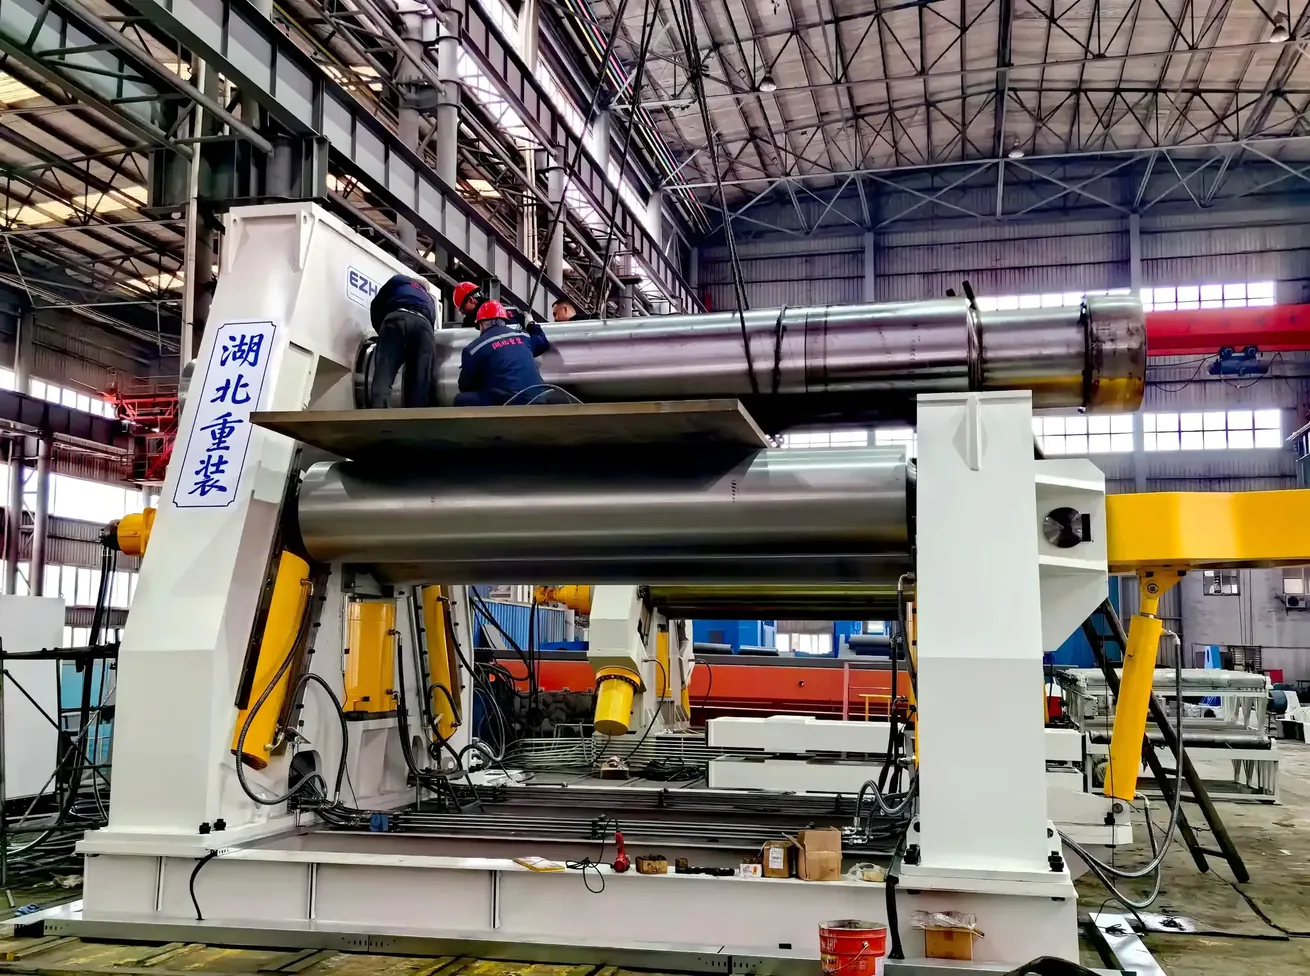
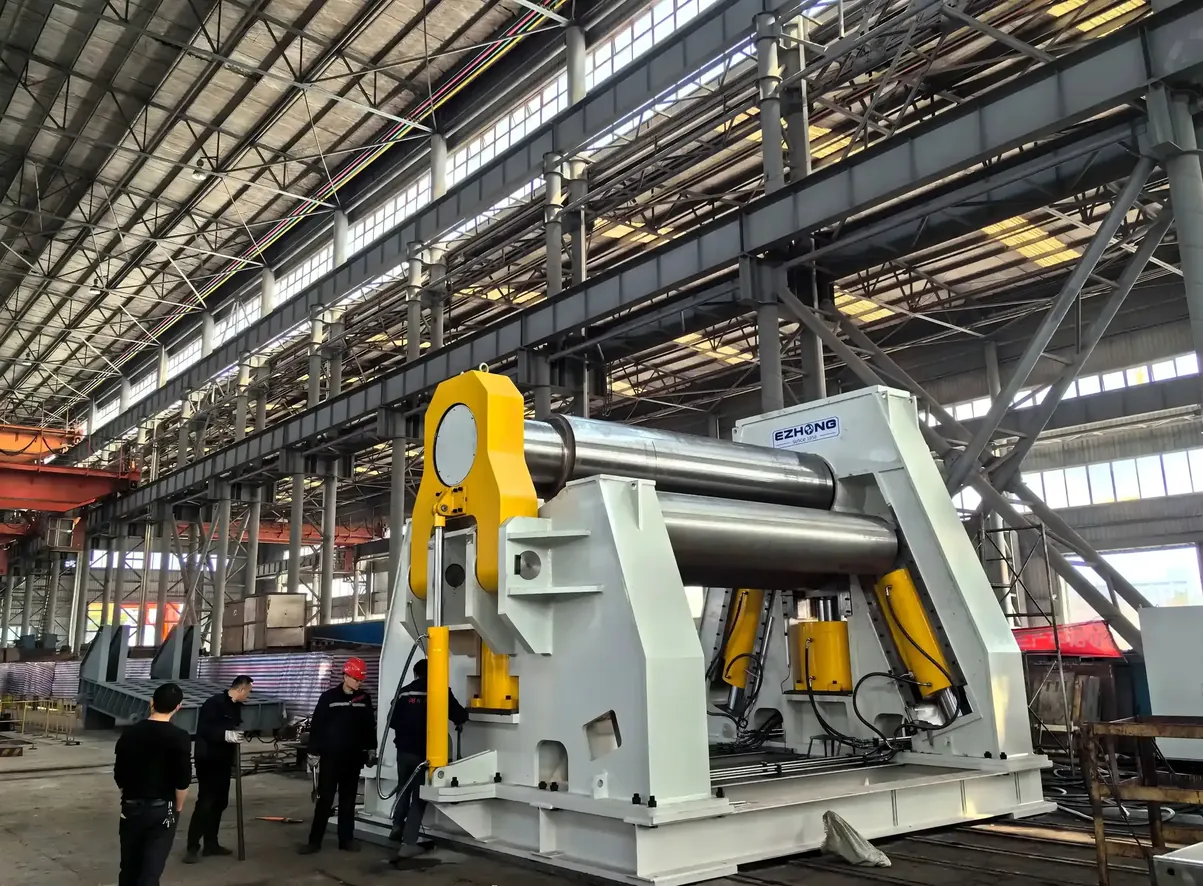
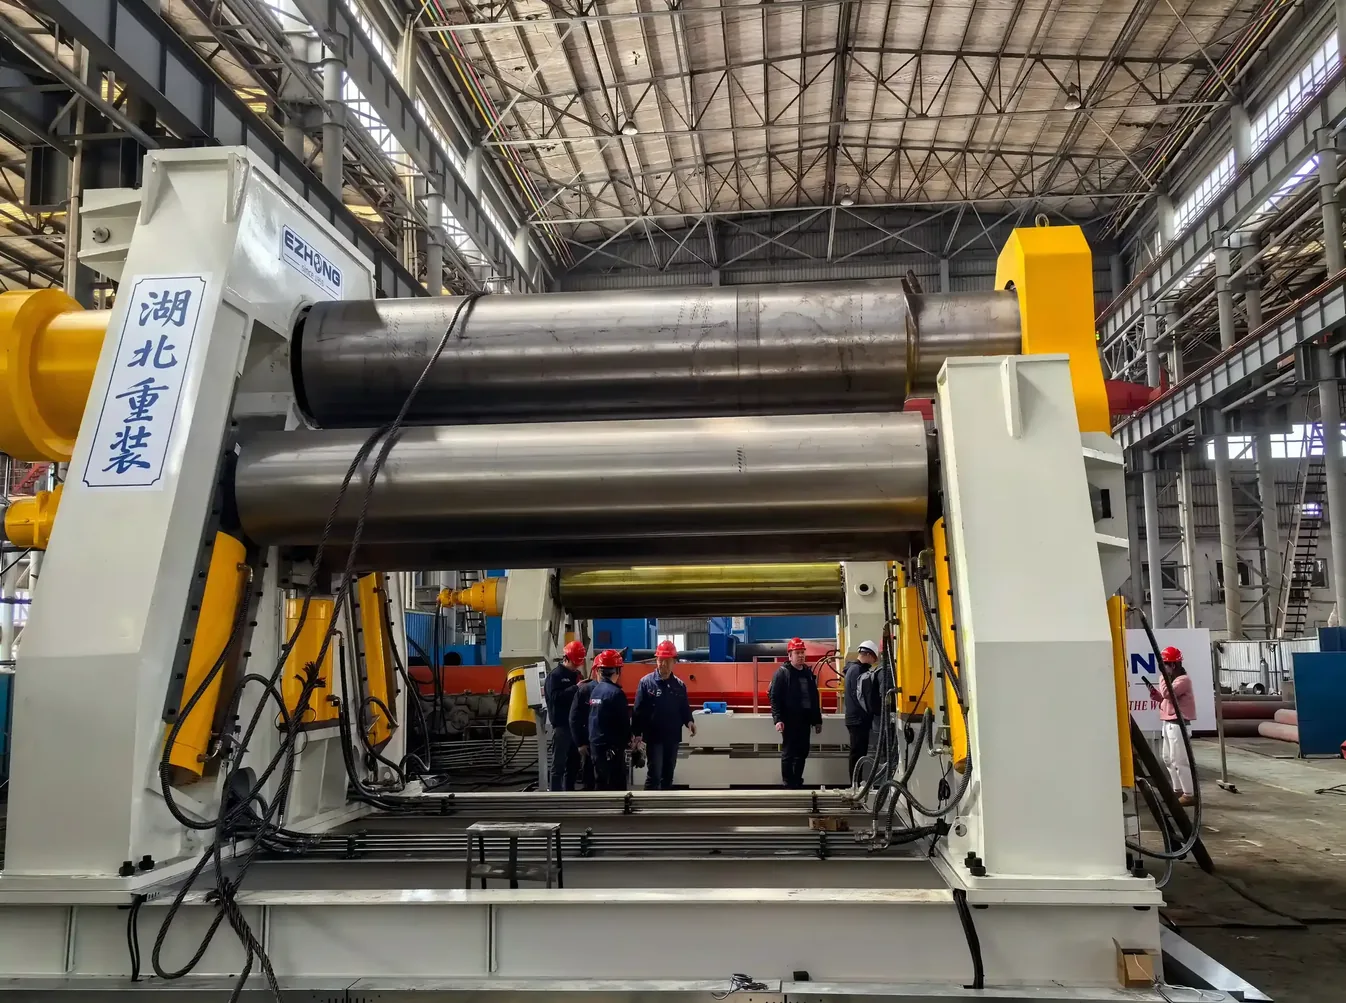
Die Vier-Rollen-Konfiguration klemmt die Platte zwischen den oberen und unteren zentralen Walzen, was das Endvorbiegen und das kontinuierliche Walzen in einer einzigen Zuführungsrichtung ermöglicht. Im Gegensatz zu herkömmlichen Drei-Rollen-Verfahren muss die Platte für das Endvorbiegen nicht entfernt und umgedreht werden.
Wichtige Vorteile:Einmaliges Vorschub für Vorbiegung und Walzen
Keine Plattendrehung zwischen den Vorbiegungsoperationen
Stabile Plattenpositionierung während des gesamten Prozesses
Verkürzte Handhabungs- und Produktionszeit
Geeignet für NC- und CNC-Automatikbetrieb
Die Platte wird während des Vorabbiegens und Rollens sicher zwischen den oberen und unteren Walzen eingespannt. Die hydraulische Steuerung und das schnelle Walzenbremsen helfen, die genaue Positionierung des Plattenendes zu erhalten und den verbleibenden geraden Rand zu minimieren.
Wichtige Vorteile:Reduzierter Plattenschlupf
Genau Positionierung der Plattendenden
Kürzere verbleibende gerade Kanten
Bessere Materialausnutzung
Konsistenteres Vorbiegen-Ergebnis
Der einstellbare Mittelabstand zwischen den Arbeitswalzen ermöglicht der Maschine, verschiedene Plattenstärken, Biegeradien und Formbedingungen zu verarbeiten. Die Walzenpositionen können je nach benötigter Formgeometrie präzise eingestellt werden.
Wichtige Vorteile:Flexible Anpassung an verschiedene Plattenstärken
Optimierte Formgeometrie
Verbesserte Vorverformungsfähigkeit
Passend für verschiedene Zylinderdurchmesser
Unterstützt Kegel- und Sonderformformung
Das hydraulische Antriebssystem sorgt für stabile Drehmomente und gesteuerte Walzenbewegungen bei der Schwerarbeit. Die Walzenbewegungen werden über die hydraulischen und Steuersysteme abgestimmt, um eine stabile Plattenzufuhr und Formgenauigkeit zu gewährleisten.
Wichtige Vorteile:Stabile Drehmomentübertragung
Gleiche Rollbewegung
Zuverlässige Schwerlastformung
Genau Positionierung der Walzen
Vermindertes Rutschrisiko von Platten
The four-roll configuration provides flexible roll positioning for producing cylindrical shells, conical sections, variable-radius arcs, and other formed components.
Typische Anwendungen:Zylindrische Hüllen
Kegelige Abschnitte
Krumme Platten
Tankkomponenten
Druckbehälter-Schalen
Windturm-Abschnitte
Marine Strukturen
Spezialgeformte Komponenten
Das hydraulische System integriert Walzenpositionierung, Ausgleich, Überlastschutz und Sicherheitsfunktionen, um eine stabile Maschinenoperation zu gewährleisten. Eine mobile Bedienerkonsole und eine digitale Rollpositionsanzeige bieten klare Kontrolle über den Formprozess.
Wichtige Vorteile:Hydraulischer Walzenausgleich
Überlastschutz
Echtzeit-Rollenpositionsanzeige
Mobile Bedienerkonsole
Einfache und intuitive Bedienung
Zuverlässige Langzeitleistung
Die Vierwalzenkonfiguration klemmt die Platte sicher zwischen den oberen und unteren Walzen vor dem Formen. Das Plattenende wird vorgebogen, während es fest zwischen den Walzen gehalten wird, gefolgt von kontinuierlichem Walzen auf den erforderlichen Durchmesser. Dieses Formprinzip minimiert die Plattenbewegung und eliminiert die Notwendigkeit, das Werkstück zwischen den Vorbiegevorgängen zu drehen.
Verarbeitungsvorteile:Kürzere gerade Kanten, reduzierte Materialhandhabung und verbesserte Formungseffizienz im Vergleich zu konventionellen mehrstufigen Walzprozessen.
Die einstellbare Walzengeometrie ermöglicht der Maschine die Anpassung an verschiedene Plattenstärken, Biegungsradii und Formanforderungen. Die hydraulische Walzenpositionierung bietet flexible Kontrolle der Arbeitsgeometrie während des gesamten Formprozesses.
Produktionsvorteil:Optimierte Walzenpositionierung verbessert die Formflexibilität und ermöglicht es derselben Maschine, eine breitere Auswahl an Werkstückabmessungen und Formbedingungen zu bewältigen.
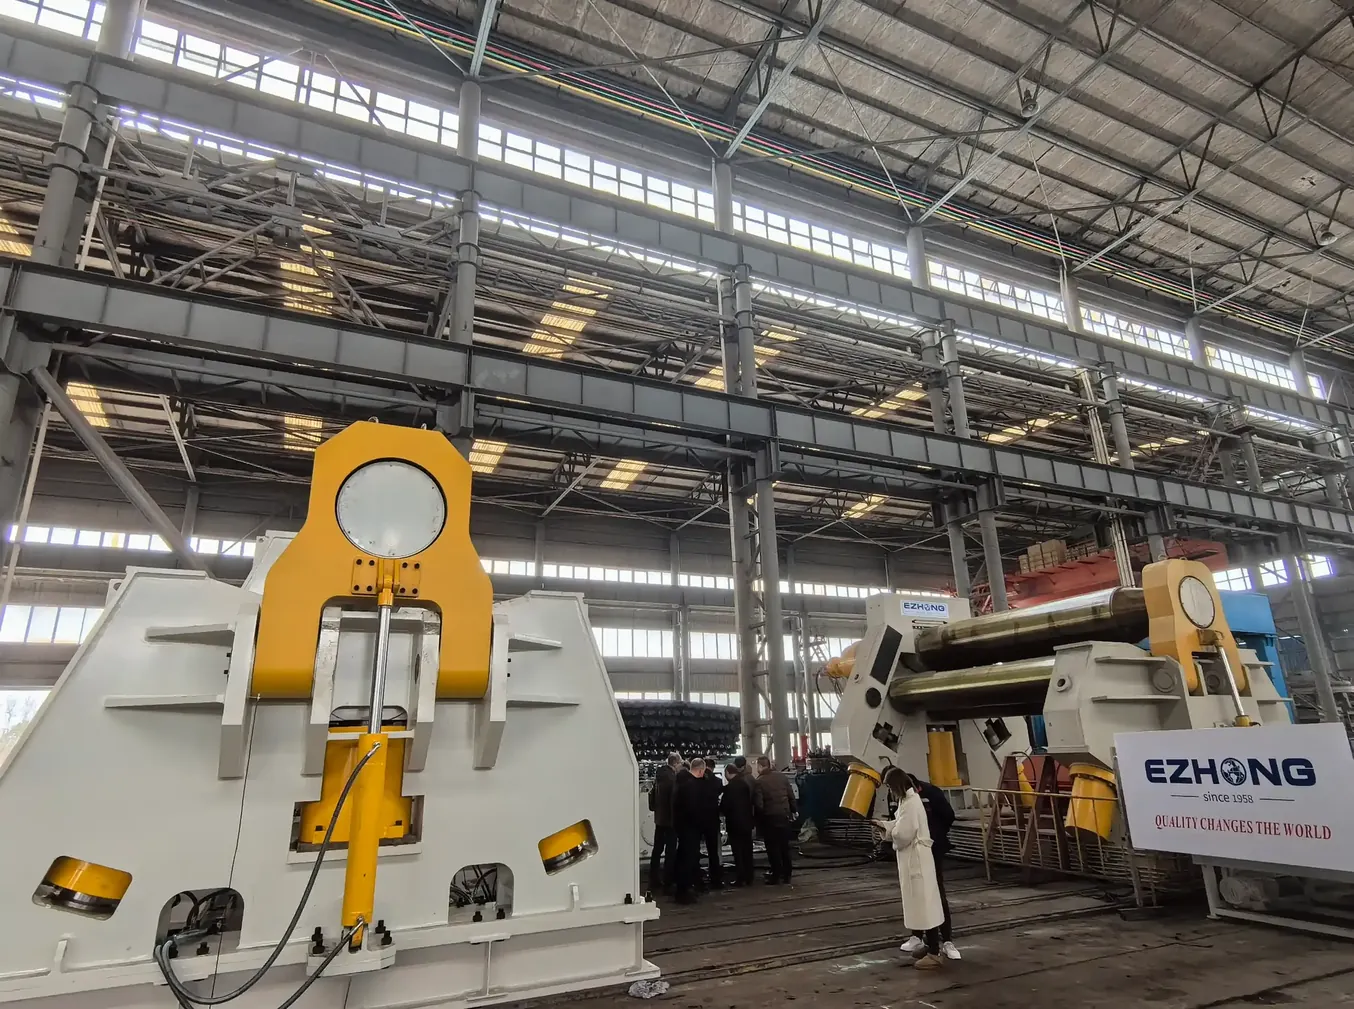
Die Arbeitswalzen werden aus hochfestem 42CrMo geschmiedetem Legierungsstahl gefertigt und unterziehen einer Härtungs- und Vergütungsbehandlung. Die Kombination aus geschmiedeter Konstruktion und Wärmebehandlung bietet die erforderliche Festigkeit, Verschleißfestigkeit und strukturelle Zuverlässigkeit für die Schwerlastplattenformung.
Produktionsvorteil:Hochfeste Arbeitstollen halten die stabile Geometrie und die zuverlässige Umformleistung während des kontinuierlichen Schwerlastbetriebs aufrecht.
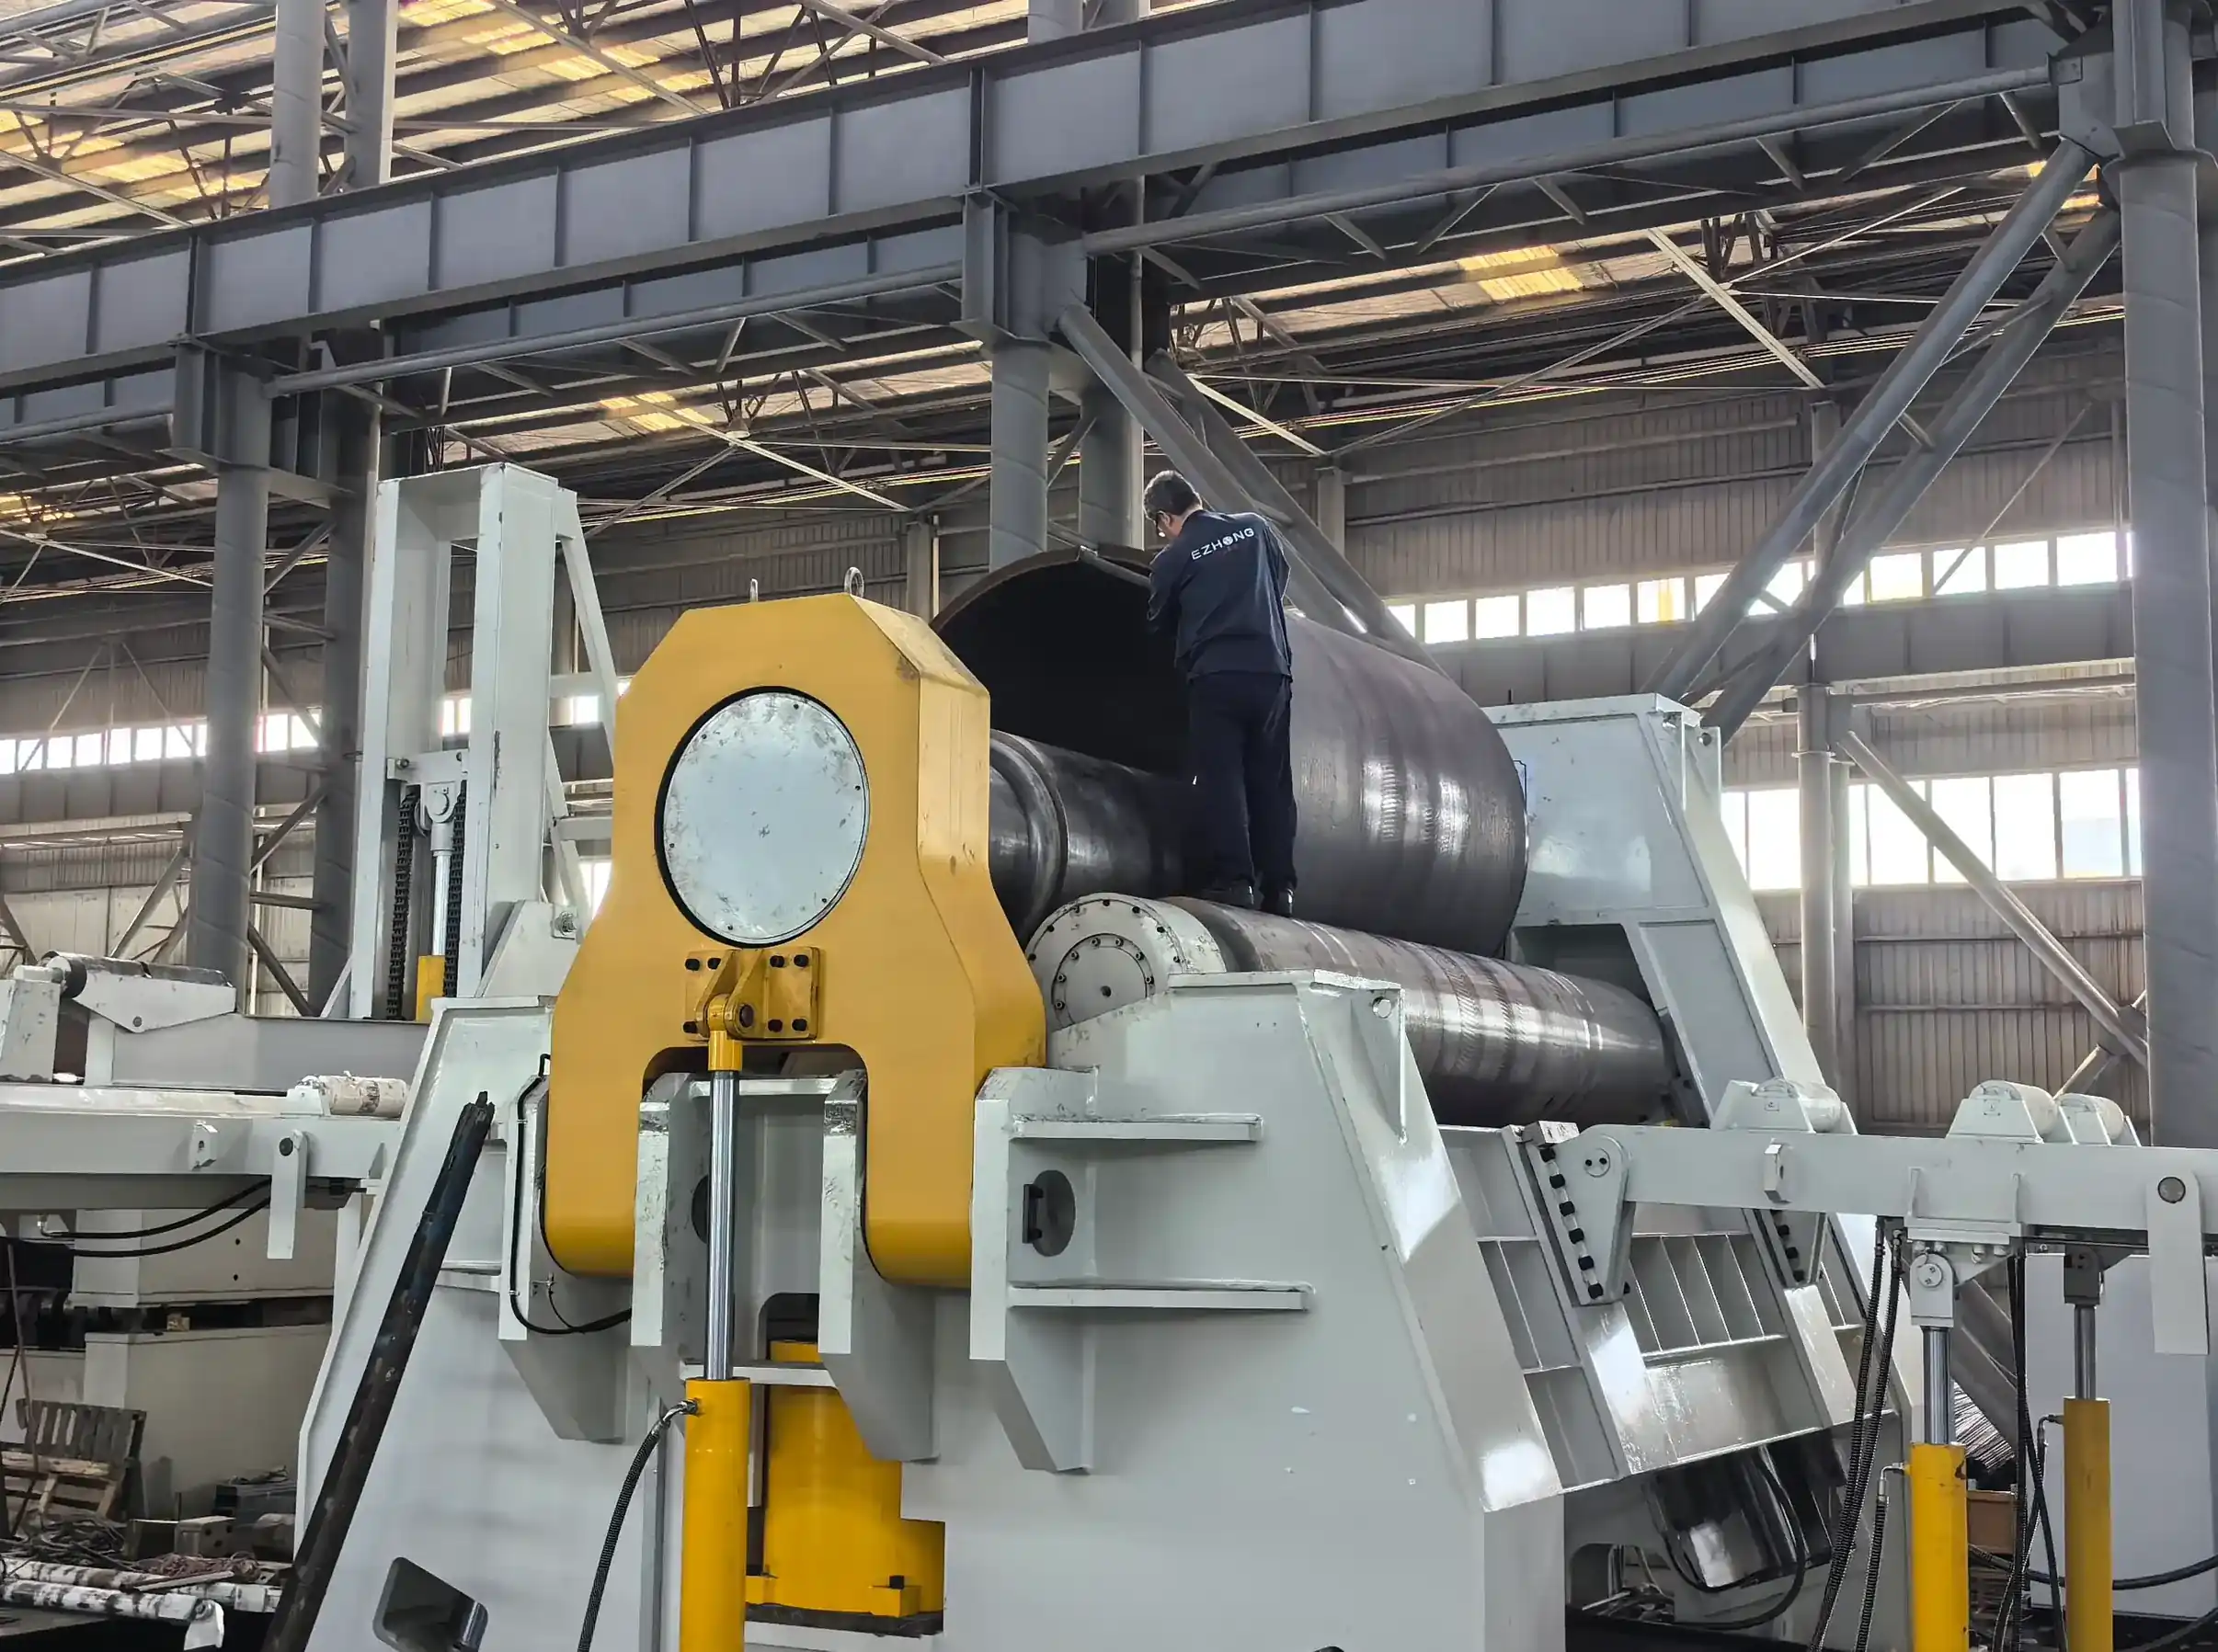
Das elektrohydraulische System gewährleistet die koordinierte Steuerung der Walzenbewegung, des Formdrucks, der Walzenbalance und der Positionierung. Das PLC-basierte Steuerungssystem integriert den Maschinenbetrieb, die Parameterverwaltung, die Überwachung, die Alarmfunktionen und die Sicherheitsverriegelungen für eine zuverlässige und präzise Formungskontrolle.
Produktionsvorteil:Integrierte hydraulische und elektrische Steuerung gewährleistet stabile Maschinenbetrieb, wiederholbare Formierergebnisse und bequeme Steuerung komplexer Walzprozesse.
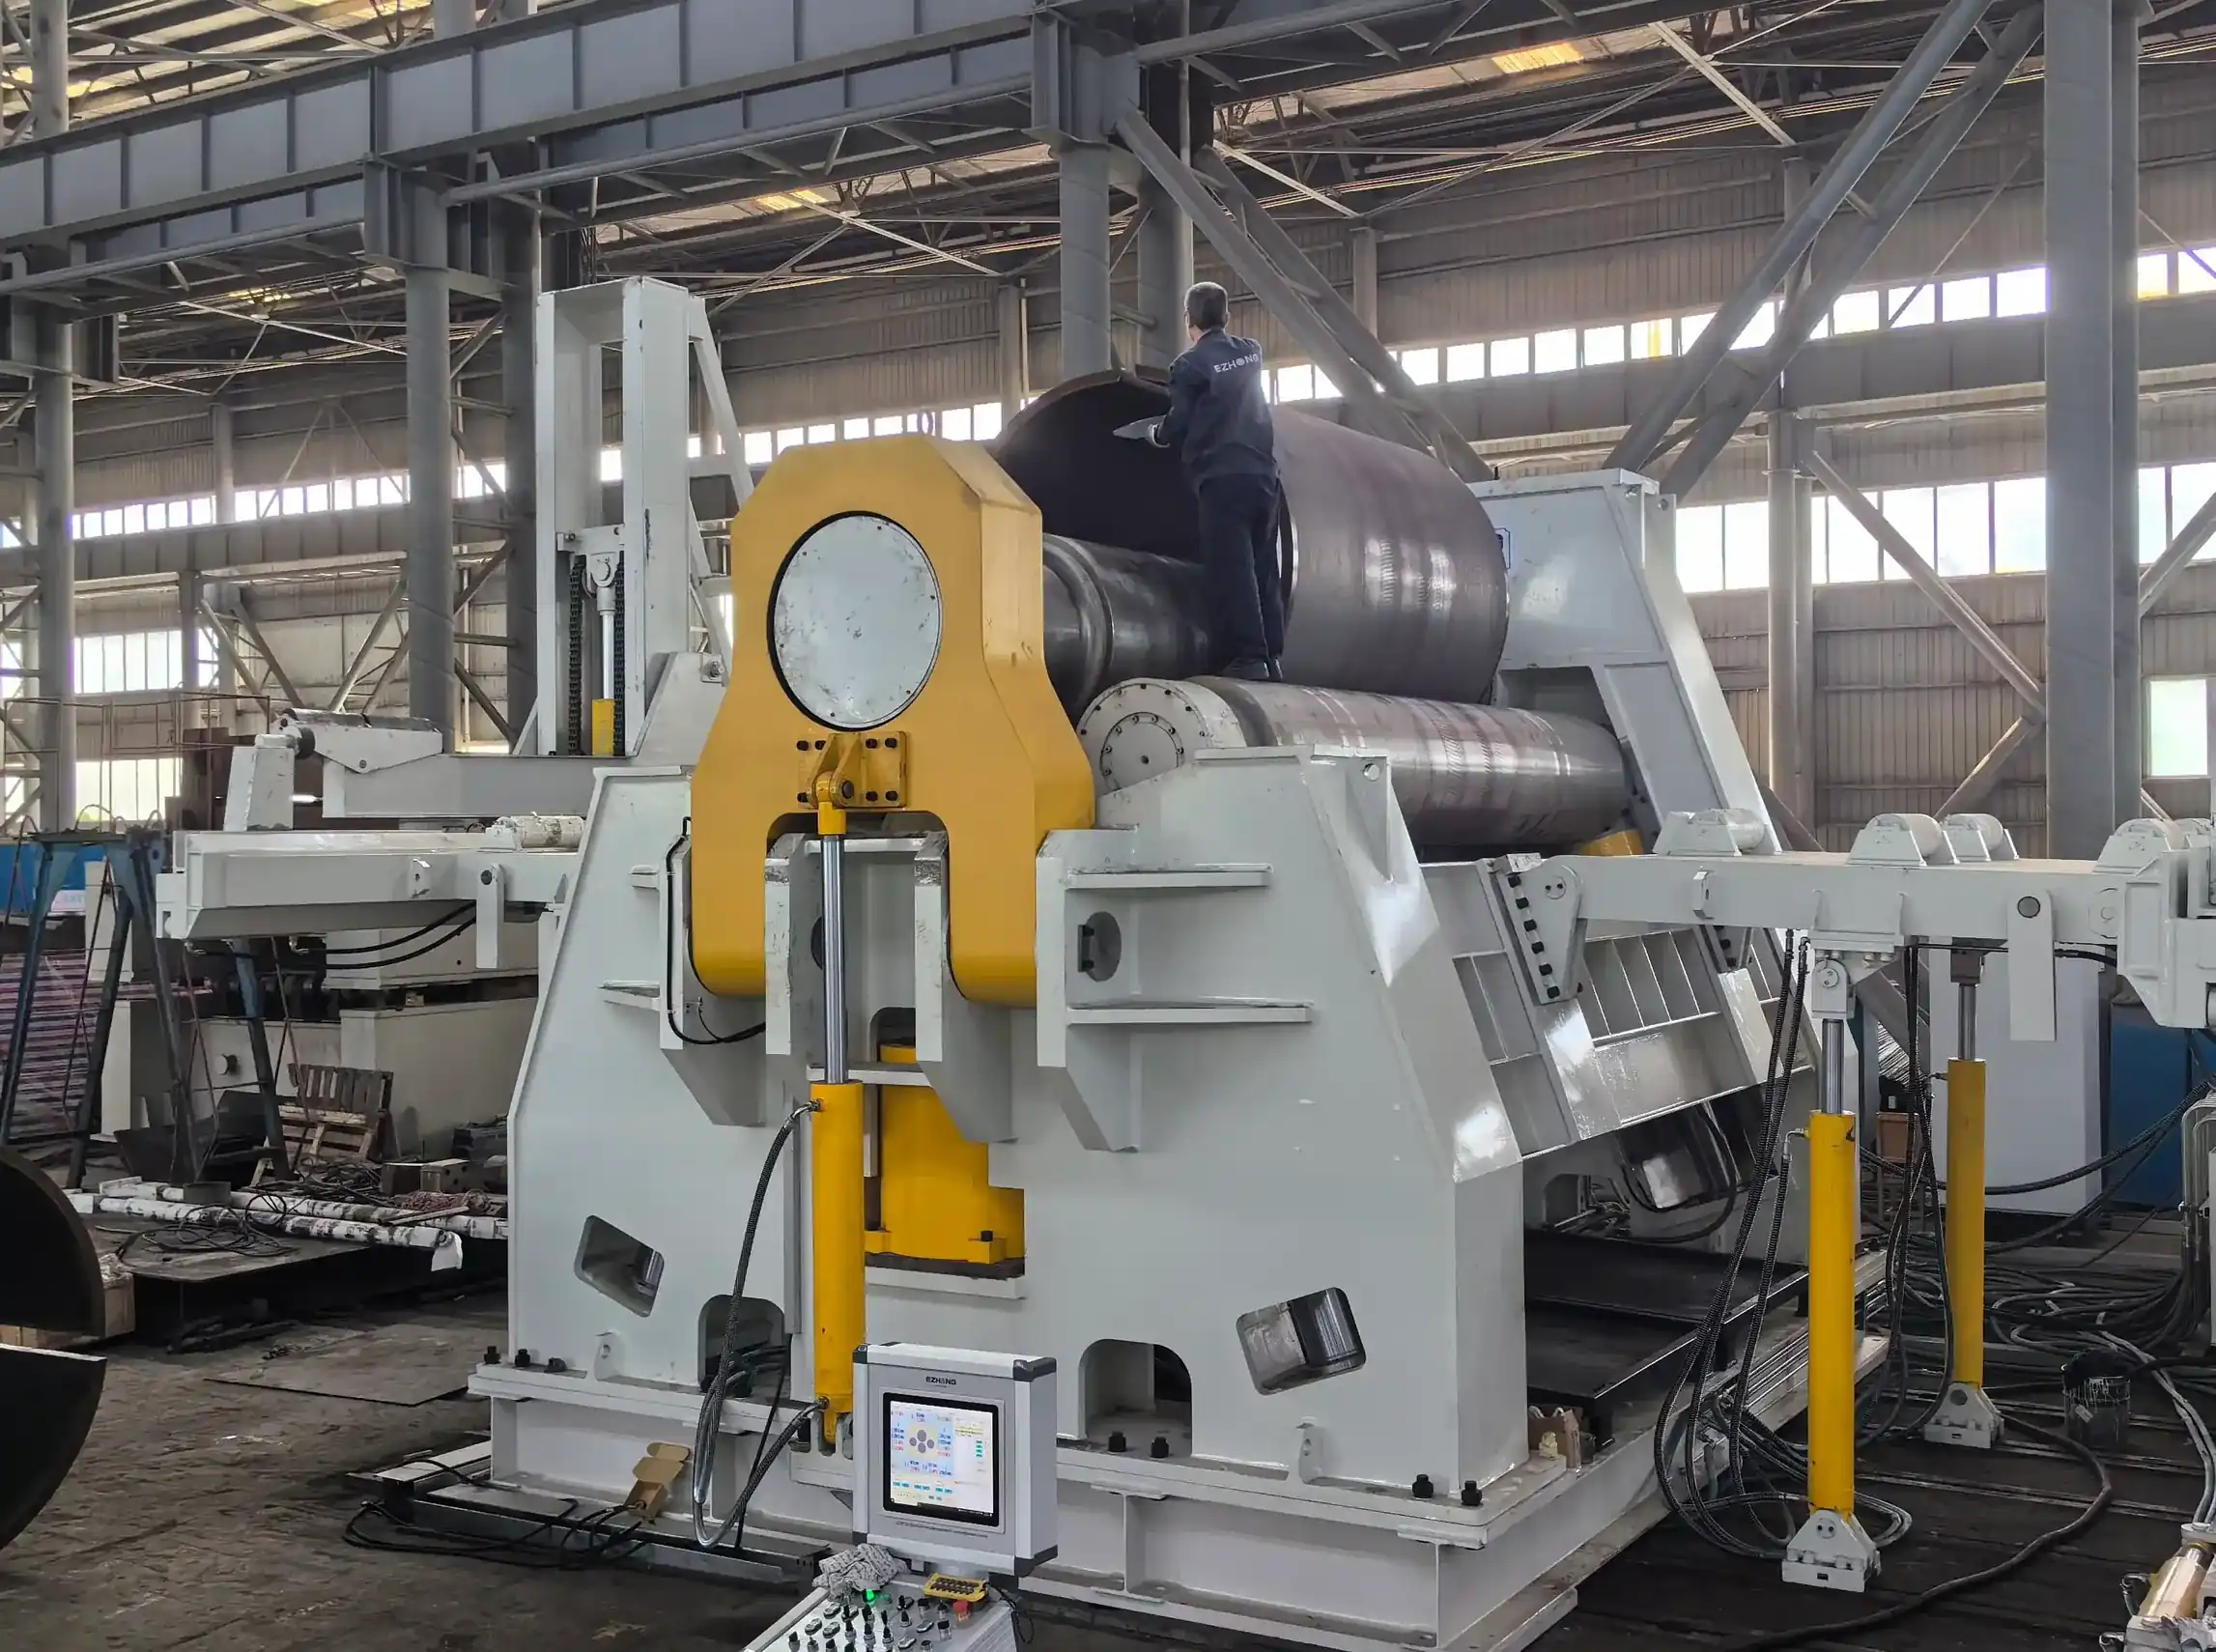
Der Maschinenrahmen und die Basis werden aus geschweißtem Strukturstahl hergestellt und einer Spannungsarmungsbehandlung unterzogen, um die Restspannungen zu reduzieren und die strukturelle Stabilität zu verbessern. Die integrierte Basis bietet hohe Steifigkeit und erleichtert den Transport, die Installation und die Wartung.
42CrMo geschmiedete Arbeitswalzen mit Wärmebehandlung bieten die erforderliche Festigkeit, Verschleißbeständigkeit und Haltbarkeit für Schwerlast-Plattenumformung.
The hydraulic system independently controls the movement and positioning of the working rolls, providing stable forming force and accurate roll adjustment. Hydraulic balancing and overload protection help maintain reliable operation under demanding forming conditions.
The hydraulic tipping frame allows the machine head to tilt for convenient removal of the finished cylinder. The tipping and resetting movements are equipped with hydraulic interlocking protection to prevent operation before the machine is correctly reset.
| Jetzt kaufen! | Max. Vorgewölzte Dicke (mm) | Max. Walzdicke (mm) | Max. Walzbreite (mm) | Hauptmotorleistung (kW) |
|---|---|---|---|---|
| EZW12-10×1500 | 8 | 10 | 1500 | 11 |
| EZW12-12×2000 | 10 | 12 | 2000 | 15 |
| EZW12-16×2000 | 12 | 16 | 2000 | 18.5 |
| EZW12-20×2000 | 16 | 20 | 2000 | 18.5 |
| EZW12-25×2000 | 20 | 25 | 2000 | 22 |
| EZW12-30×2000 | 25 | 30 | 2000 | 37 |
| EZW12-25×2500 | 20 | 25 | 2500 | 37 |
| EZW12-30×2500 | 25 | 30 | 2500 | 37 |
| EZW12-30×3000 | 25 | 30 | 3000 | 45 |
| EZW12-40×3000 | 32 | 40 | 3000 | 55 |
| EZW12-50×3000 | 40 | 50 | 3000 | 55 |
| EZW12-60×3000 | 50 | 60 | 3000 | 75 |
| EZW12-70×3000 | 60 | 70 | 3000 | 75 |
| EZW12-80×3000 | 65 | 80 | 3000 | 90 |
| EZW12-90×3000 | 75 | 90 | 3000 | 90 |
| EZW12-100×3000 | 80 | 100 | 3000 | 110 |
| EZW12-100×3500 | 80 | 100 | 3500 | 45×4 |
| EZW12-100×4000 | 80 | 100 | 4000 | 45×4 |
| EZW12-120×3000 | 100 | 120 | 3000 | 55×4 |
| EZW12-120×3500 | 100 | 120 | 3500 | 55×4 |
| EZW12-120×4000 | 100 | 120 | 4000 | 55×4 |
| EZW12-140×3000 | 115 | 140 | 3000 | 75×4 |
| EZW12-160×3500 | 130 | 160 | 3500 | 90×4 |
| EZW12-180×3000 | 150 | 180 | 3000 | 55×8 |
| EZW12-200×4000 | 160 | 200 | 4000 | 75×8 |
Beantworten Sie ein paar schnelle Fragen, um uns bei der Empfehlung der am besten geeigneten Plattenbiegemaschine für Ihre Anwendung zu helfen.
Aluminium 5000/6000-Serie (5083, 6061, 6063) | Dicke 8-20 mm | Typischer Durchmesser 300-1500 mm | Spiegelpolierte Oberflächenbehandlung, null Oberflächenkerben, Festigkeitserhöhung erhalten.
304, 316L Edelstahl | Dicke 10-25mm | Lüftungs- und Klimaanlagenkanäle, dekorative Rohre, sichtbare industrielle Rohrleitungen | Kosmetische Oberflächenqualität, keine Kratzer, einheitlicher Durchmesser ±1mm.
Duplex 2205, austenitischer 316L, Titanlegierungen | Dicke 8-20mm | Typischer Durchmesser 200-1200mm | Minimale Ausschussrate (Materialkosten €80-300/kg), keine Umformung zulassen.
Kupfer-Nickel (90/10), Aluminiumbronze | Dicke 6-18mm | Typischer Durchmesser 400-2000mm | Innere Bohrreinheit, keine korrosionsauslösenden Oberflächenmarkierungen.
Edelstahl 304L, austenitischer 316L (FDA-zugelassene Legierungen) | Dicke 10-20mm | Typischer Durchmesser 300-1000mm | Passivierungsfertige Oberfläche (keine Eisenkontamination), sanitäre Rohrgeometrie.
Aluminumlegierungen (6061-T6) | Dicke 8-16mm | Typischer Durchmesser 400-800mm | Keine Oberflächenfehler nach Schweißung, ermüdungsbeständige Geometrie.
HerausforderungVorherige 3-Roll-Maschine produzierte Aluminiumröhren mit ±2-3mm Oberflächenindentation. Ausschussrate 8-10%; Kunden lehnten 12% der Bestellungen ab. Spezial-Aluminium 6063-T6 ist schwierig zu verarbeiten, ohne dass das Material abgebaut wird.
Missing content and button text provided for translation. Please specify the button text (to be translated into website-style expression) and the content to translate into Deutsch.EZW12X-20×2500 mit hydraulisch druckausgeglichenem Oberwalze und Dualgeschwindigkeitssystem eingesetzt.
No content provided to translate into GermanOberflächenqualität: Indentation eliminiert; Spiegelpolierfinish erreicht (Ra < 0.8 μm). Scrap Rate reduziert von 8-10% auf 1.2%. Kundenerfahrung verbessert von 88% auf 99.5% first-pass quality. Materialausbeute verbessert von 92% auf 98.5%.
HerausforderungHerstellung von 316L-Edelstahlrohren für pharmazeutische Ausrüstung. Die manuelle Oberflächeninspektion dauerte 30 Minuten pro 100 Rohre; Schrottverlust 6 % aufgrund unerkannter Oberflächenmarkierungen. Der Kunde (großer Pharma-OEM) lehnt Rohre mit sichtbaren Oberflächenfehlern ab.
Missing content and button text provided for translation. Please specify the button text (to be translated into website-style expression) and the content to translate into Deutsch.Integrierte EZW12X-25×3000 mit erweiterter Positionsüberwachung + integrierte In-Line-Visionsprüfstation
No content provided to translate into GermanDefektprävention: Hydraulisches druckausgeglichenes System hat 95 % der vorherigen Oberflächenmarkierungen eliminiert. Inspektionseffizienz: Automatisierte Inspektion hat die manuelle Prüfzeit um 80 % reduziert. Kundenzufriedenheit: Null Garantierücksendungen. Kosteneinsparungen: Überarbeitung eliminiert; höhere Gewinnmarge auf pharmazeutisch hochwertigem Material.
HerausforderungDuplex 2205 Legierungsrohre (Kosten €150-200/kg). Vorherige Maschinen-Ausschussrate 5-6%; unakzeptabel für hochpreisiges Material. Losgröße 5-10 Stück; Rüstzeit 20-25 Minuten pro Geometrieänderung.
Missing content and button text provided for translation. Please specify the button text (to be translated into website-style expression) and the content to translate into Deutsch.Eingesetzt EZW12X-25×2500 mit schneller hydraulischer Klemm-/Seitenwalzenverstellung + Flow-Divider-Synchronisation.
No content provided to translate into GermanSchrottreduktion von 5-6% auf <0.5% (Materialeinsparungen €500-1000/Tag). Rüstzeit reduziert von 20-25 Min. auf 2-3 Min. schnelle Geometrieumschaltung. Kleinserienwirtschaftlichkeit ermöglichte die Annahme von 5-10 Stück Maßanfertigungen. Jährliche Einsparungen €180K+ Materialkostenreduktion + neue Einnahmen aus Maßanfertigungen.
HerausforderungAluminium 6061-T6 Kraftstofftank-Komponenten für europäische Automobil-OEMs. Toleranz ±0.8mm; Oberflächenqualität kritisch für die Integrität der Schweißverbindung. Vorherige Ausrüstung Ausschussrate 4%; Die Rückfederung des Werkstücks erschwerte die Durchmesserregelung.
Missing content and button text provided for translation. Please specify the button text (to be translated into website-style expression) and the content to translate into Deutsch.Integriertes EZW12X-20×2500 mit Dual-Speed-System und Präzisions-Niedergeschwindigkeits-Rollmodus zur endgültigen Durchmessersteuerung.
No content provided to translate into GermanDurchmesser-Toleranz erreicht ±0,5 mm Konsistenz (vs. vorherige ±1,5 mm). Oberflächenqualität erhalten: umgeformte Oberfläche; Stress-induziertes Korrosionsrisiko eliminiert. Ausschussrate reduziert von 4% → 0,8%. OEM-Vertrauen: Automobilkunde genehmigt als Tier-1-Lieferant; langfristiger Vertrag vergeben.
Eine Vierwalzen-Plattenbiegemaschine bietet effizientes Plattenklammern, Endvorbiegen und kontinuierliches Walzen in einer einzigen Fütterungsrichtung. Im Vergleich zu konventionellen Dreiwalzenprozessen reduziert sie die Plattenhandhabung, minimiert das Plattenrutschen, verkürzt die verbleibenden geraden Kanten und verbessert die Produktionseffizienz. Sie eignet sich für zylindrische, konische, gekrümmte und andere Sonderprofile-Werkstücke.
Ja. Während des Formvorgangs klemmen die oberen und unteren Walzen das Blech ein, wodurch die Blechenden vor dem kontinuierlichen Walzen vorgebogen werden können. Das Werkstück muss zwischen den Vorbiegeoperationen nicht entfernt und umgeschwenkt werden, was den Vorgang vereinfacht und die Handhabungszeit reduziert.
Die verfügbare Plattenstärke und Breite hängen vom Maschinenmodell und der Streckgrenze des Materials ab. EZHONG Vierwalzenplattenbiegemaschinen können für eine breite Palette von Plattenstärken und -breiten konfiguriert werden, einschließlich mittlerer und schwerer Platten. Bitte geben Sie die erforderliche Plattenstärke, Breite, Materialgüte und den minimalen Biegeradius für eine genaue Modellauswahl an.
Der minimale erreichbare Biegeradius hängt vom Maschinenmodell, Walzendurchmesser, Mittendistanz, Blechdicke, Materialfestigkeit und der erforderlichen Umformbedingung ab. Die verstellbare Walzengeometrie erlaubt die Konfiguration der Maschine für verschiedene Biegeaufgaben. EZHONG kann den minimal erreichbaren Durchmesser basierend auf den tatsächlichen Blech- und Materialangaben des Kunden berechnen.
Ja. Mit einer geeigneten Konusbiegekonfiguration kann die Vierwalzenmaschine konische Schalen und abgesetzte Komponenten formen. Die Walzenpositionen werden entsprechend der Konusgeometrie angepasst, um eine stabile Plattenanpressung während des Formvorgangs zu gewährleisten.
Die Platte wird während des Formens sicher zwischen den oberen und unteren Walzen eingespannt. Dieses Vier-Rollen-Einspannprinzip bietet eine stabile Kontrolle der Plattenposition und reduziert das Risiko des Abrutschens, insbesondere beim Endvorbiegen und im anfänglichen Walzvorgang. Es trägt auch dazu bei, die Konsistenz des fertigen Zylinders zu verbessern.
Der einstellbare Mittelflanschabstand ermöglicht die Anpassung der Arbeitswalzengeometrie an unterschiedliche Blechdicken, Biegeradien und Umformbedingungen. Durch die Optimierung der relativen Positionen der Walzen kann die Maschine über verschiedene Werkstückdimensionen hinweg eine flexiblere Umformleistung erzielen.
Die Maschine kann für Kohlenstoffstahl, Edelstahl, Aluminiumlegierungen und andere Werkstoffe konfiguriert werden, abhängig von der erforderlichen Plattenstärke, der Streckgrenze, dem Biegeradius und der Umformtemperatur. Das Werkwalzenmaterial, das hydraulische System und die Maschinenkonfiguration können entsprechend dem spezifischen Material und der Anwendung ausgewählt werden.
Ja. EZHONG Vierscheiben-Abkantmaschinen können entsprechend dem erforderlichen Automatisierungsgrad mit PLC-, NC- oder CNC-Steuerungssystemen ausgestattet werden. Die automatische Steuerung kann die Walzenpositionierung, die Formparameter, die Betriebsabläufe und die Produktionseinstellungen verwalten und so die Wiederholgenauigkeit verbessern und den Eingriff des Bedienpersonals reduzieren.
Abhängig vom Maschinentyp und der Anwendung umfassen optionale Konfigurationen hydraulische Oberstützungen, hydraulische Seitensupports, automatische Zuführeinheiten, Kegelbiegungsgeräte, Warmwalzkonfigurationen und spezialisierte Arbeitssrollen. Diese Optionen können die Plattenstützung, die Formstabilität, die Materialhandhabung und die Prozessfähigkeit für anspruchsvolle Anwendungen verbessern.
Optionales IoT-Upgrade beinhaltet die Pilot-Drucküberwachung. Alarme werden ausgelöst, wenn der Druck >2 bar für >5 Minuten abnimmt (indiziert potenzielles Dichtungsversagen). Prädiktiver Wartungshinweis 2-3 Wochen vor dem erwarteten Ventilwechsel.
| Zubehör | Funktion / Spezifikation | Anwendung |
|---|---|---|
| Hydraulische Top-Stütze | Maximaler Stützdurchmesser: 16 m; Tragfähigkeit: 150 Tonnen | Unterstützt großdurchmesserige und schwere Hüllen beim Walzen, verbessert die Formstabilität |
| Hydraulische Seitenstütze | Bietet seitliche Unterstützung für Schalen mit großem Durchmesser und reduziert die Plattenverformung | Verhindert Durchhängen und Plattenabweichung, verbessert die Rollgenauigkeit |
| Automatische Fütterungsplattform | Automatische Fütterungsplattform - Motorisierte Fütterungsplattform mit anpassbarer Länge | Ermöglicht das Laden und Zuführen langer und schwerer Platten |
| Heißwalzenkonfiguration | Entwickelt für die Hochtemperatur-Plattenverformung; Arbeitstemperatur bis zu 1000°C | Geeignet für Warmwalzanwendungen, einschließlich Edelstahl und anderer warmformbarer Materialien |
| Kegelbiegevorrichtung | Spezialgerät zur Formung von konischen Platten | Ermöglicht präzises Walzen konischer Hüllen und konischer Komponenten |
| Arbeitsrollen | Optionale abgeschreckte und präzisionsgeschliffene Arbeitswalzen; 60CrMnMo geschmiedete Walzen für Warmwalzmodelle verfügbar | Maßgeschneidertes Rollmaterial und Oberflächenbehandlung gemäß Material- und Formierungsanforderungen |